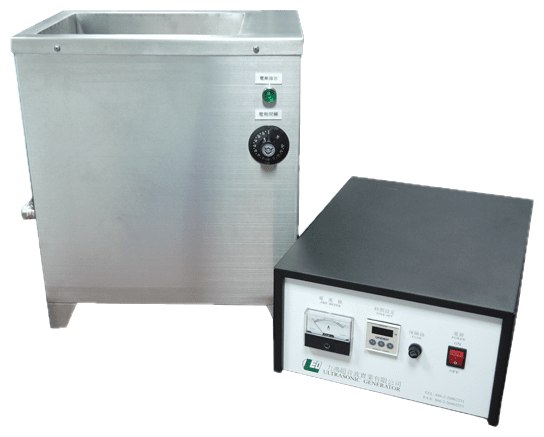
機械配件與五金沖壓產業
沖壓件、機加工件、軸承、馬達外殼與鋼管的超音波清洗設備,從單槽機到含風刀吹除與烘乾的九槽全自動清洗線。
力鴻為金屬零件製造業製造超音波清洗設備,適用於沖壓與機加工件、軸承、馬達與伺服馬達外殼、鋼管、拉鍊、筆尖及手工具。空蝕作用可在電鍍、塗裝、組裝或包裝前清除沖壓油、切削油、抽伸劑、金屬微屑與拋光膏;重油污用 28 kHz,一般作業用 40 kHz。
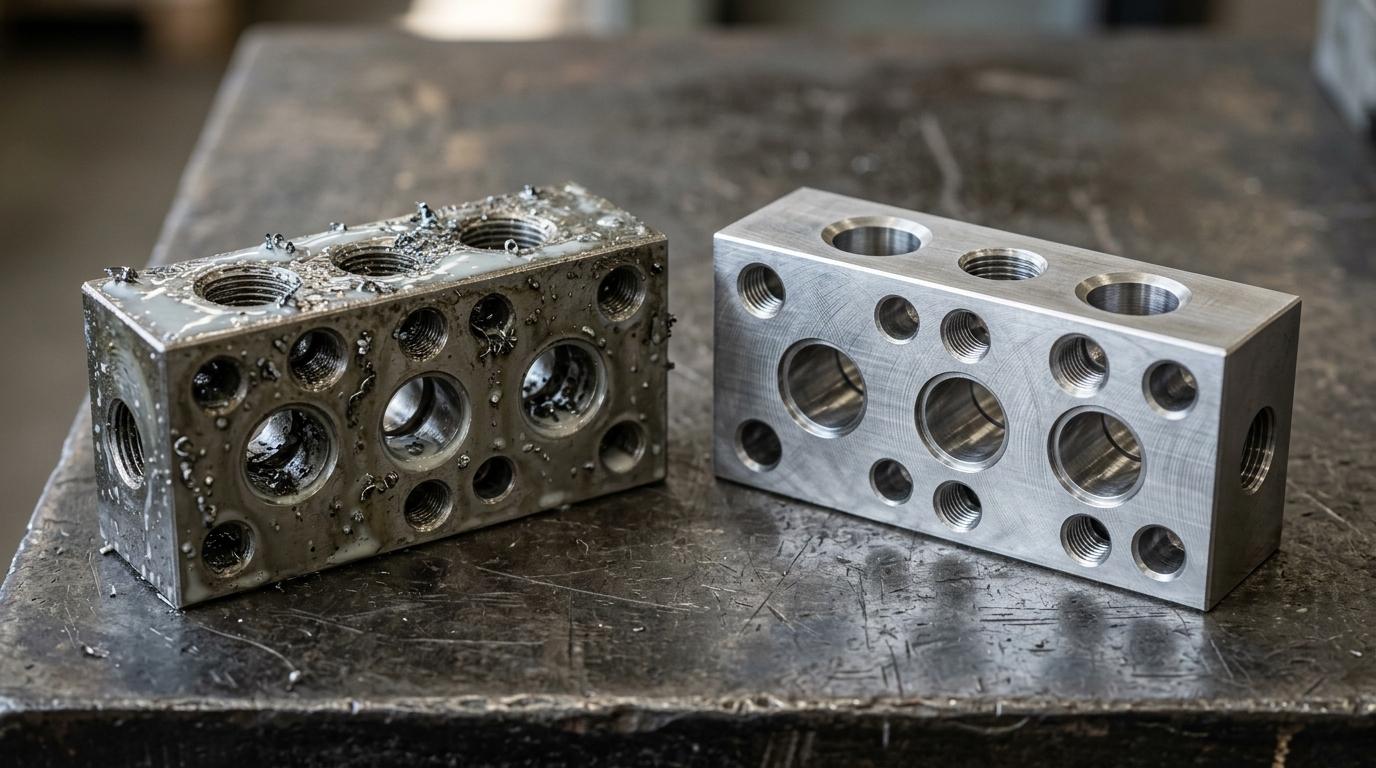
每一道成形與切削製程都會留下東西。沖壓留下沖壓油與抽伸劑,機加工留下切削液與卡在螺紋或交叉孔內的切屑,研磨與拋光則把研磨劑嵌進表面。這些殘留在下一道製程之前都不算問題——但到了電鍍、烤漆、焊接、組裝、包裝時,它們就會變成鍍層附著不良、焊道不合格,或是客訴。
頻率如何選
這是粗頻真正派得上用場的產業。28 kHz 產生的空蝕氣泡大而猛烈,穿透厚重成形油、鬆動結構堅固鋼件上的氧化皮,速度快過任何較溫和的頻率。40 kHz 是通用選擇,可涵蓋多數機加工與沖壓件。只有在表面精度比產能更重要的精密車削件上,才需要提高到 80 kHz。
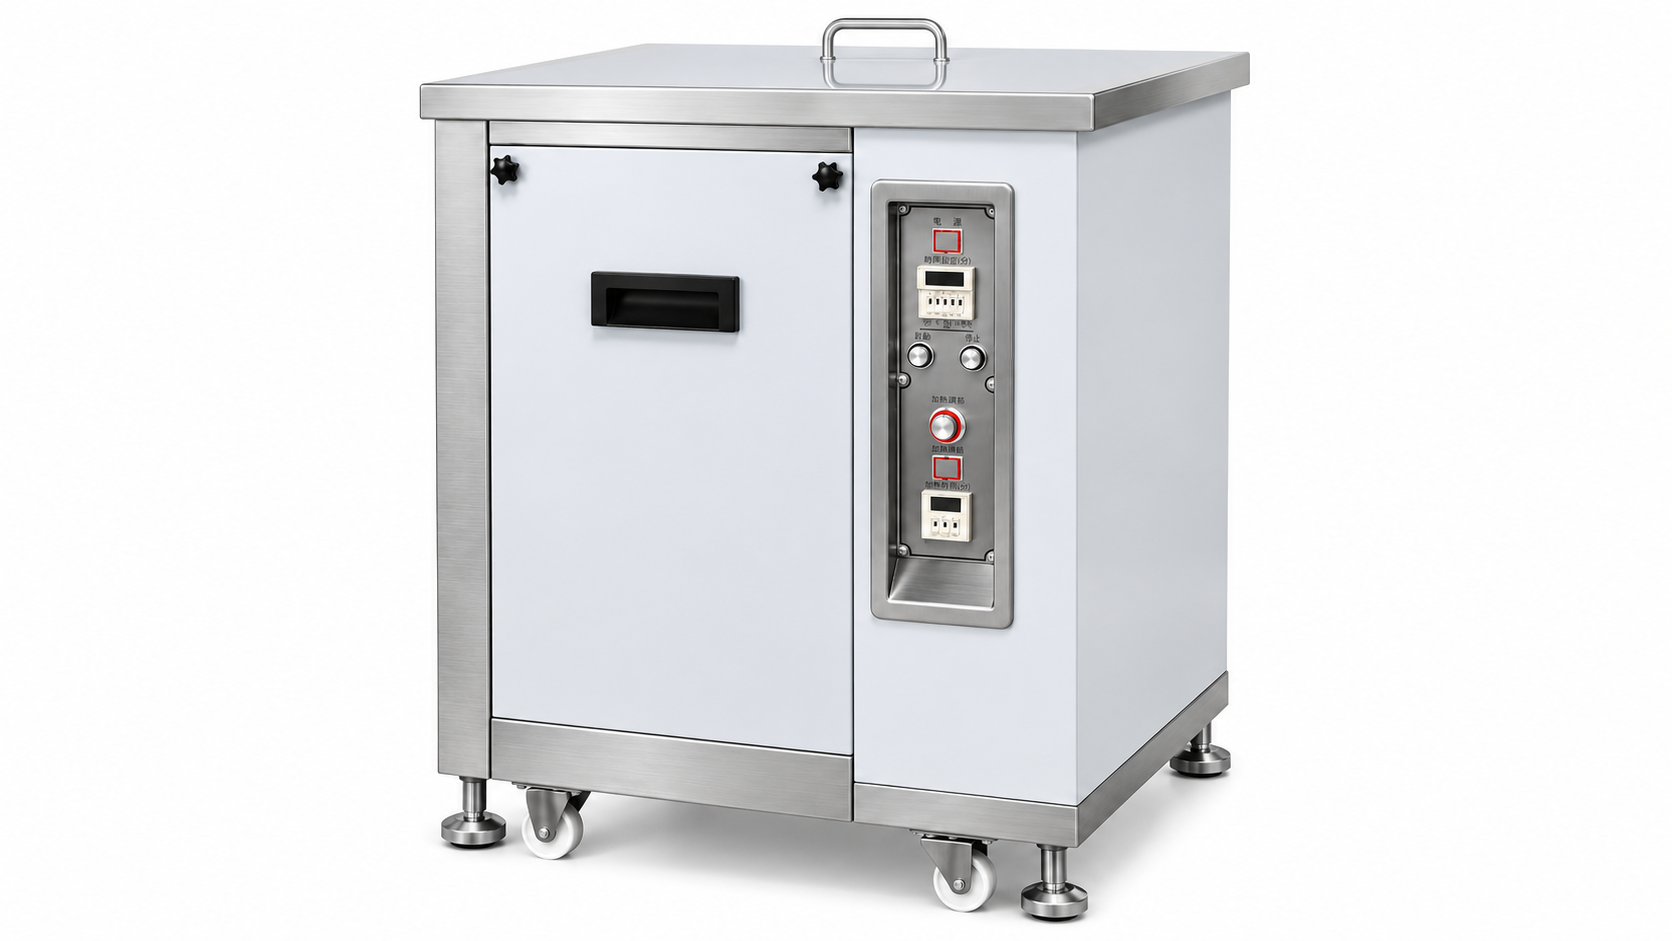
力鴻的單槽工業型機種提供 28 或 40 kHz,槽容量自 40 公升到 132 公升;雙頻機種則將 28/40 kHz 整合於同一槽,粗洗與精洗只需一台設備。
製程流程
力鴻為本產業建置的全自動線,自上料到下料全程免人工搬運:
- 上料——工件置於清洗籃或輸送帶,由 PLC 控制升降與橫移
- 加溫清潔劑槽超音波清洗,28 或 40 kHz
- 超音波漂洗,再以階梯式漂洗帶走殘留清潔劑
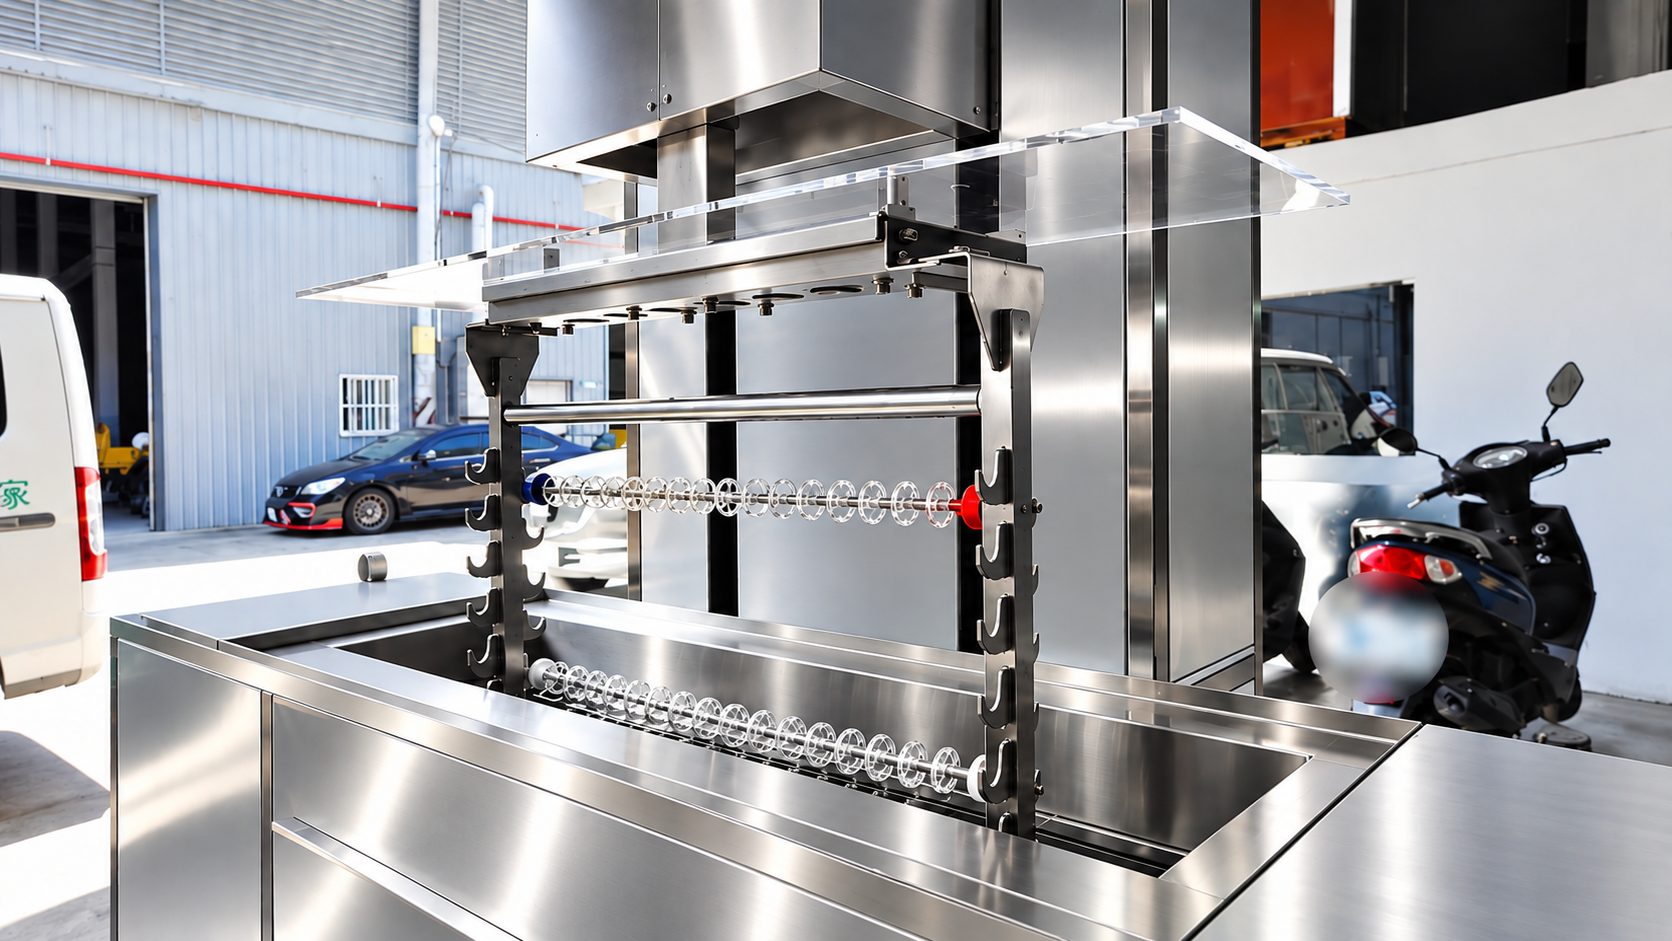
- 曝氣或擺動,將盲孔內的金屬微屑震出
- 風刀吹除後,以熱風或隧道式烘箱乾燥
- 若工件在下一站前需暫存,加做防鏽浸漬
當合適的介質是溶劑而非水時——重油污、工件必須完全乾燥、不允許使用漂洗水——力鴻也曾為本產業製作汽相式與真空式清洗機。
力鴻為本產業製作的設備
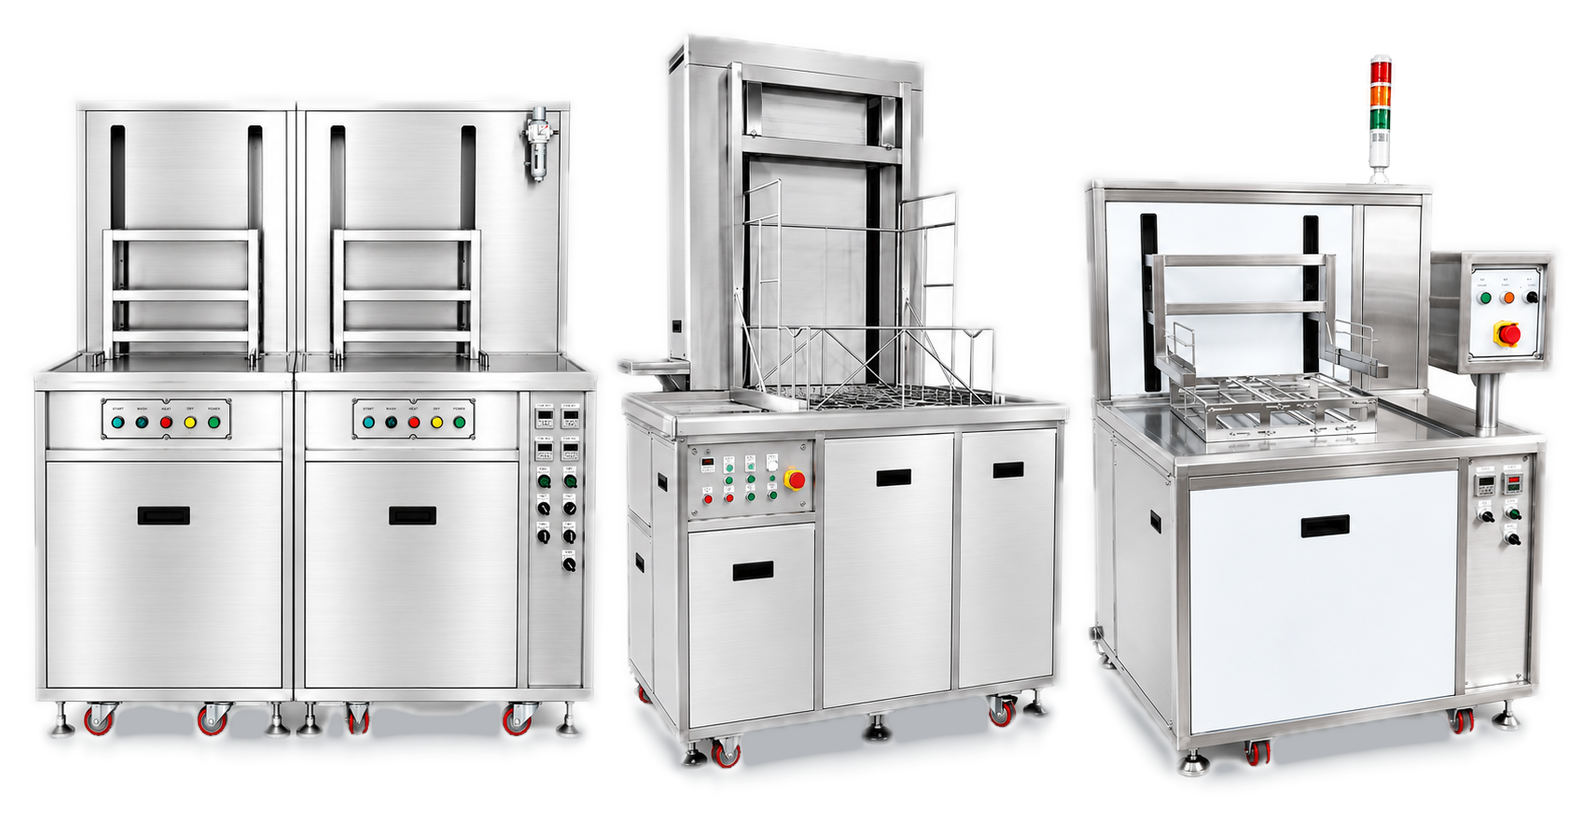
以下每一台都是依客戶的工件、污染物與產能量身設計,圖說即為出廠時的機型名稱。
機械配件
全自動五槽加烘乾馬達外殼超音波清洗機 
全自動單懸臂電機外殼超音波清洗機 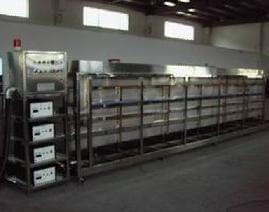
大型鋼管超音波清洗機 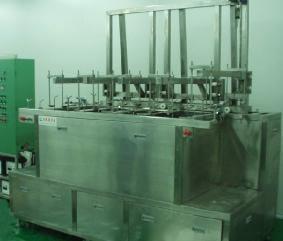
全自動四槽電子鋼管超音波清洗機 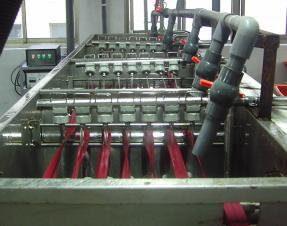
拉鍊超音波清洗機 
筆尖筆頭超音波清洗機 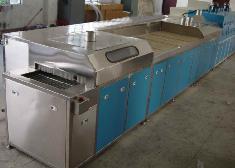
全自動輸送式軸承零件超音波清洗機 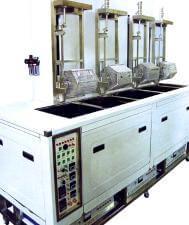
滾筒式超音波清洗機 
滾筒式超音波清洗機
五金沖壓與塗裝件
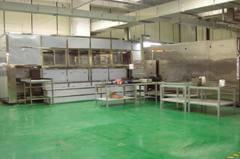
全自動五槽伺服馬達超音波清洗機 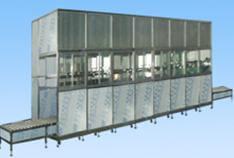
全自動九槽五金沖壓件超音波清洗機 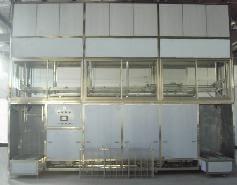
全自動六槽汽相式沖壓件超音波清洗機 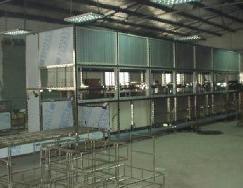
全自動九槽機箱外殼超音波清洗機 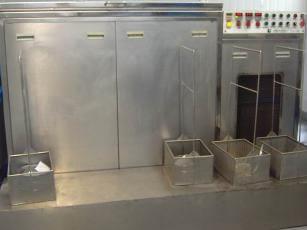
手動四槽氣相超音波洗淨機 
手動真空超音波洗淨機
滾筒式機種值得特別說明:大量小型工件以翻滾方式通過音場,而非固定於治具上,因此不會有任何工件停留在死角,也不需要逐件上下料。
工件與污染物
污染物
- 五金沖壓件沖壓油抽伸劑金屬微屑28 / 40 kHz
- CNC 機加工件切削液切屑毛邊碎屑40 kHz
- 軸承與軸承零件組裝油脂磨合碎屑防鏽油40 kHz
- 馬達與伺服馬達外殼加工油鑄件微屑拋光膏28 / 40 kHz
- 鋼管與管件抽管潤滑劑防鏽油氧化皮28 kHz
- 拉鍊與小五金拋光膏蠟電鍍鹽類40 kHz
- 筆尖與微型車削件加工油黃銅與鋼微屑拋光膏40 / 80 kHz
- 手工具油脂氧化物與浮鏽油泥污垢28 / 40 kHz
- 電鍍或塗裝前工件成形油指紋油脂氧化膜40 kHz
- 機箱與外殼件拋光膏加工油鋁屑28 / 40 kHz
產品
建議設備
案例
相關實績
常見問題
當工件結構堅固、污染物厚重時——例如附著抽管潤滑劑的鋼管、鑄件、馬達外殼、焊接氧化皮。28 kHz 的空蝕氣泡更大更猛,穿透厚油膜更快。但應避免用於薄板、拋光面與精密車削件。
因為清洗把原本保護工件的油膜也一併去除了。真正洗乾淨的鋼件表面是裸露的,裸鋼在潮濕空氣中數分鐘內就會開始腐蝕。解法在產線設計而非槽體:風刀吹除、熱風乾燥,若工件需要等待下一站,最後再加一道防鏽浸漬。
槽數取決於漂洗與乾燥的段數,而非清洗段。精密沖壓件的七槽線包含上料、超音波清洗、水氣吹除、烘乾與下料;九槽則再加入超音波漂洗、曝氣與風刀段,以達到更嚴格的潔淨度要求。
水基清洗適用於多數沖壓與機加工件,運轉成本也最低。汽相式與真空式則用於必須完全乾燥、盲孔會積留漂洗水,或油污無法以水基清潔劑去除的工件。這三類設備力鴻都曾為本產業製作。
詢價
告訴我們您要清洗的工件
提供工件、污染物與節拍時間,我們的工程師會為您規劃槽體尺寸、超音波頻率與製程流程,並回覆一份專屬於您產線的規格建議。