微粒與金屬微屑
鬆散的固體污染——金屬微屑、切屑與毛邊碎屑、玻璃與矽粉塵、滯留粉末、磨料顆粒與空氣落塵——靠物理作用而非化學鍵結附著在表面上。
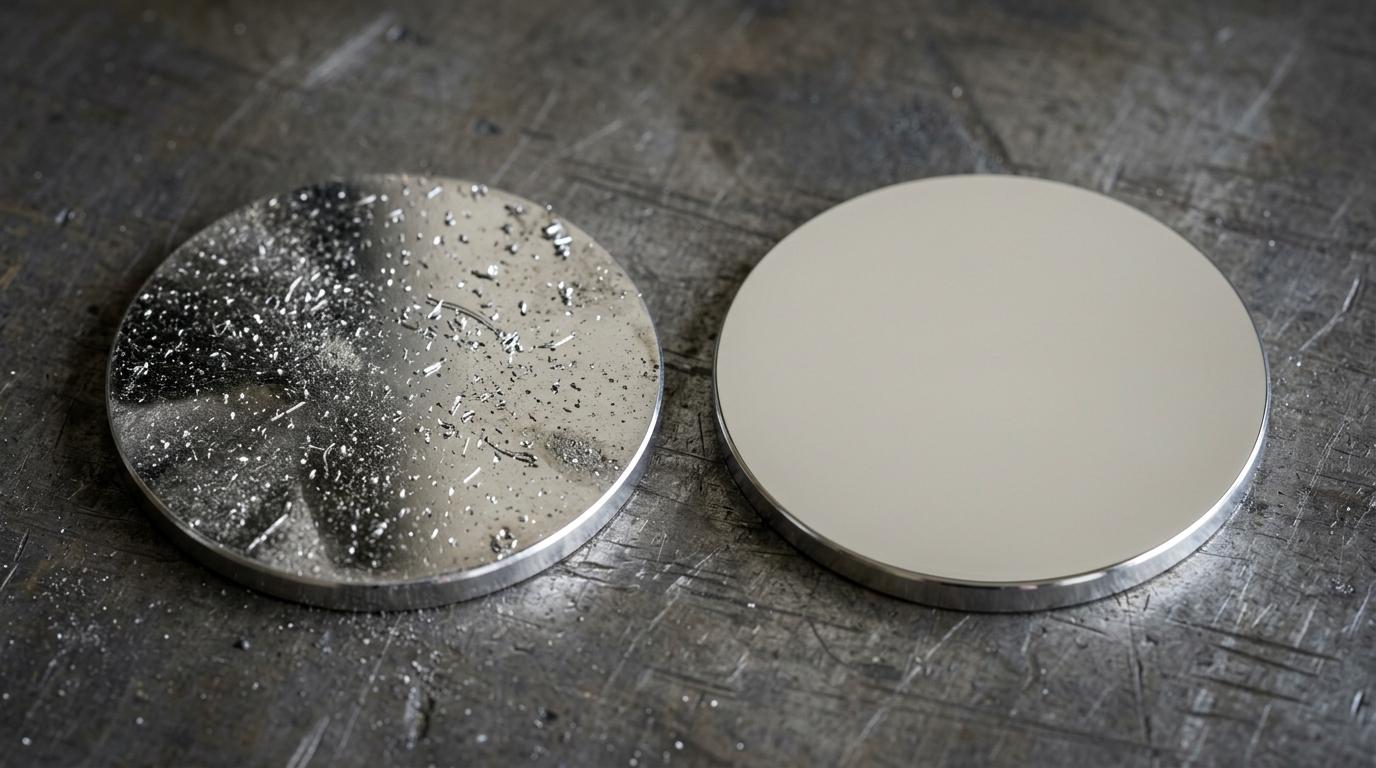
微粒污染是鬆散的固體物質——金屬微屑、切屑、玻璃與矽粉塵、磨料顆粒——它們靠靜電、表面張力與幾何形狀附著於表面,而非化學鍵結。沒有任何藥劑能溶解它。以 80 至 120 kHz 高頻超音波使顆粒脫離,再由過濾將其帶出槽外。
- 建議頻率
- 80 / 120 kHz
本站其他每一個應用談的都是「膜」。這一個談的是「物體」。顆粒不是靠化學鍵結附著的,因此也沒有任何化學藥劑能把它去除:它靠的是凡得瓦力、靜電荷、殘留液膜的表面張力,以及最難纏的一項——幾何,也就是它單純掉進了一個出不來的孔裡。這個差別決定了整套製程。清除顆粒意味著三件事:讓它脫離表面、把它從表面帶走、再把它帶出槽外;一套只做到前兩件的製程,只是把污染搬到下一件工件上。
顆粒愈小愈難脫離,這與多數人的直覺相反。附著力大致隨顆粒直徑下降,但把它拉出表面邊界層所需的力下降得更快,因此次微米顆粒是最難去除的。流動幫不上忙:在壁面處液體速度為零,待在那層滯流膜裡的顆粒,根本接觸不到你看得見的流場。這正是為什麼水洗、噴洗與吹除都會在某個粒徑停下來,再怎麼加強也不會更好。
留下顆粒的後果通常看不見,而且一律昂貴。油壓閥、軸承滾道或燃油油道裡的一顆金屬微屑,就是現場失效的起始顆粒,這正是汽車與航太的清潔度以顆粒計數與重量法殘留量規範、而不是以外觀規範的原因。在晶圓或光罩上,一顆次微米顆粒就是一顆報廢的晶粒。在光學面上,顆粒會散射光線;若被後續鍍層包覆,就成為永久缺陷。在積層製造中,滯留在隨形冷卻水路或晶格結構裡的粉末既是污染物,在某些材料上更是實質的安全問題。在電子件上,相鄰線路之間的導電性金屬微屑則是潛伏的短路。
超音波之所以對顆粒有效,理由是這種污染物專屬的。空蝕以及氣泡潰滅周圍的聲流,會擾動邊界層本身——也就是庇護著顆粒的那層滯流膜——顆粒一旦離開那層膜,聲流就會把它帶走。而這層聲學邊界層的厚度隨頻率上升而下降,大致與頻率的平方根成反比,這正是高頻能去除更小顆粒的物理原因:在 120 kHz 下,該層厚度約為 28 kHz 時的一半,因此同樣的空蝕能觸及低頻根本碰不到的顆粒。低頻的單一氣泡能量較高,但其能量作用位置離表面較遠,而且對這類任務常見的表面本身有侵蝕風險。
在這裡,過濾不是配件,而是製程的一半。每一顆從工件上被移除的顆粒,此刻都在槽液裡;若槽體沒有足夠流量通過對應粒徑的濾芯,它們就會沉積到下一籃工件上。漂洗亦然:終洗水必須比你所要達到的清潔度規格更乾淨,對精密工作而言意味著使用處理水與階梯式配置。力鴻製作跨越 28/40、40/80、40/120 kHz 的雙頻與三頻槽體,而涵蓋 40、80、120 kHz 的三頻系列之所以存在,正是為了讓工廠能把重油污清洗與次微米顆粒去除放在同一台機器上,而不必犧牲其中任何一邊。
製程流程
製程鏈
- 步驟
先去除油膜
顆粒通常是被油膜或切削液膜按在表面上的,只要那層膜還在,再高頻的空蝕也釋放不了它們。因此先進行脫脂;顆粒去除是第二道、獨立的工序,作用對象是一個已經不帶黏性物質的表面。
- 步驟
80–120 kHz 高頻超音波清洗
聲學邊界層隨頻率上升而變薄,因此高頻能觸及低頻碰不到的顆粒。空蝕與微聲流使顆粒脫離並帶離表面——這就是全部的機制,而它無法以噴洗的方式實現。
- 步驟
清洗槽持續過濾
每一顆自工件上被移除的顆粒,此刻都在槽液裡。以對應粒徑的濾芯持續循環過濾,才能避免槽體把這一籃的污染又送給下一籃。少了它,這套製程等於先把顆粒拿掉、再還回去。
- 步驟
以處理水進行階梯漂洗
終洗水必須比所要達到的清潔度等級更乾淨,否則它自己就成了污染來源。以處理水進行逆流階梯漂洗,可確保工件最後接觸到的液體是整台機器裡最乾淨的。
- 步驟
乾燥過程不可再污染
乾燥後的工件帶靜電,會把空氣中的落塵直接吸回自己身上。以過濾後的熱風乾燥,並在受控區域內立即包裝,才能保住成果——一件已達顆粒計數規格、卻被攤在工作檯上的工件,就已經不乾淨了。
常見問題
因為固定顆粒的力下降得比可用來移除它的力更慢。附著力大致隨顆粒直徑等比下降,但小顆粒整個待在表面的滯流邊界層之內,該處液體速度實質上為零——因此那道能沖走大切屑的流場,根本碰不到它。要去除次微米顆粒,就必須擾動邊界層本身,而這正是高頻空蝕與聲流在做的事,也正是噴洗與吹除做不到的事。
要,而且這是顆粒去除製程無法維持成效最常見的原因。從工件上取下的所有東西都會進入槽液,並且留在那裡,直到有東西把它移除為止。若沒有足夠流量通過與粒徑相符的濾芯,槽體會達到一種平衡:它沉積回去的量與它移除的量差不多;症狀就是「新槽時有效、之後逐漸失準」。過濾應在機器設計階段就一併定規格,而不是事後外掛。
不一定。塞在交叉孔或牙底裡的切屑是機械性阻塞,28 或 40 kHz 撼動它的效果遠好過 120 kHz。常規做法是兩者並用:先以較低頻率清出大塊碎屑、並破壞按住它的油膜,再以高頻處理細微與次微米的部分。這正是力鴻製作多頻槽體的理由——28/40、40/80、40/120,以及 40/80/120 的三頻系列——而不是期待單一設定涵蓋整個範圍。
詢價
告訴我們您要清洗的工件
提供工件、污染物與節拍時間,我們的工程師會為您規劃槽體尺寸、超音波頻率與製程流程,並回覆一份專屬於您產線的規格建議。