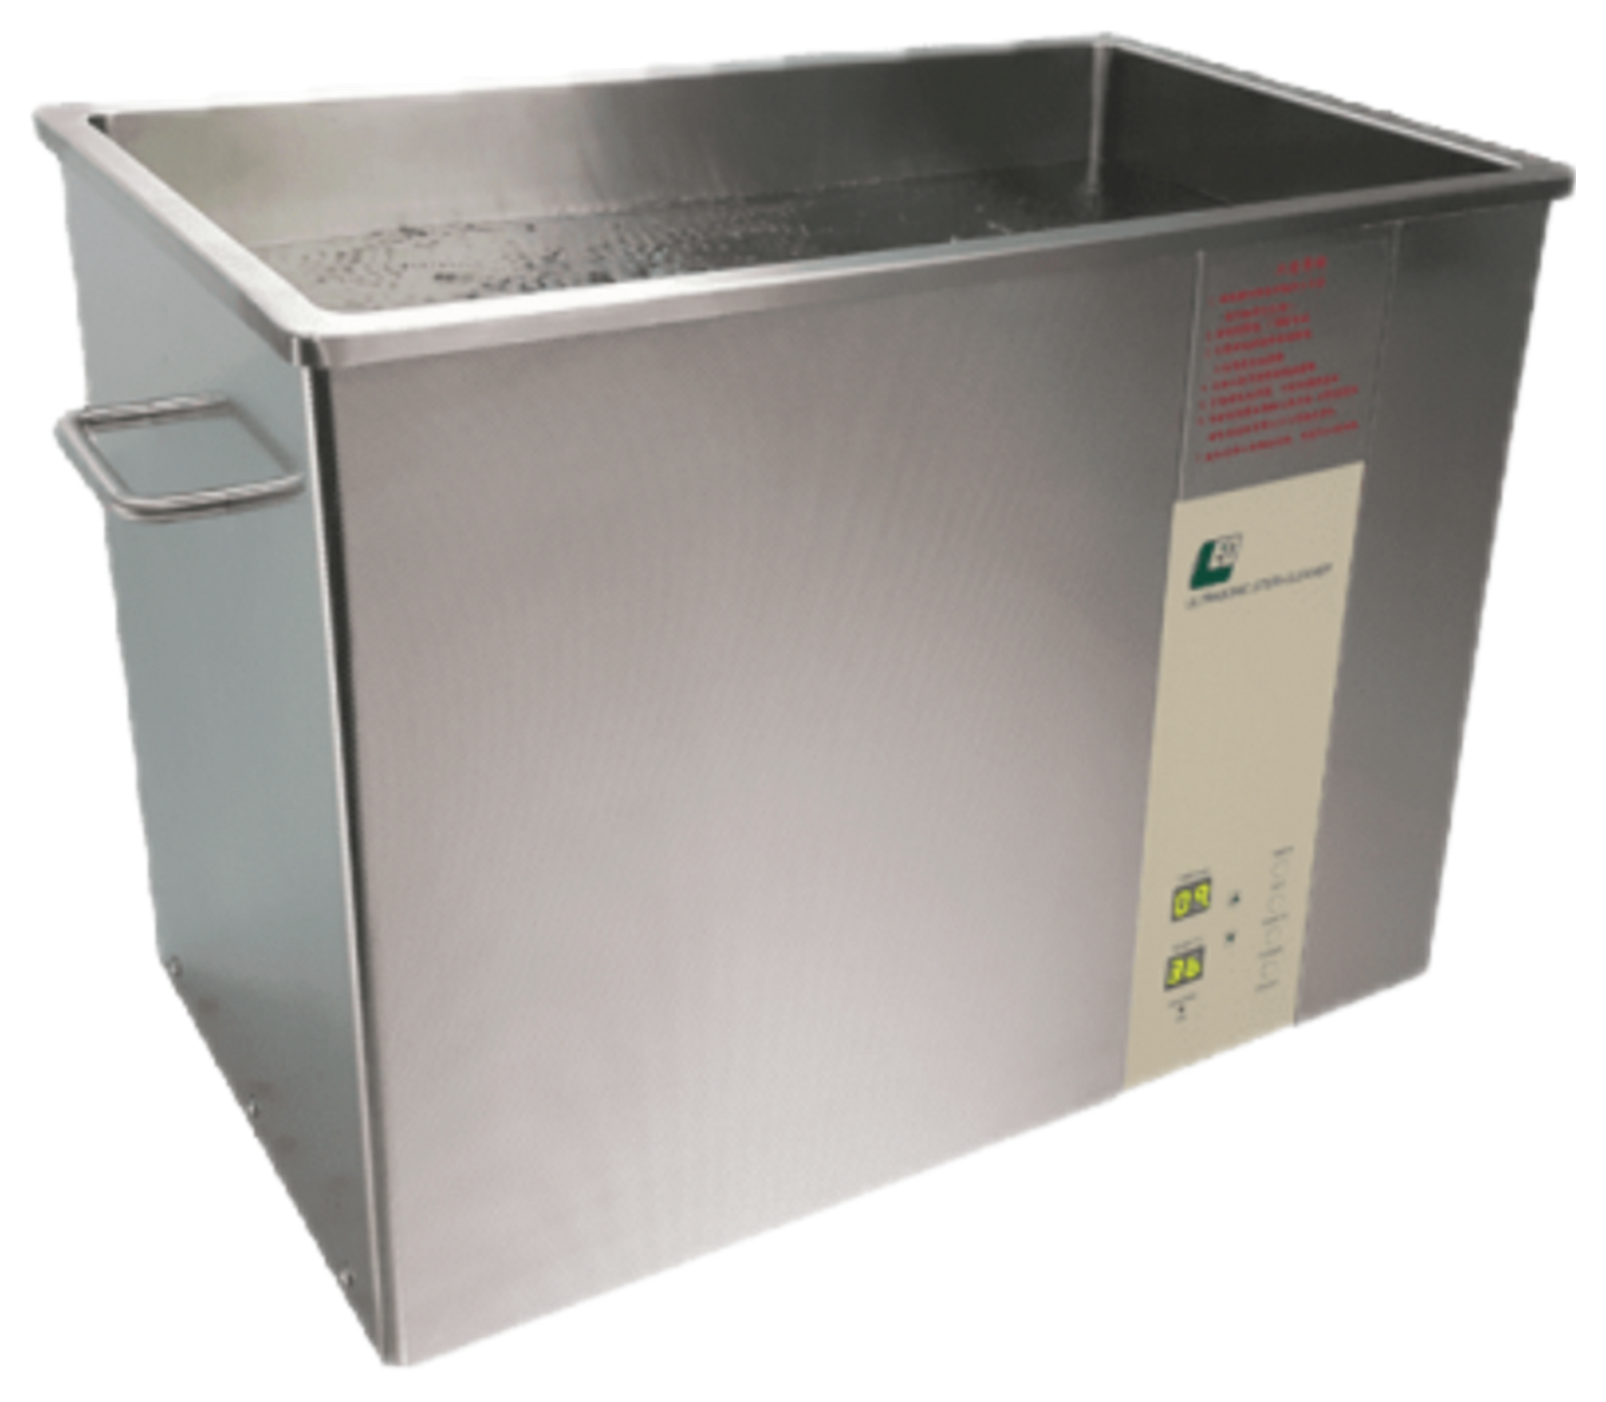
3D 列印產業
積層製造的超音波清洗設備——清除 SLA 件上的未固化樹脂、SLS 與金屬列印件晶格中的殘留粉末,以及成型平台與噴頭上的固化積屑。
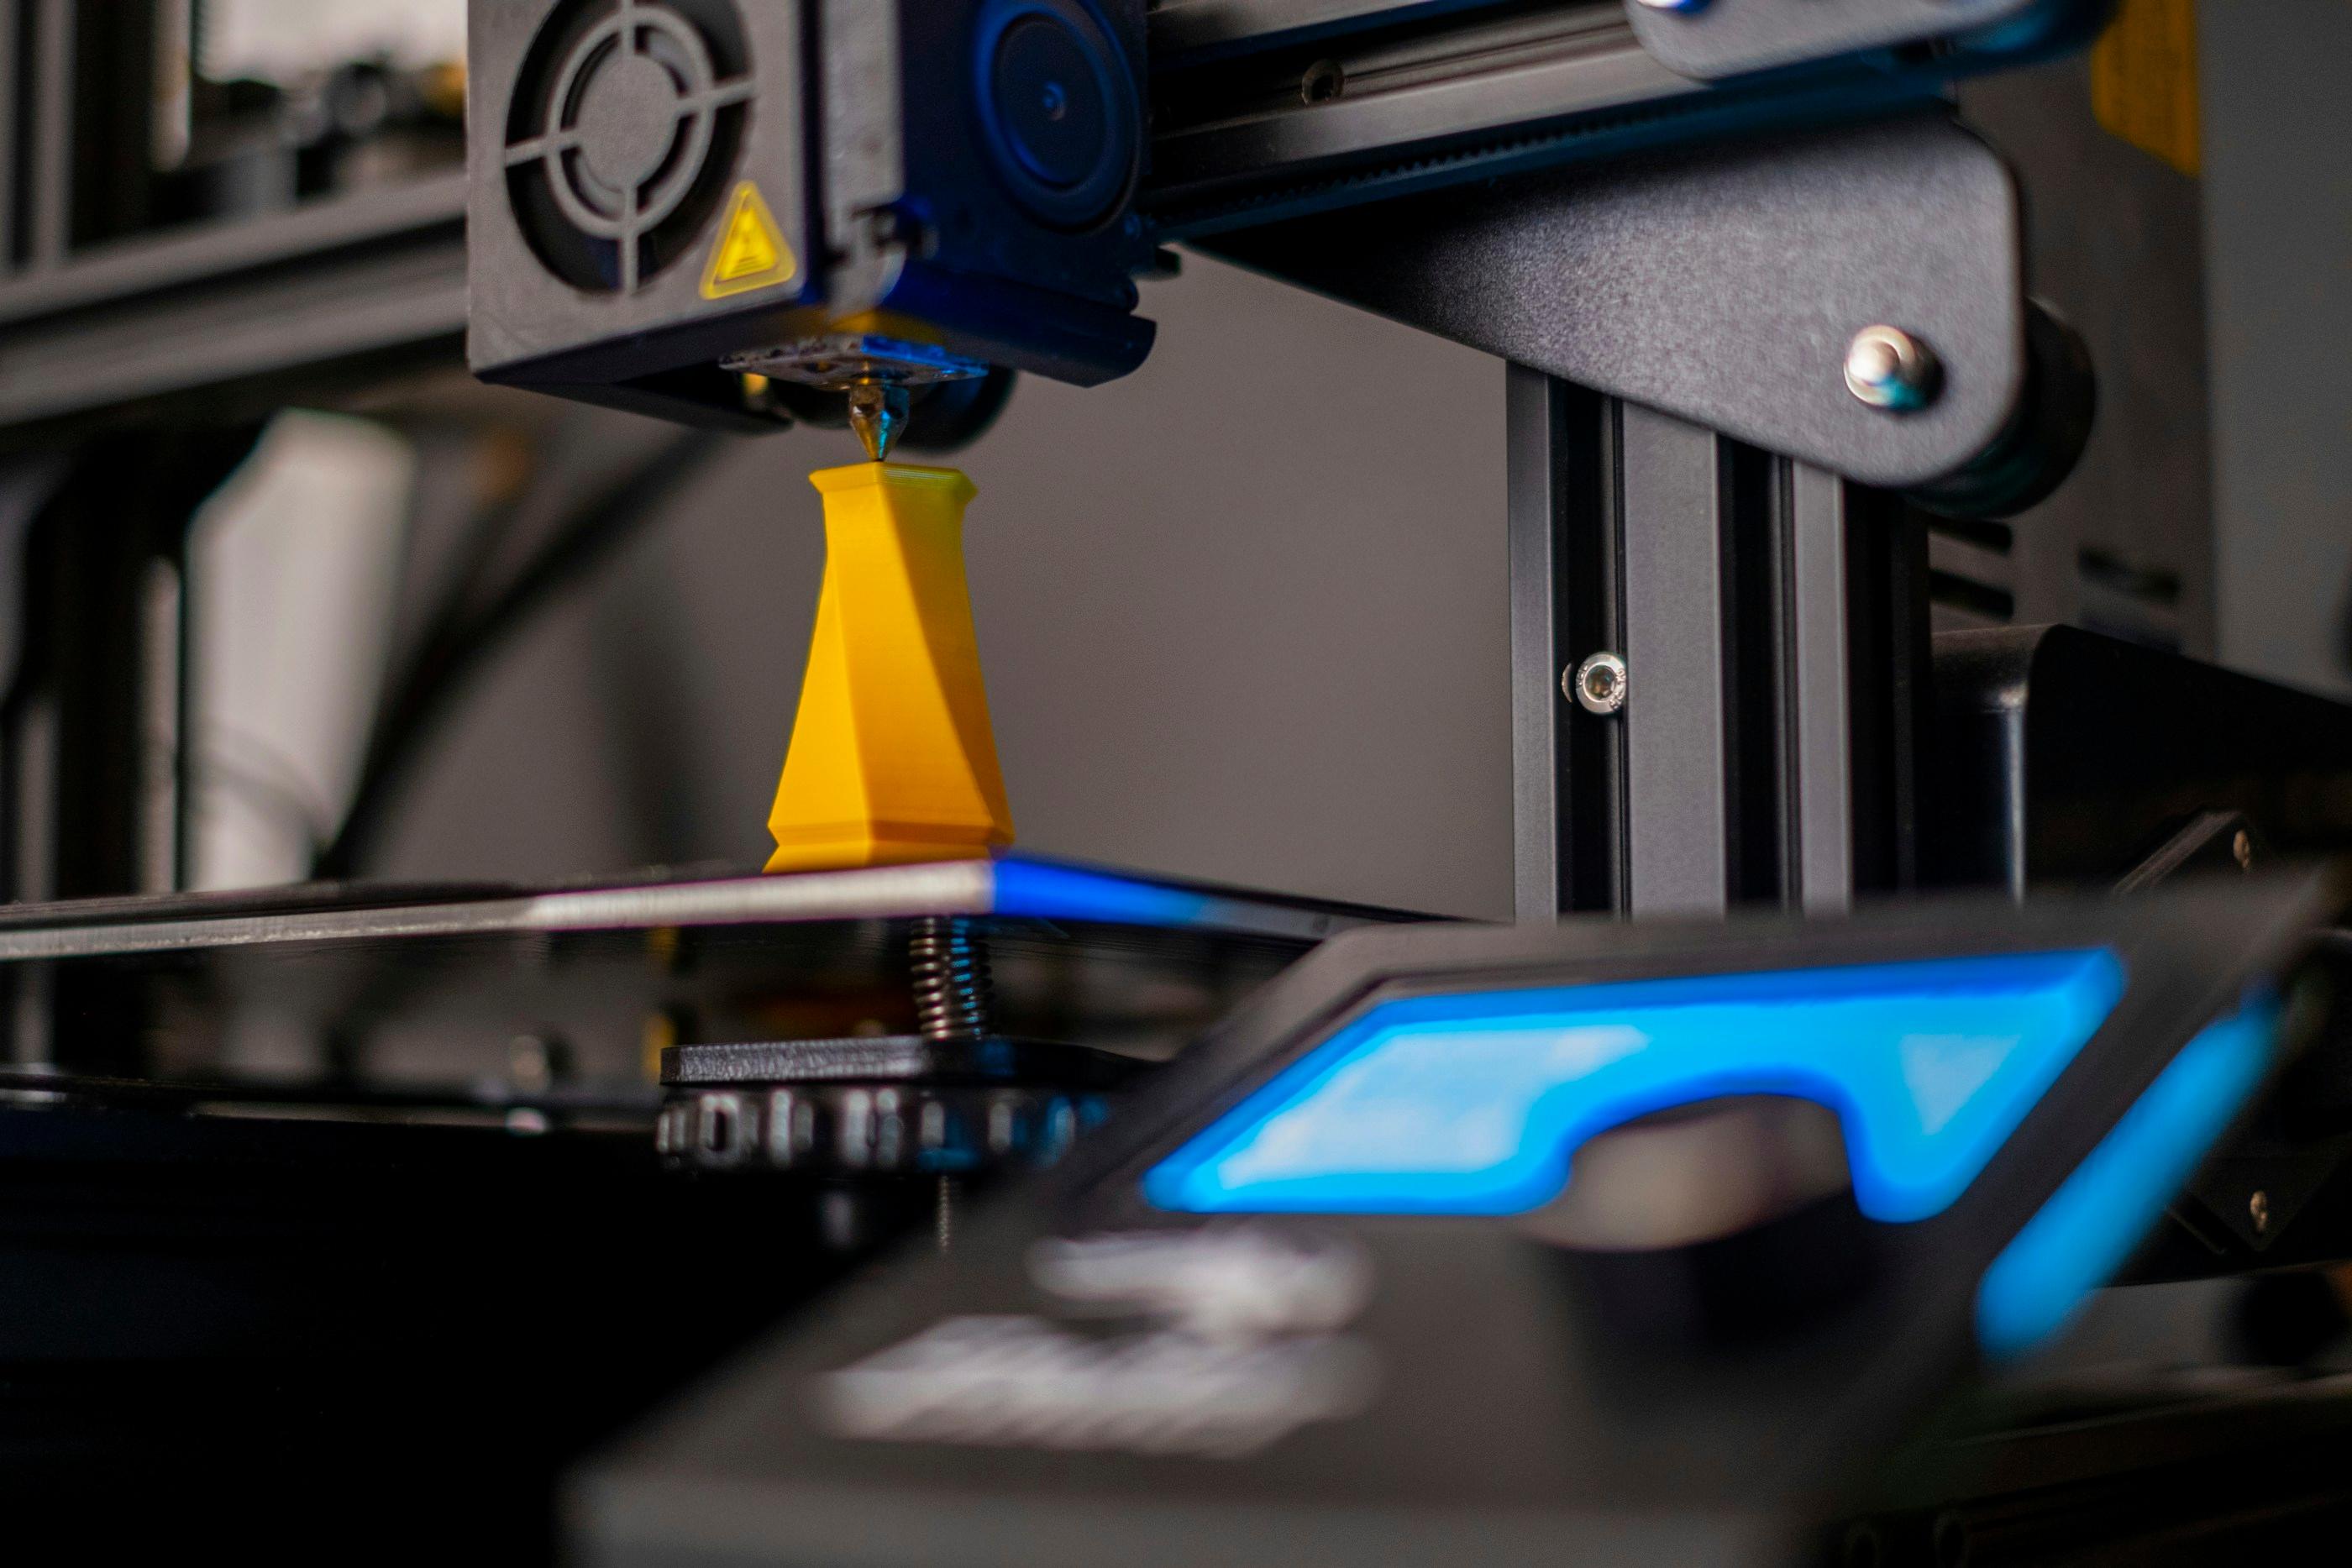
力鴻為 3D 列印與積層製造提供超音波清洗設備。空蝕作用可清除 SLA 與 DLP 件上的未固化光聚合物、SLS/MJF 與金屬列印件結構中的殘留粉末、FDM 件的支撐材殘留,以及成型平台與噴頭上的固化積屑——並能深入任何後處理方式都無法擦拭到的內部流道與晶格。
積層製造的後處理問題,恰好和機械加工相反。機加工件本來是乾淨的,是製程讓它變髒;而列印件一出爐就沾滿、甚至塞滿了製造它的原料本身——凹處全是未固化樹脂,內部流道塞著未熔結粉末,支撐材則牢牢黏在它原本支撐的表面上。
而且,正是那些讓「列印」值得採用的結構——內部流道、隨形冷卻水路、晶格、倒勾——讓殘留物變得無法觸及。這正是本站對超音波清洗一貫的論點,而它在這裡比在任何傳統製程中都更成立。
力鴻設備的定位
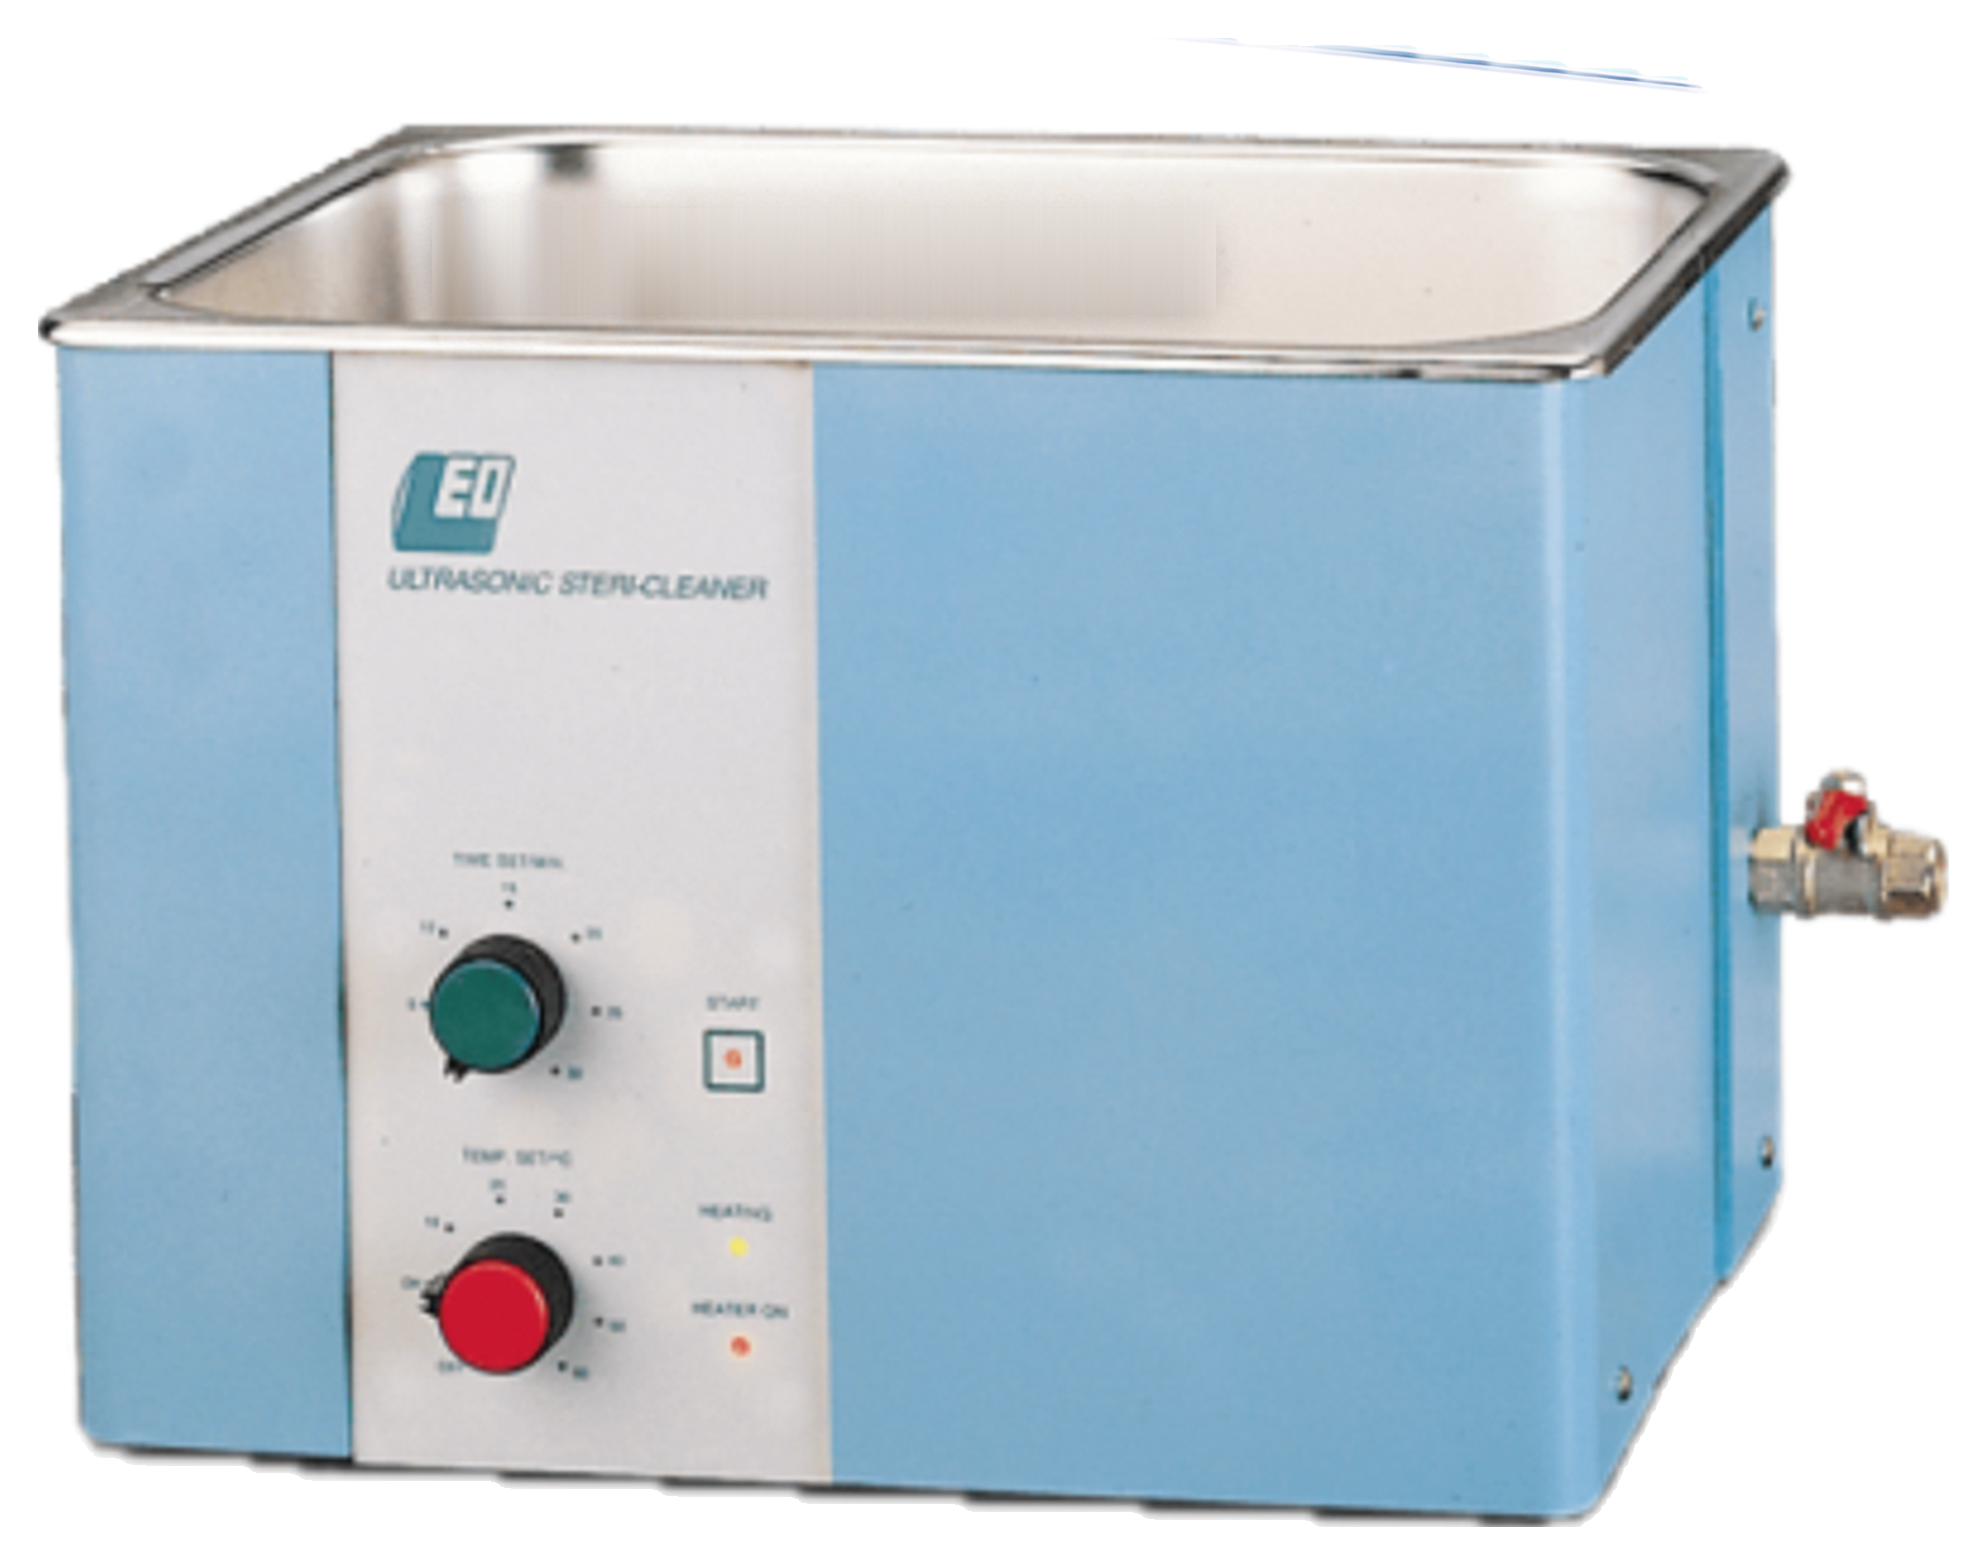
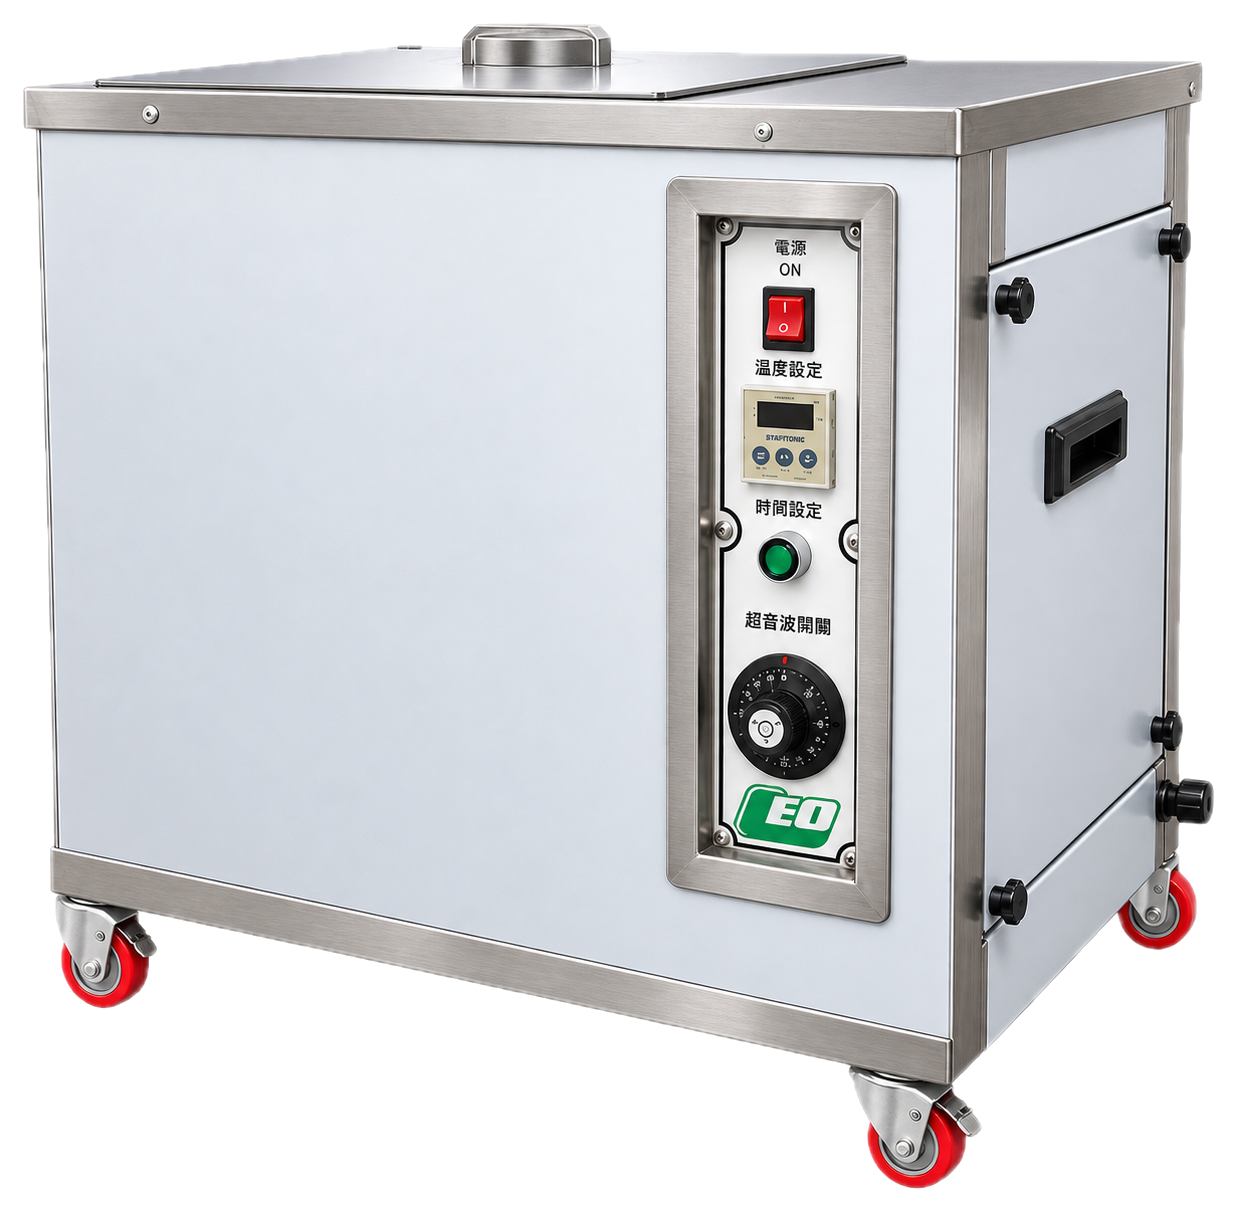
力鴻的桌上型工業機種在標準應用清單中即列入 3D 列印:LEO-400 系列 22 公升、LEO-6002 系列 29 公升,皆提供 40 kHz 與 120 kHz,並具備數位時控與溫控。若為量產規模,單槽工業型系列涵蓋 40 至 132 公升,含漂洗與乾燥的多段式清洗線則可依需求訂製。
在確定規格之前,有三件事必須先讀
第一是溶劑。異丙醇是清洗未固化光聚合物的標準介質,而它易燃。切勿在開放式超音波槽中加熱異丙醇,也切勿在未針對易燃介質設計的機器中使用;安全的標準做法是採用間接式或密閉式配置,讓溶劑置於密閉容器中、再放入水浴槽內。請在報價之前先告訴我們您要使用的溶劑。
第二是活性金屬粉末。金屬列印使用的鋁、鈦、鎂細粉具有粉塵爆炸與反應性風險,濕式處理必須經過製程評估,不能直接使用標準槽體。鋼與鎳基合金粉末則寬容得多。
第三是樹脂件。剛脫模的 SLA 生胚件質地偏軟,在溶劑中過長時間的超音波作用會讓邊角變圓、薄壁產生龜裂。正確順序是「短週期、高頻率清洗,之後再後固化」,而不是反過來。
製程流程
典型的後處理順序:
- 先做大量去除——瀝乾、刷除或除粉,別讓槽體去做搖一搖就能完成的工作
- 以適當介質進行超音波清洗,一般用 40 kHz,精細結構用 80–120 kHz
- 再以乾淨介質進行第二段漂洗,避免工件最後泡在髒溶劑裡
- 乾燥——熱風循環,或對會在晶格中積液的工件採用離心乾燥
- 依製程進行後固化、支撐移除或表面處理
請告訴我們您的列印製程、材料與預計使用的清洗介質,力鴻會規劃一台能安全運轉的槽體。
工件與污染物
污染物
- SLA/DLP 光固化樹脂件未固化光聚合物積留於凹處的樹脂40 / 120 kHz
- SLS 與 MJF 尼龍件未熔結高分子粉末表面結粉40 kHz
- 金屬列印件(DMLS/SLM)半燒結粉末支撐移除碎屑後加工殘留28 / 40 kHz
- 隨形冷卻水路與晶格結構滯留粉末半燒結材料28 / 40 kHz
- FDM 件與可溶支撐材PVA/HIPS 支撐材牽絲與表面碎屑40 kHz
- 成型平台與列印床固化樹脂附著促進劑烤附線材28 / 40 kHz
- 噴頭、列印頭與混料件碳化線材固化樹脂色料殘留40 / 80 kHz
- 粉末處理設備與篩網結塊粉末交叉污染材料28 / 40 kHz
產品
建議設備
常見問題
不可在開放式加熱槽中使用。異丙醇易燃,而超音波能量本身就會使槽液升溫。安全做法是間接式:溶劑置於密閉容器中,再放入注水的超音波槽內,讓空蝕作用透過水傳遞。請在設備規格確定前先告知力鴻所使用的溶劑。
週期過長時會。未固化的工件質地偏軟,長時間浸泡在溶劑中並施加超音波,會使銳角變圓、薄壁產生龜裂。應採高頻率短週期,並以乾淨介質再洗第二次,後固化則安排在清洗之後而非之前。
它是現有方式中最有效的,但不能單靠它。空蝕作用負責破壞粉末與壁面的附著力;要把粉末排出長流道還需要貫穿孔道的流動,要把它排出槽液則需要過濾——否則它會沉降並附著到下一件工件上。
詢價
告訴我們您要清洗的工件
提供工件、污染物與節拍時間,我們的工程師會為您規劃槽體尺寸、超音波頻率與製程流程,並回覆一份專屬於您產線的規格建議。