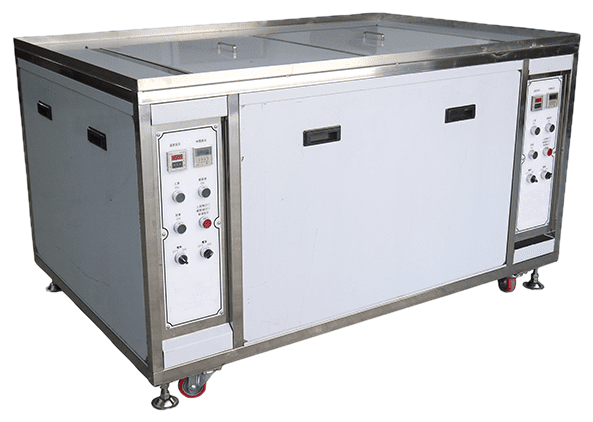
沖壓油與抽伸劑
沖壓油、抽伸劑、深抽皂與成形膏等重負荷成形潤滑劑,殘留在沖壓件、抽伸件、深抽件與冷鍛件上的部分。
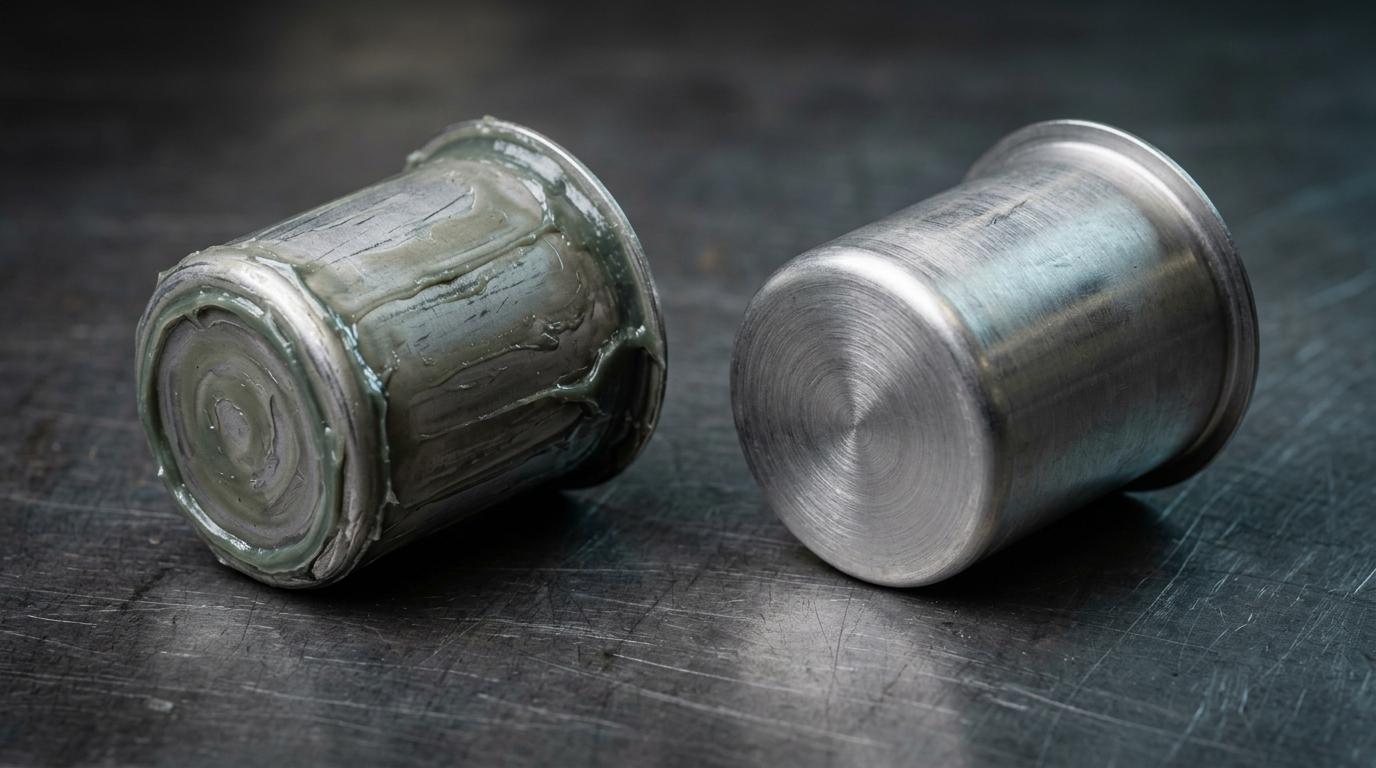
沖壓油與抽伸劑是高添加量的重負荷潤滑劑,其作用是讓板金在不撕裂的前提下變形。它們的高黏度是刻意設計的結果,會附著在抽伸圓角與牙底,一旦受熱便氧化成膠質。以 28 至 40 kHz 超音波搭配高溫鹼性脫脂劑,可在電鍍或焊接前將其清除。
- 建議頻率
- 28 / 40 kHz
成形潤滑劑並不是換個名字的切削油。切削油主要負責冷卻與沖屑;成形潤滑劑則必須在足以讓鋼材流動的接觸壓力下存活,同時不讓模具與胚料互相沾黏。做到這件事靠的是高黏度、高添加量——氯化石蠟、硫化油脂、皂基,有時還加入顏料型填充劑——而在深抽製程中,更會使用室溫下呈固態或蠟狀、僅在壓力下才會鋪展的配方。
讓它好用的每一項特性,都讓它難清。它很稠,因此會架橋而不會流乾;它被設計成在壓力下不移位,因此噴流推不動它。它填滿的,正是成形工序自己創造出來的幾何——抽伸圓角、毛邊、捲邊接縫的摺內、輥牙的牙底、深抽殼件的內壁——同時把該工序產生的金屬微屑一起含在裡面。一件走過八個工站的連續模產品,最後一道抽伸特徵裡的潤滑劑,早已被加工過、受熱過,並且部分聚合。
後果全都發生在後段,而且全都昂貴。最常見的是電鍍:電鍍與化學鍍都需要化學上潔淨、可均勻潤濕的表面,圓角裡的一小塊抽伸劑會變成跳鍍、起泡,或被鍍層包覆的夾雜物,最終在鹽霧試驗中失效。在其上焊接或硬銲會產生氣孔;塗裝與粉體塗裝會出現縮孔。任何後續熱程——焊接熱循環、烘烤、熱處理——都會把殘留的潤滑劑轉成碳化膠質,屆時脫脂劑完全無效,只能改以氧化層與積碳的方式處理。冷鍛扣件則會把它帶進牙底,讓鎖付扭力規範失去意義。
超音波在此有效,是因為污染物厚、幾何封閉。高溫鹼性脫脂劑將油脂與皂基成分皂化、把礦油成分乳化;空蝕則提供破壞高黏度膜所需的機械功——否則那層膜只會安穩地待在清洗液底下。溫度在這裡比一般情況更關鍵:一種在 30 °C 呈蠟狀的配方,在 60 °C 是流動的,而整個製程中唯一能造成這個轉變的就是槽液。頻率則跟著工件走:沖壓鋼支架、深抽殼件與冷鍛扣件用 28 kHz;沖壓端子、導線架、薄型導電件與小型醫療零件則用 40 kHz。
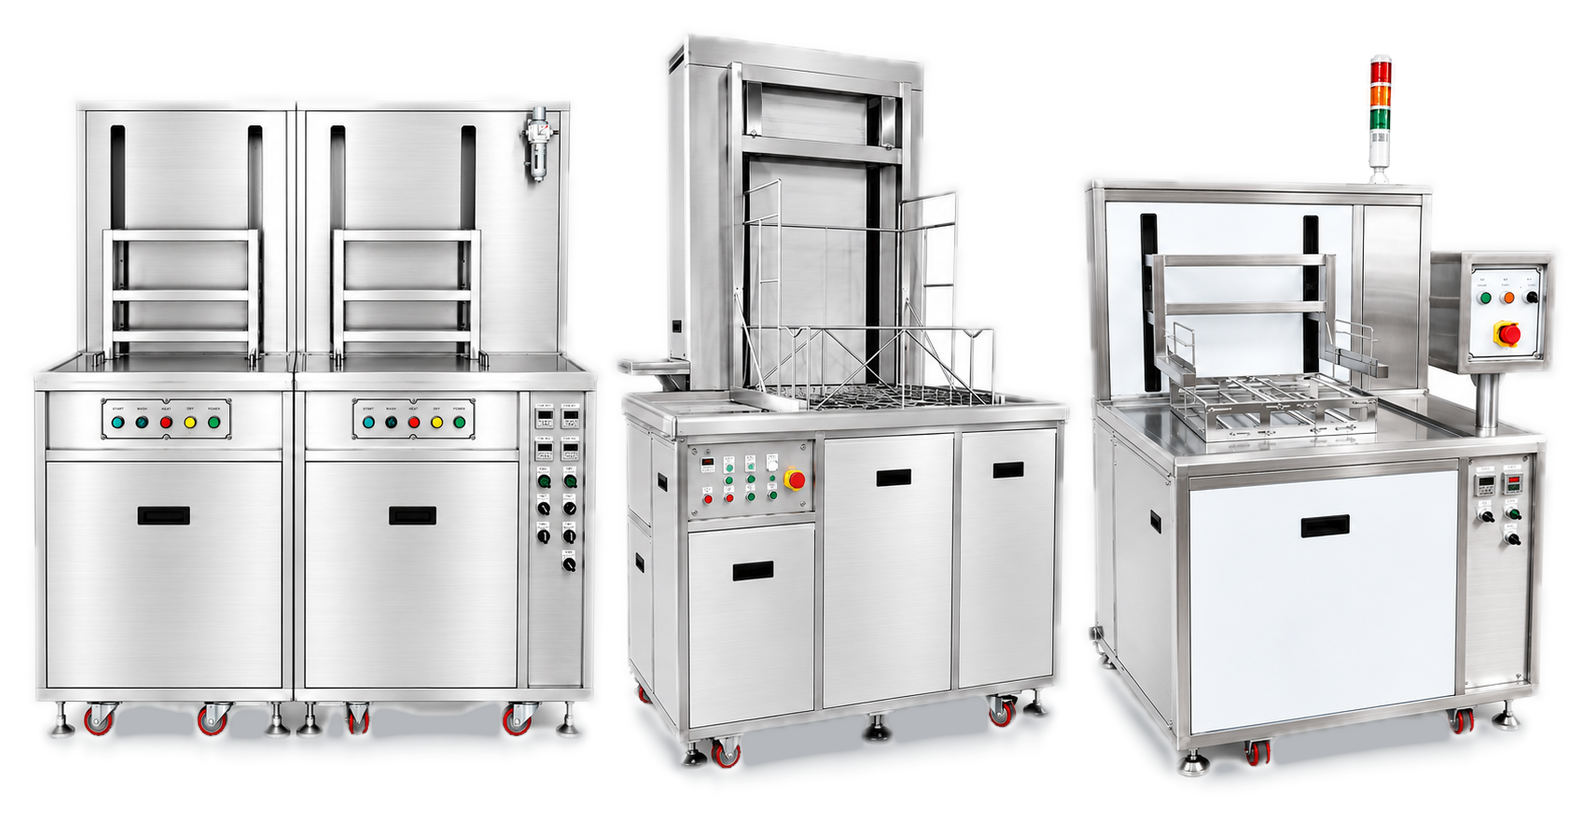
對電鍍線而言,清洗不是收尾工序,而是電鍍製程的第一道工序,規範上也是這樣寫的。力鴻的工業型槽體從一開始就是為這個任務而製作——雙槽系列與自動升降系列的適用範圍中,即列有「電鍍前之板類零件清洗」——而自有清洗劑系列同時涵蓋此類污染所需的水基脫脂劑,以及裸鋼在其後必須接上的防鏽劑。
製程流程
製程鏈
- 步驟
高溫預浸,先軟化成形劑
深抽用成形劑在室溫下呈蠟狀或固態,不加溫就不會移動。進入超音波前先以高溫鹼性槽液預浸,使油膜轉為流動狀態,讓空蝕有可剪切的對象,同時也把大部分污染負荷擋在主槽之外。
- 步驟
高溫鹼性脫脂劑超音波清洗
水基脫脂劑於 55–70 °C 下將皂基與油脂成分皂化、把礦油成分乳化,同時由空蝕把油膜自抽伸圓角、捲邊接縫與牙底剝離,並釋出其中包覆的金屬微屑。
- 步驟
階梯漂洗,切斷帶出液鏈
被帶進電鍍線的鹼液本身就是槽液污染源。以逆流階梯漂洗分兩段將脫脂劑濃度下降數個數量級,其用水量遠低於達到同等效果的單槽漂洗。
- 步驟
依後續製程選擇酸洗活化或防鏽
直接進入電鍍的工件,接一道酸洗活化,使其以化學活性表面入槽。要入庫或等待後續工序的工件,則改施防鏽劑——裸抽伸鋼件在乾淨的水洗之後,數分鐘內就會起白鏽。
- 步驟
熱風乾燥後再包裝或進鍍
深抽殼件與相互套疊的沖壓件會在杯內與面與面之間積水。以熱風循環乾燥,並在裝籃時讓幾何形狀得以排水,才能避免水漬,以及裝箱後件與件之間的層間腐蝕。

常見問題
因為化學特性與所需溫度不同。切削油多半是低黏度油或乳化液,溫熱脫脂劑即可處理。成形潤滑劑黏度高、皂基與氯化石蠟或硫化油脂含量高,部分在室溫下甚至是固態,需要更高的槽溫、鹼性更強的藥液與更長的作用時間。若沿用切削油的配方去跑,抽伸圓角裡會留下殘留——而那正是電鍍後續失效的位置。
通常是,而且位置會告訴你答案。若跳鍍每一件都出現在同一個特徵上——某個抽伸圓角、某道捲邊、彎折的某一面——指向的是清洗沒到位的成形劑,而不是鍍槽。若跳鍍位置每件都不同,指向的則是漂洗水或搬運。清洗端的解法是在該特徵上同時給到溫度、藥液與空蝕,並加上階梯漂洗,避免鹼性帶出液干擾鍍槽本身。
洗得掉,但不能當成脫脂來做。成形劑一旦被烤過,就不再是油,而是聚合、部分碳化的膠質,鹼性脫脂劑幾乎拿它沒辦法。此時必須比照積碳與氧化層的處理方式,選用能攻擊碳化膜的藥液,並搭配較長、頻率較低的超音波週期。比較划算的答案是:在受熱之前就洗,而不是之後。
詢價
告訴我們您要清洗的工件
提供工件、污染物與節拍時間,我們的工程師會為您規劃槽體尺寸、超音波頻率與製程流程,並回覆一份專屬於您產線的規格建議。