模具產業
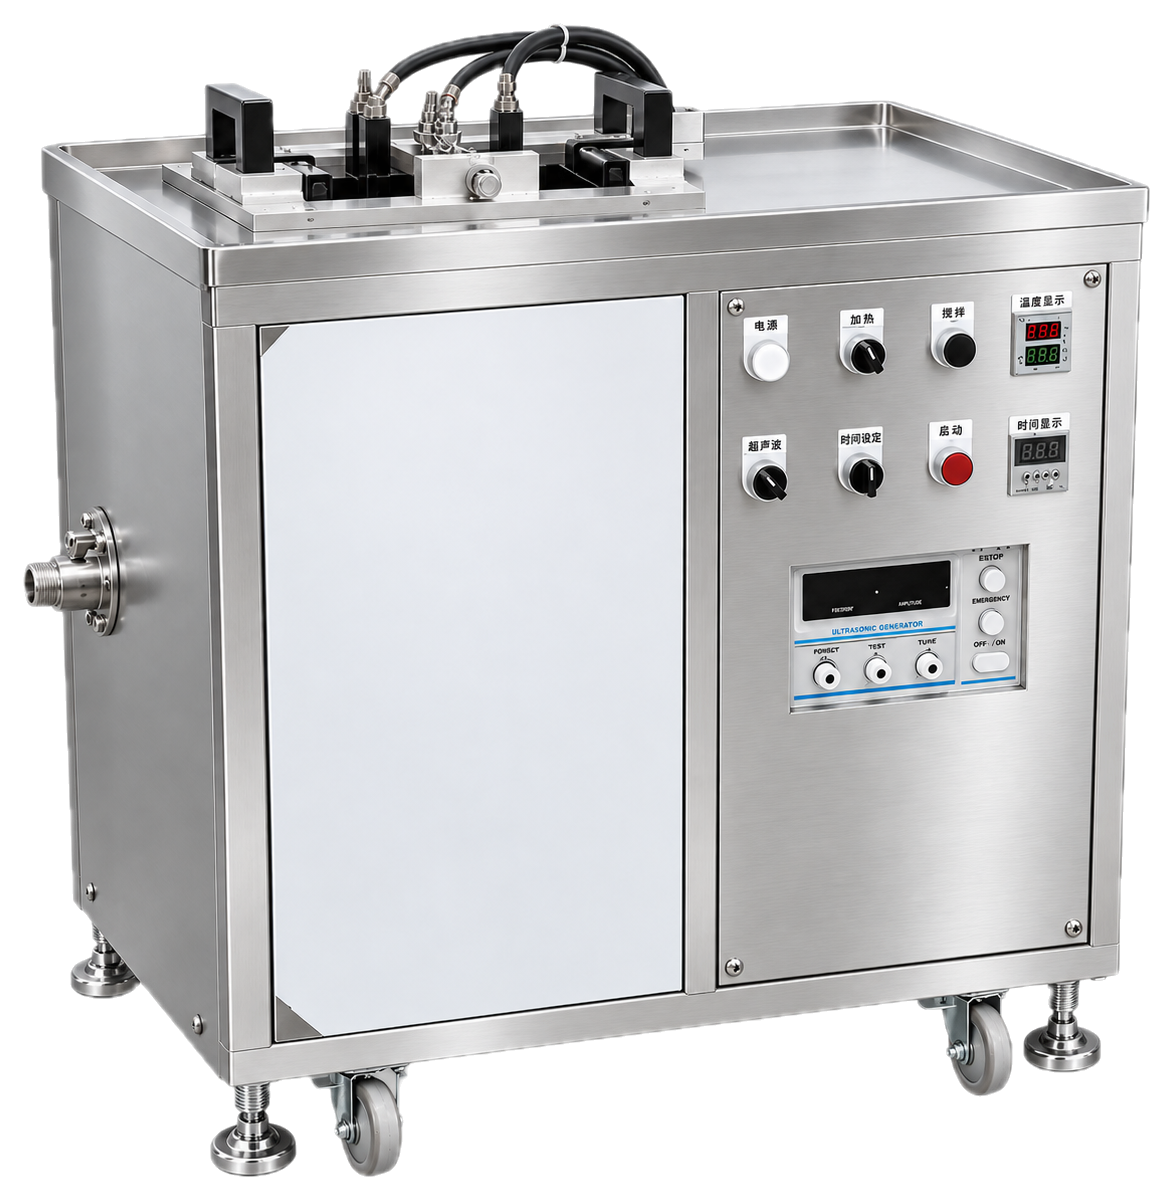
射出、壓鑄、沖壓與食品模具的超音波與電解清洗設備——以非接觸方式去除積碳、逸氣殘留、鏽蝕與離型劑,完整保護模穴表面。
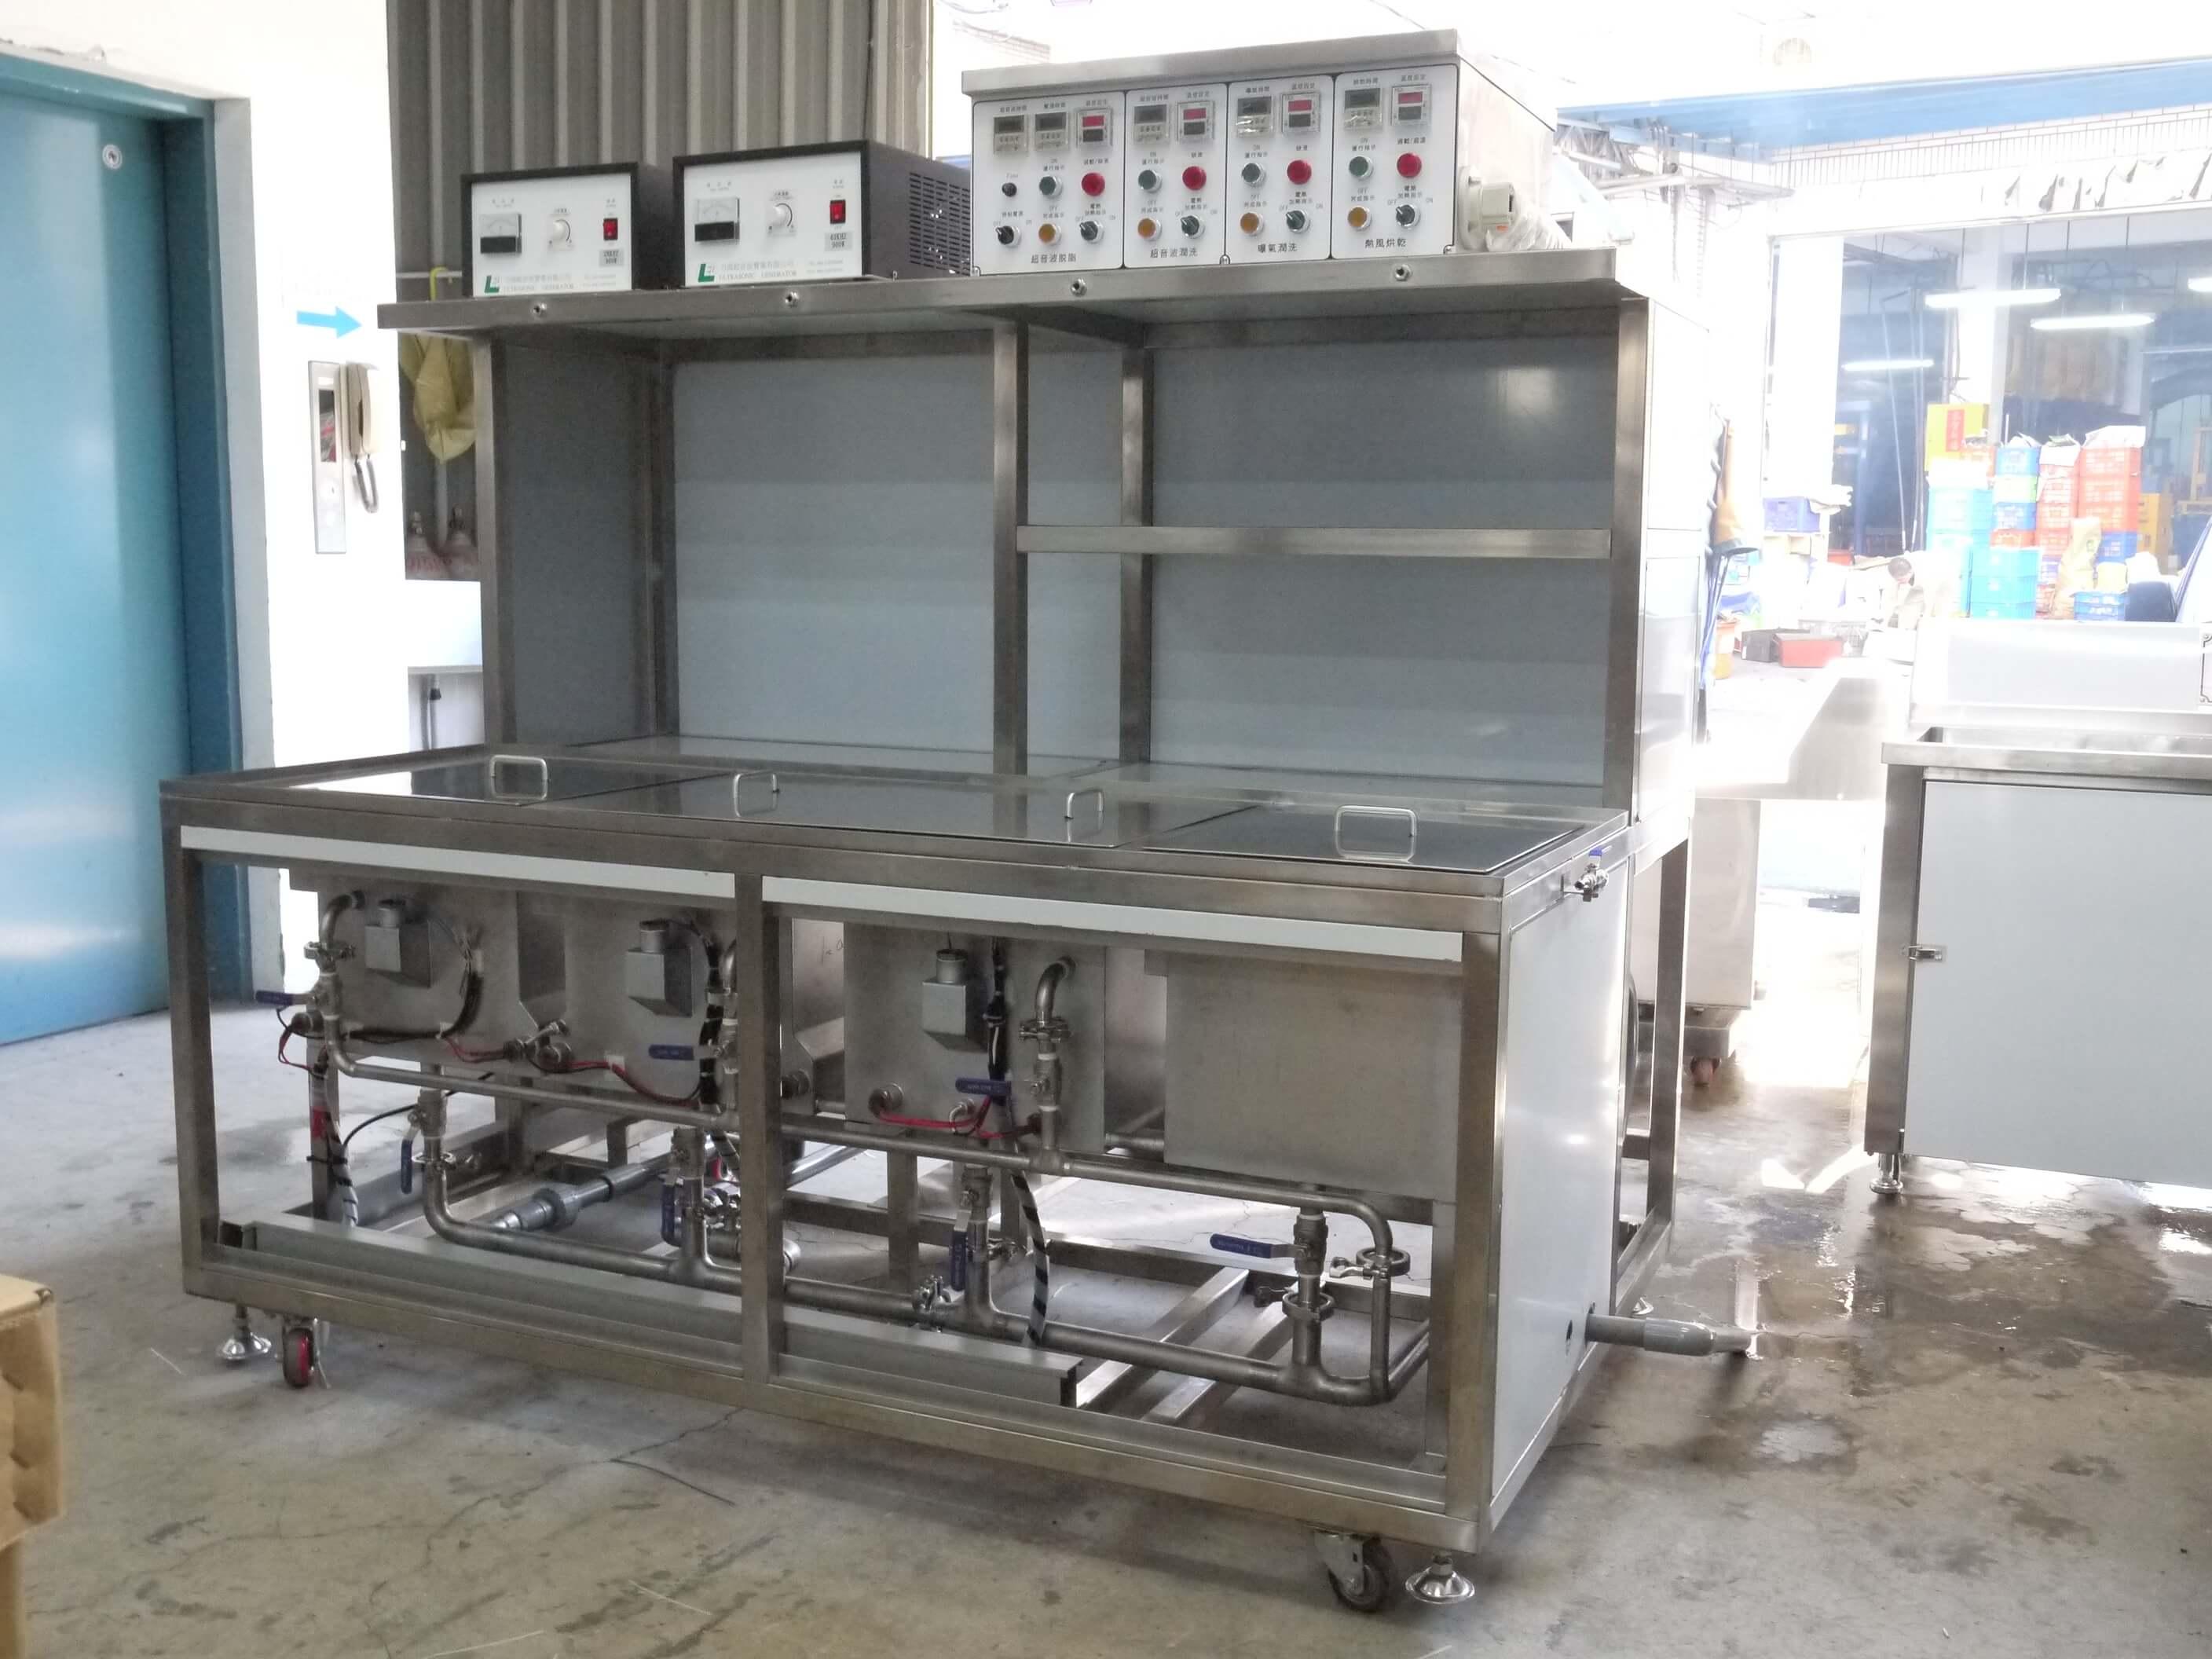
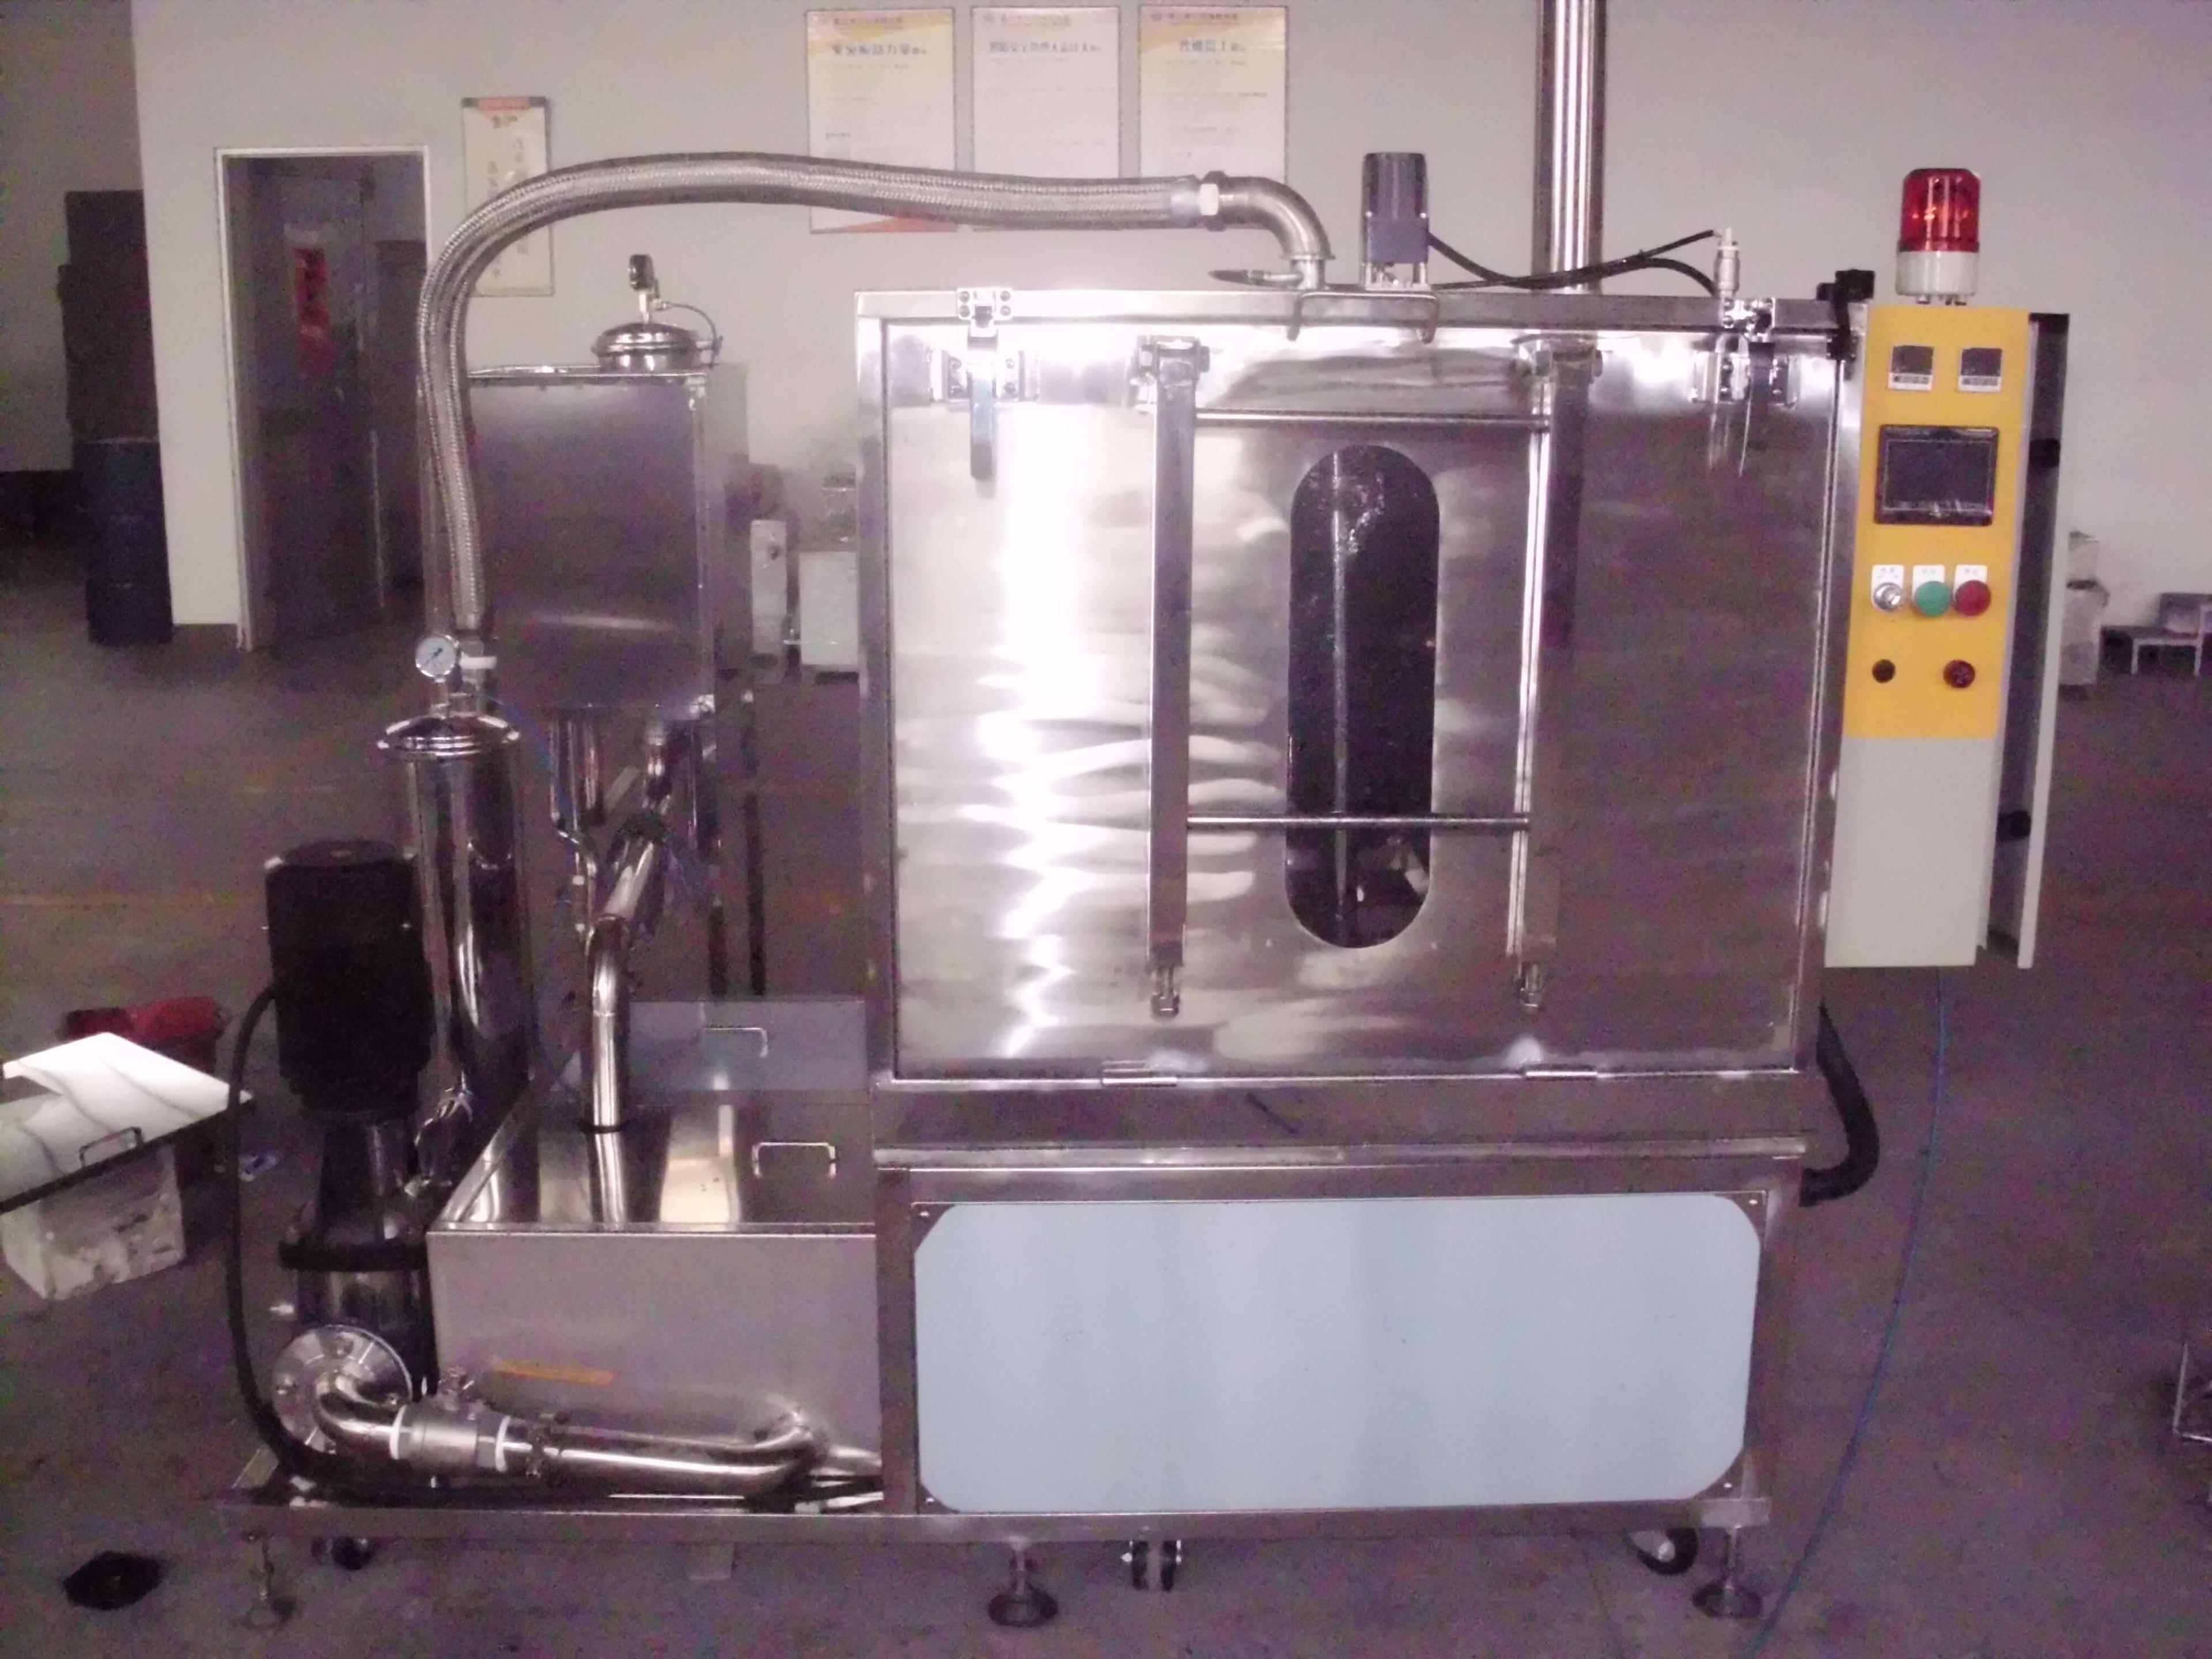
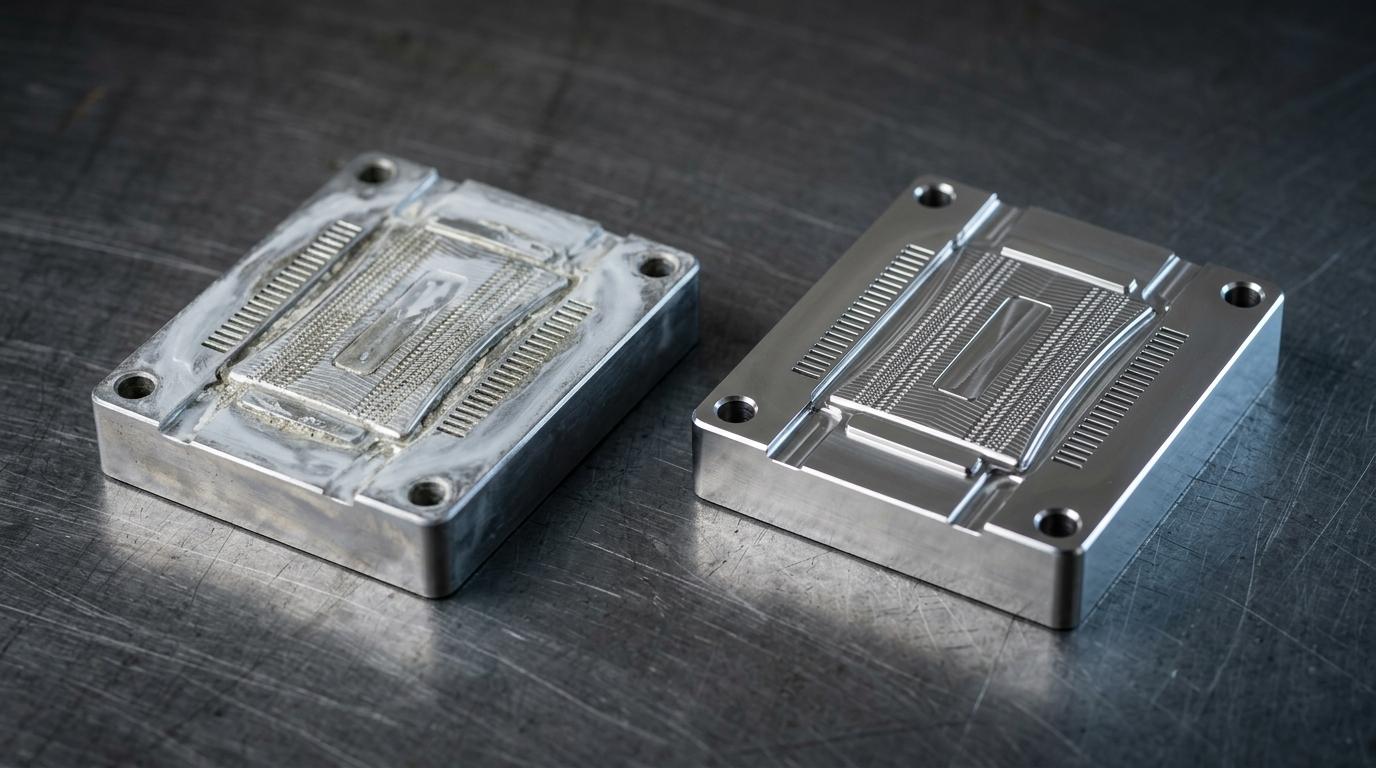
力鴻為模具保養製造超音波與電解清洗設備,適用於射出與壓鑄模具、沖壓模、排氣槽與模仁,以及食品業模具。電解與空蝕作用可清除模穴與排氣槽內的積碳、逸氣殘留、鏽蝕與離型劑,同時完整保留模具賴以成型的拋光面。
模具賣的就是那個表面,而那個表面就是產品本身。清洗時在模面上留下的任何痕跡,之後都會複製到每一件成型品上——這正是傳統做法都是妥協的原因。鋼刷與噴砂能把積垢弄掉,也把拋光面一起弄掉;溶劑浸泡能軟化積垢,卻無法把它從排氣槽或冷卻水路帶出。超音波清洗則是在不接觸的情況下把它移除。
模具上會累積什麼
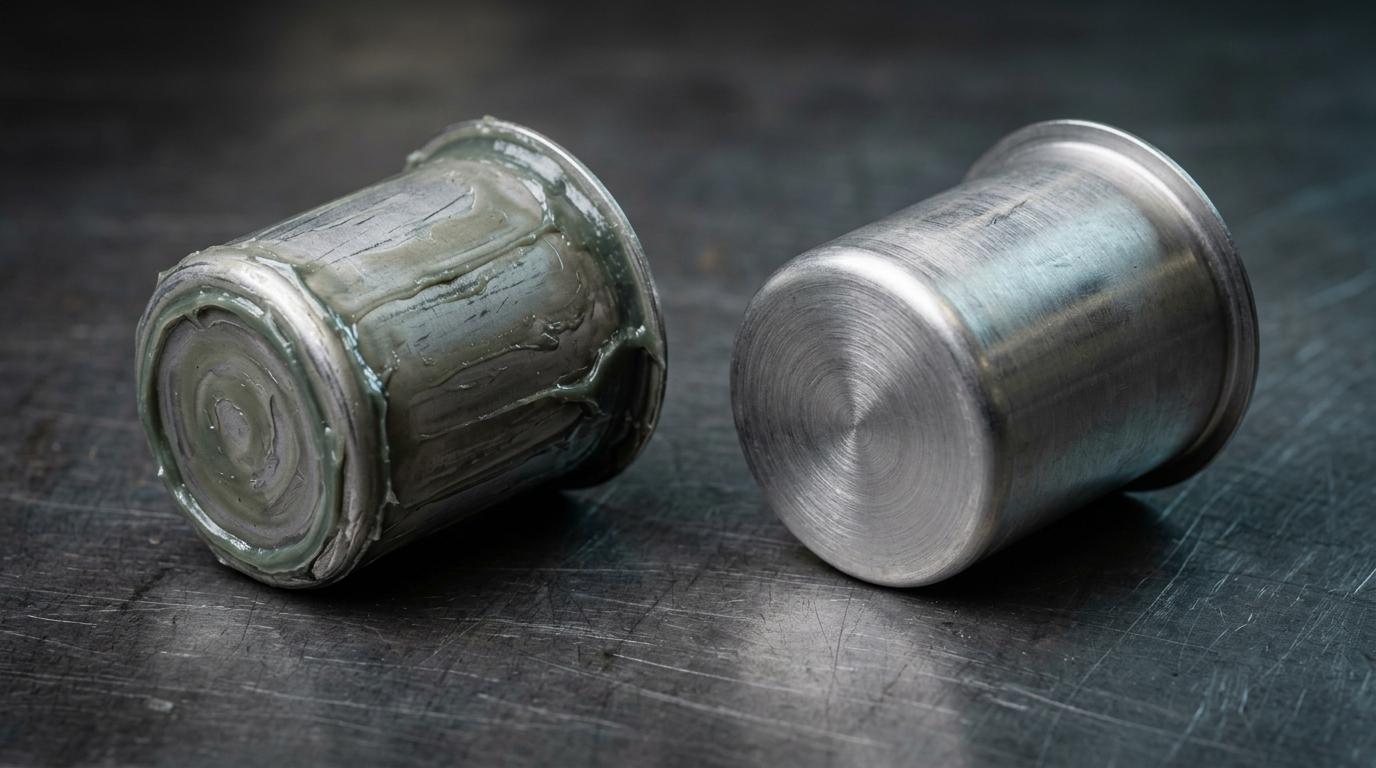
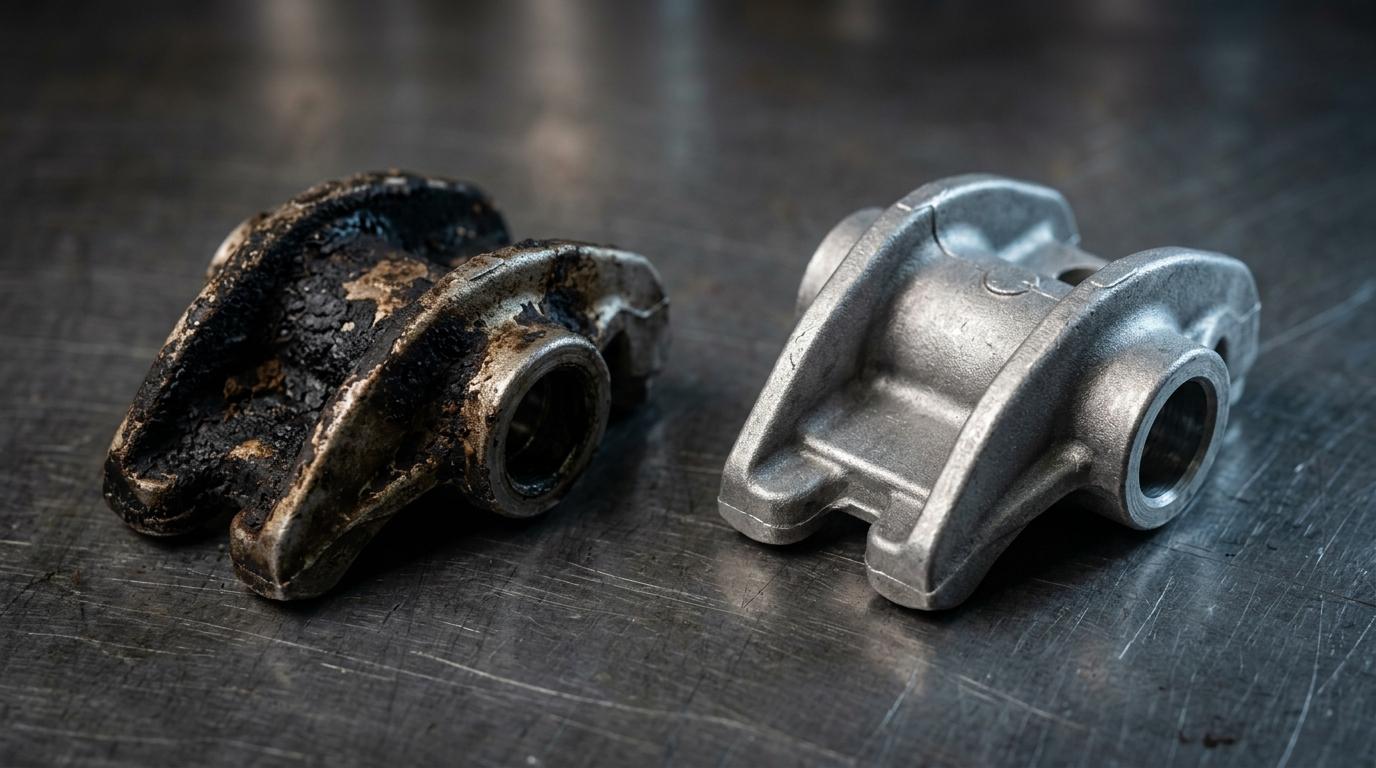
射出與壓鑄模具會累積碳化逸氣殘留與劣化的離型劑,尤其集中在排氣槽附近,以及流動波前停滯的模穴轉角。沖壓模則累積抽伸劑、金屬微屑與咬合刮屑。食品模具累積的是烤附的糖、油脂與蛋白質。而只要模具未經清洗就入庫,全部都會再累積鏽蝕。
為什麼要在超音波槽中加入電解
面對鋼製模具上的鏽蝕與積碳,單靠空蝕作用速度太慢。力鴻的模具清洗機在超音波槽中加入電解迴路:電流通過專用電解液,在模具表面產生反應使污垢分解剝離,再由空蝕作用把鬆脫的物質帶出排氣槽與盲孔。電解輸出可調——電壓 0~15 V、電流 0~50 A——因此清洗強度是依模具設定,而非固定不變。
它能去除鏽蝕、積碳與其他污染物而不損傷本體表面,這正是它屬於「保養」而非「翻修」製程的原因。
製程流程
模具清洗週期通常為:
- 拆解並先行擦拭,去除鬆散雜物與會污染槽液的油脂
- 加溫超音波清洗並同時運行電解迴路,28 或 40 kHz
- 漂洗,帶走電解液與已分解的污垢
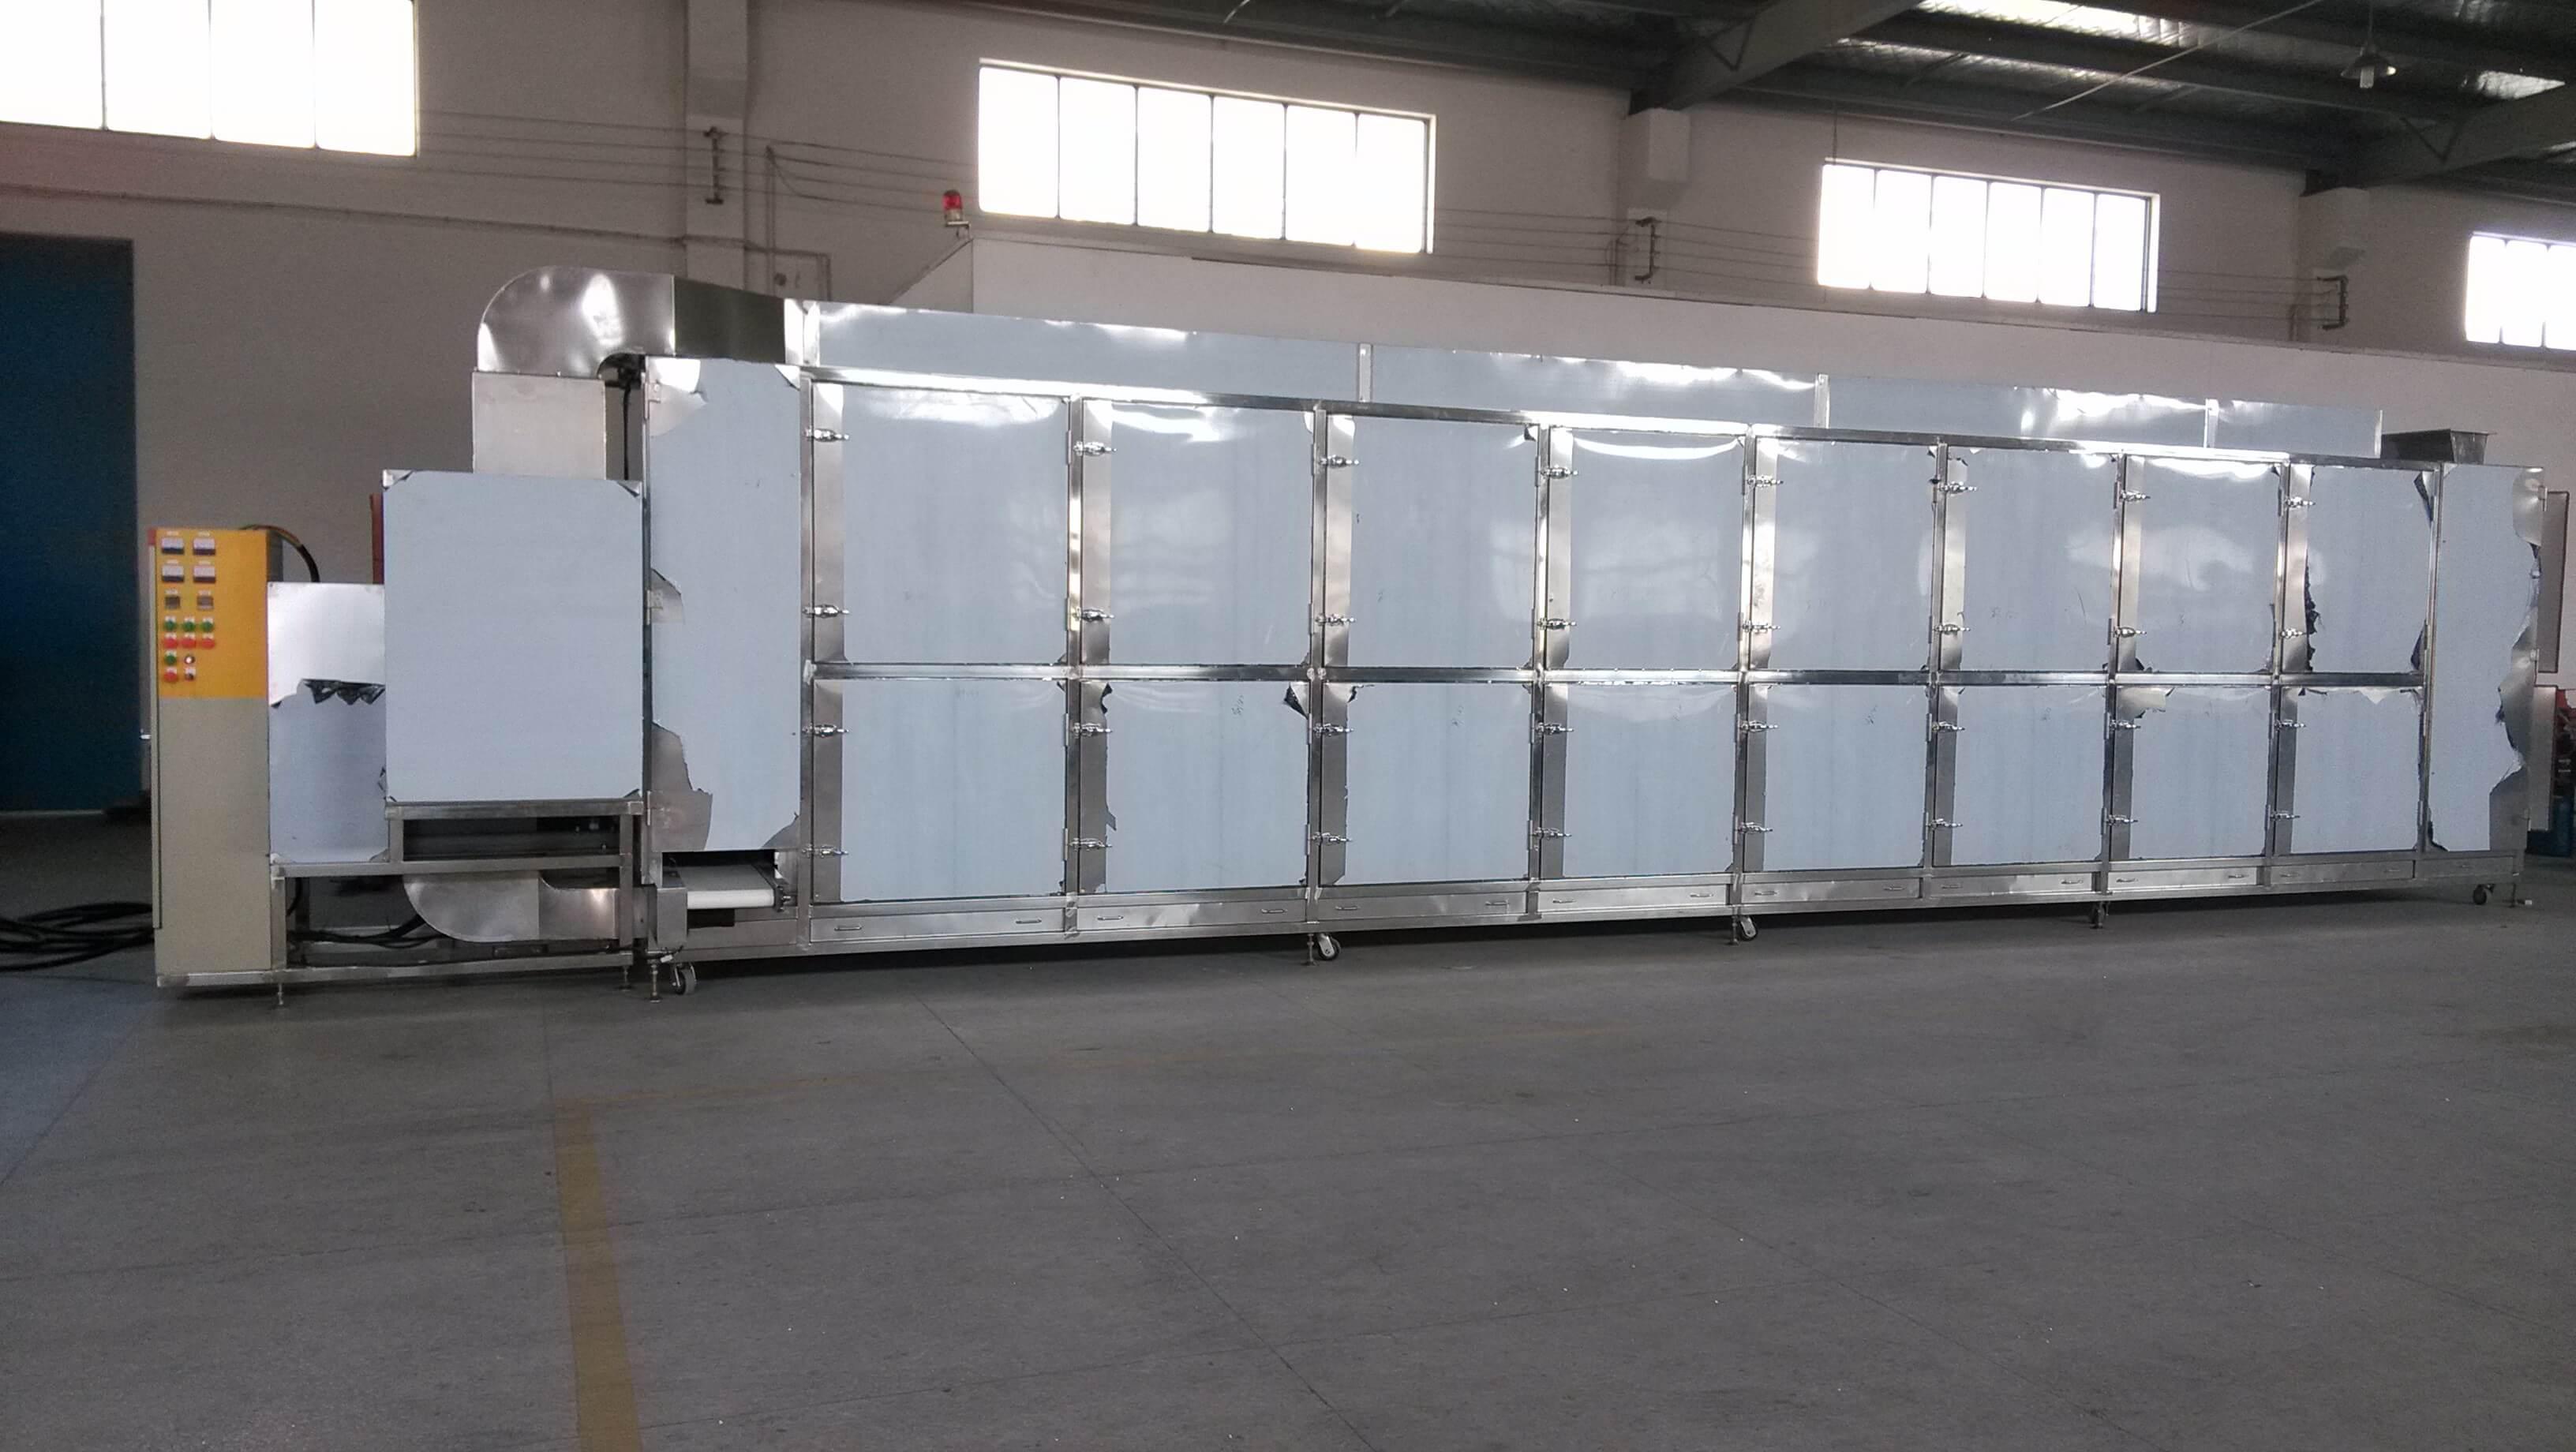
- 立即熱風乾燥——剛清潔完的裸鋼模穴會迅速產生浮鏽
- 入庫前塗覆防鏽油
力鴻兩款標準模具清洗機的內槽尺寸分別為 320 × 300 × 300 mm 與 500 × 400 × 300 mm,超音波功率分別為 600 W 與 1200 W;更大型的模具則以客製方式規劃。
力鴻為本產業製作的設備
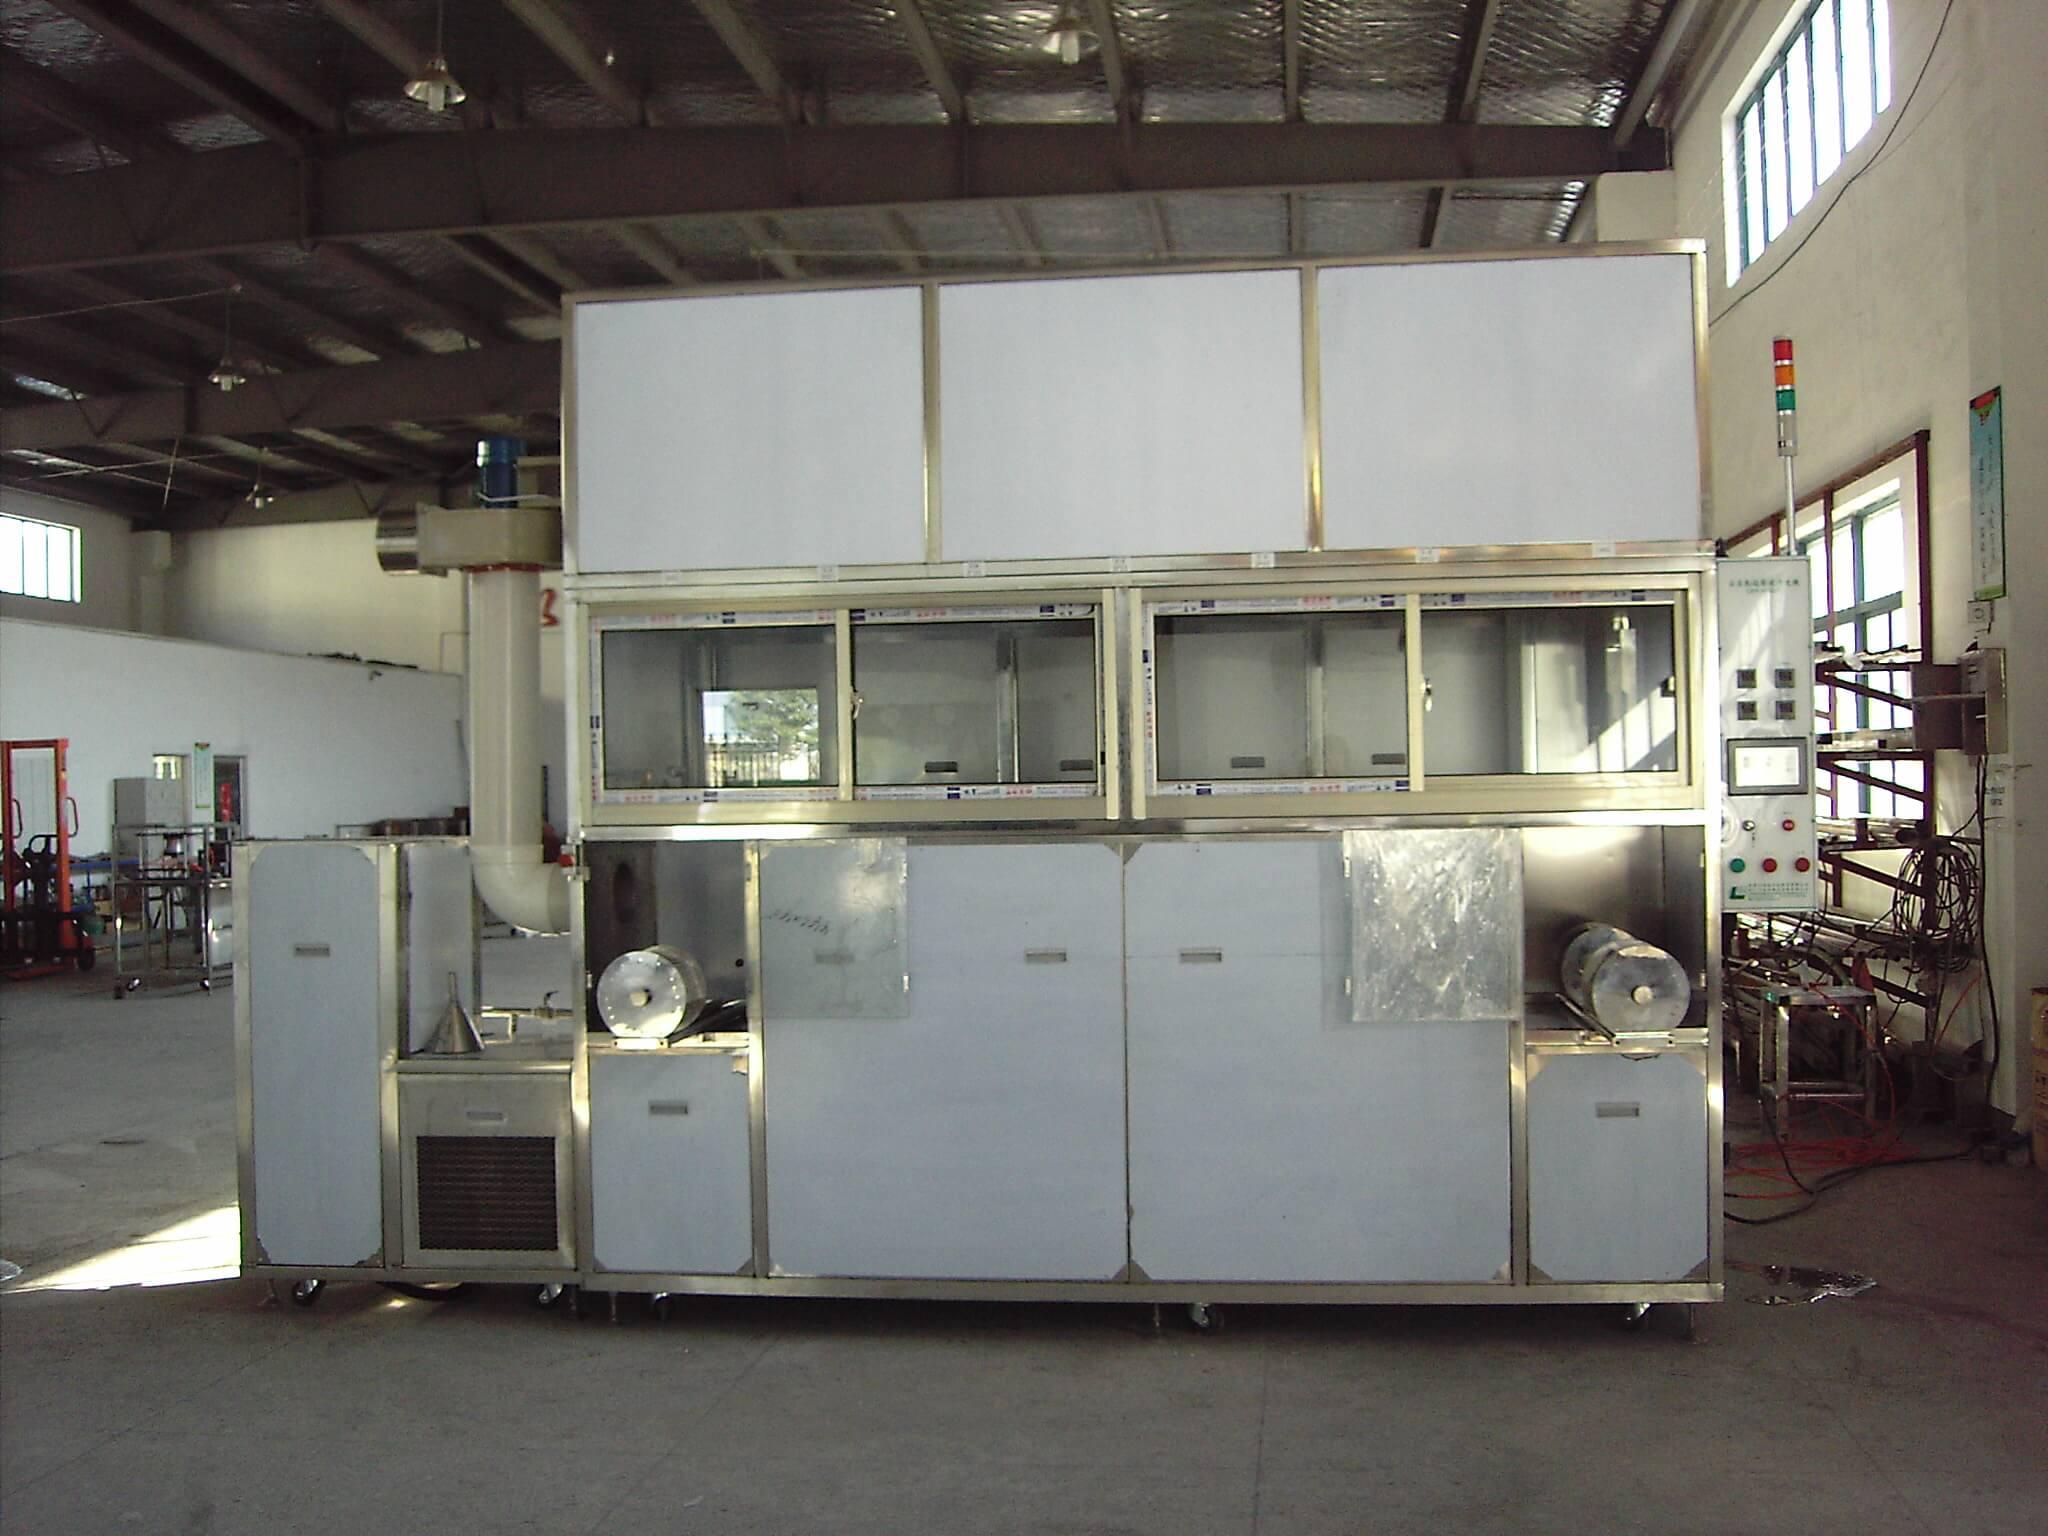
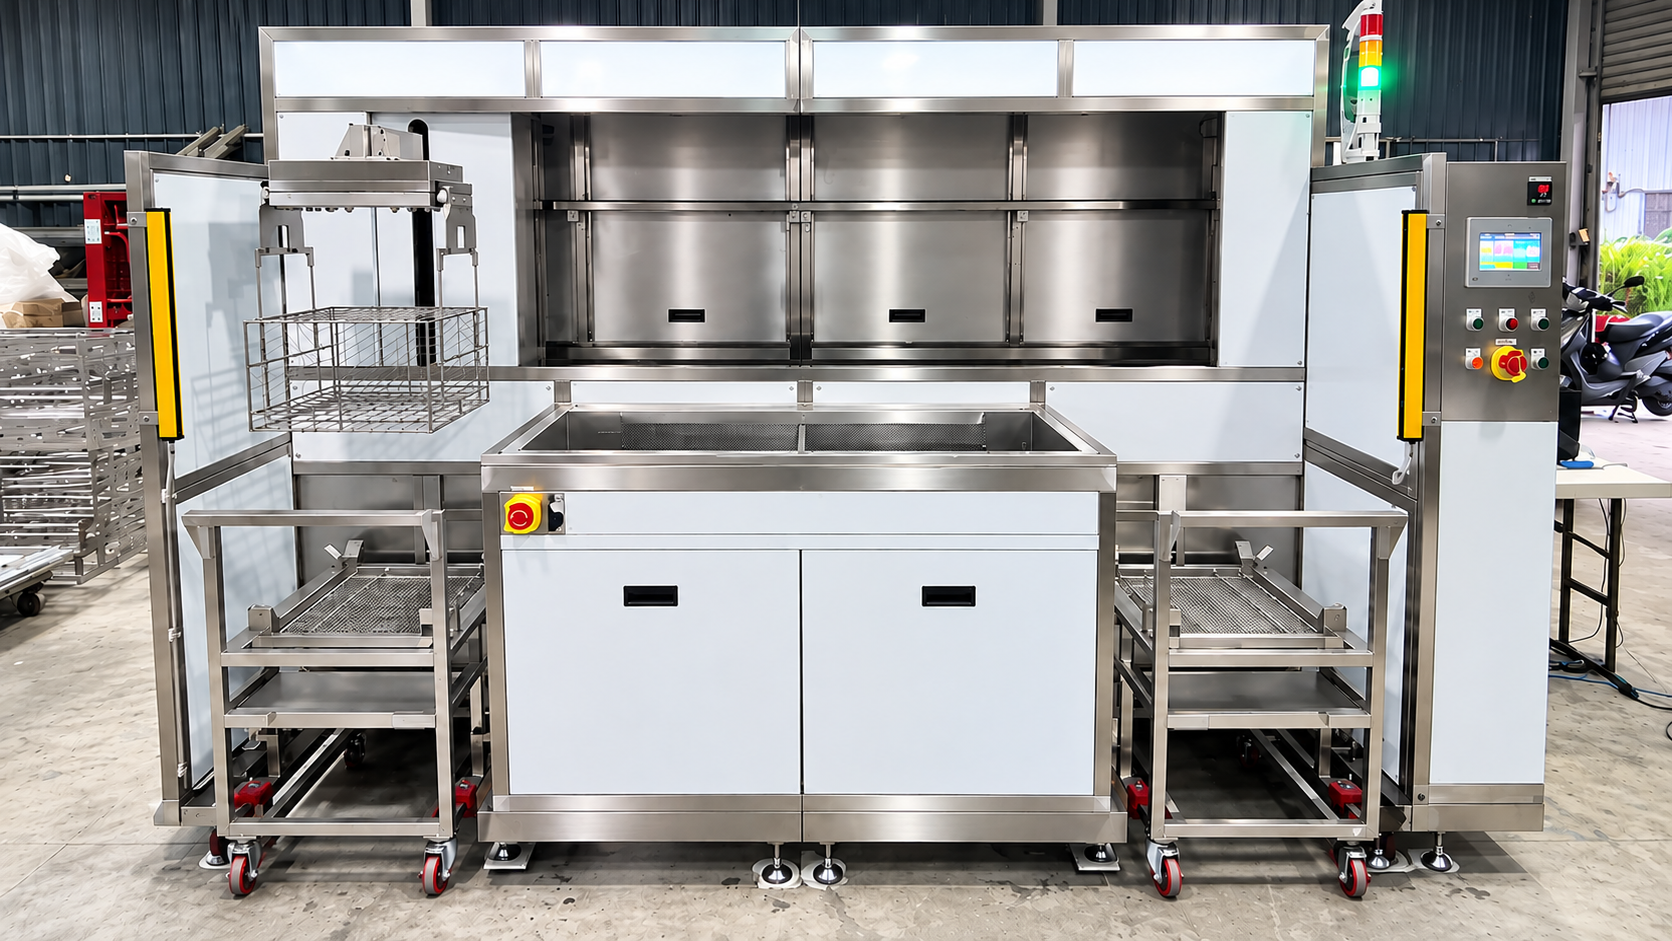
圖說即為出廠時的機型名稱。同類型的全自動雙槽清洗設備目前在一家巧克力製造商運轉中,用以清洗巧克力成型模具,該案例詳見下方。
力鴻同時自行研發槽內使用的清洗劑——水基特殊清洗劑與脫脂劑、碳氫溶劑與防鏽劑——因為面對烤附型污垢,化學配方與空蝕條件必須一起規劃。
工件與污染物
污染物
- 射出模模穴與模仁碳化逸氣殘留劣化離型劑殘留塑料28 / 40 kHz
- 排氣槽與冷卻水路逸氣殘留水垢與鏽蝕油泥28 kHz
- 壓鑄模具沾模與金屬積屑積碳離型劑28 kHz
- 沖壓模與連續模抽伸劑金屬微屑咬合刮屑28 / 40 kHz
- 食品與糖果模具烤附糖漬與油脂蛋白質殘留離型劑28 / 40 kHz
- 押出模與模具鑲件熔融聚合物殘留積碳添加劑沉積28 / 40 kHz
- 入庫存放的模具表面鏽蝕陳化防鏽油粉塵40 kHz
產品
建議設備

案例
相關實績
常見問題
化學作用。電流通過專用電解液後,在模具表面產生反應,使鏽蝕與積碳分解剝離;空蝕作用再把鬆脫的物質自排氣槽與轉角帶出。輸出可調範圍為 0~15 V、0~50 A,因此製程強度是依模具設定的。
不會——這正是採用它而非鋼刷或噴砂的理由。此製程能去除鏽蝕、積碳與其他污染物而不磨損表面,因此適用於必須在數百次保養週期後仍維持原有光潔度的模具。
兩款標準機的內槽分別為 320 × 300 × 300 mm/600 W 與 500 × 400 × 300 mm/1200 W,皆具備數位時控、電熱與可調電解,較大機種並標配循環過濾系統。超過此尺寸的模具則以客製方式規劃。
詢價
告訴我們您要清洗的工件
提供工件、污染物與節拍時間,我們的工程師會為您規劃槽體尺寸、超音波頻率與製程流程,並回覆一份專屬於您產線的規格建議。