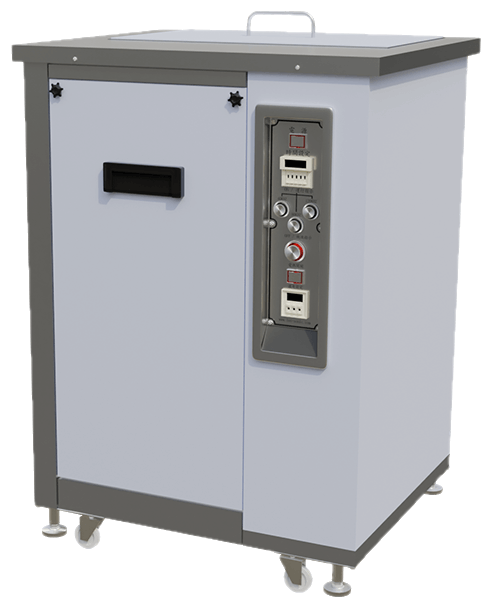
拋光膏與研磨漿料
拋光、研磨、搪磨與化學機械研磨後留下的「磨料+載體」殘留——氧化鈰、氧化鋁、膠體二氧化矽與鑽石膏,混於蠟、皂或油脂載體之中。
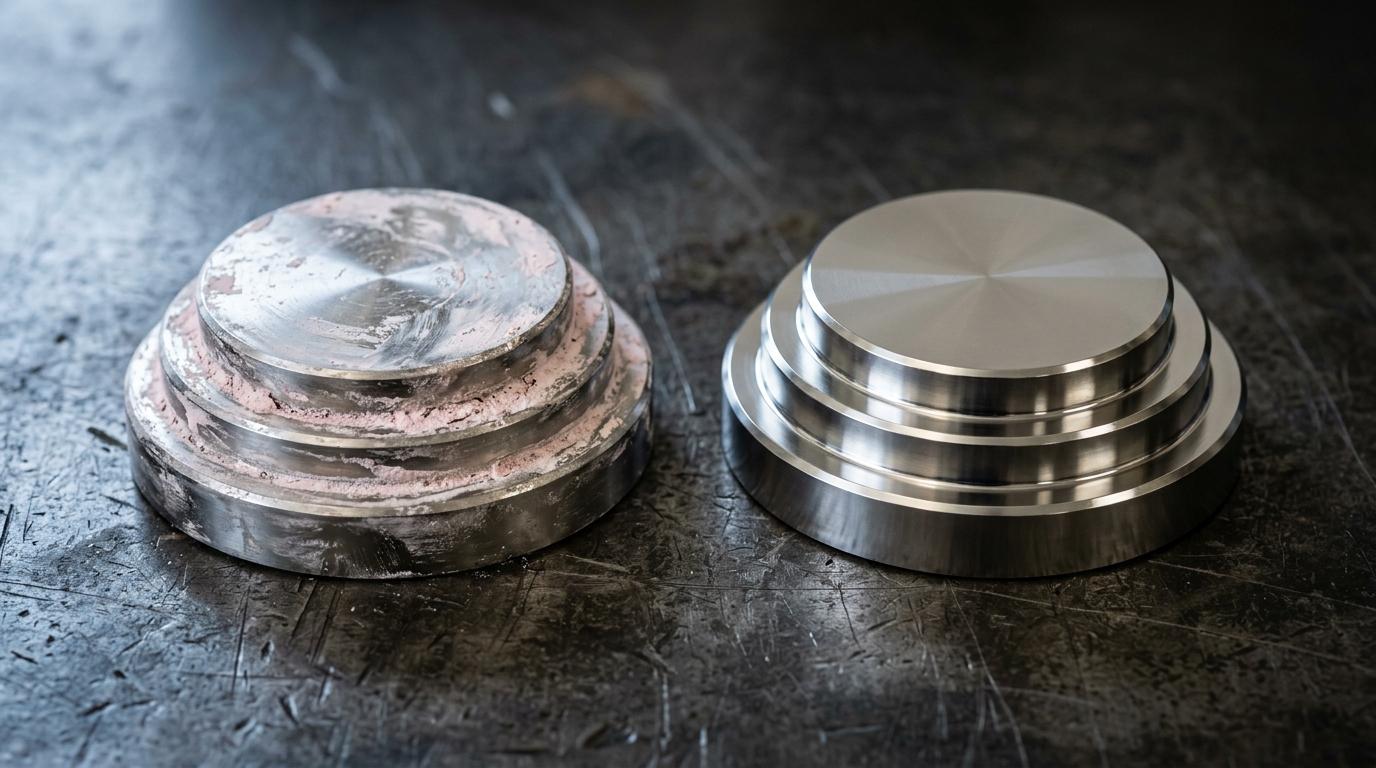
拋光膏是研磨、拋光與化學機械研磨後留下的「磨料混於載體」殘留——氧化鈰、氧化鋁、膠體二氧化矽或鑽石膏,混於蠟或油脂載體中。它本來就被設計成會附著,乾涸後更會成膜。溫熱清潔劑搭配 40 至 80 kHz 空蝕,可在不接觸表面的前提下將其去除。
- 建議頻率
- 40 / 80 kHz
拋光膏其實是兩種污染物假裝成一種。磨料——氧化鈰、氧化鋁、膠體二氧化矽、鑽石——是次微米到數微米等級的硬質顆粒,而這正好是拋光後的表面最不肯放手的尺寸。載體則是蠟、皂、獸脂或油脂,之所以選用它們,是因為它們能把磨料壓在工件上而不會被輪子甩開。只去除載體而不去除磨料,留下的是刮傷源;只去除磨料而不去除載體,留下的是一層膜。
它難纏的原因有兩個。其一是它本來就被設計成會附著:氧化鈰漿料在玻璃上會形成真正的化學結合,而這正是氧化鈰能夠拋光的機制之一。其二是它會乾。工件離開拋光站時若仍是濕的,帶著的是分散液;同一件工件一小時後帶著的,則是一層堅硬、已結合的薄膜,並且已收縮進表面的每一個孔隙、接合線與字刻凹槽。這正是拋光後的工件應趁濕進入預沖洗的原因,也是為什麼讓料籃在清洗機前排隊等待的工廠,等於替自己製造了一個本來不存在的清洗問題。
其後果幾乎總是外觀與功能同時受損。留在字刻凹槽、倒角或滾花裡的拋光膏,在成品上肉眼可見,而且後段再怎麼拋也去不掉。留在光學面上的磨料會散射光線。在電鍍或塗裝件上,殘留會造成縮孔、針孔與附著不良;在研磨過的軸承或密封面上,它會在組件一開始轉動的瞬間成為第三體磨耗;在半導體晶圓上,它就是缺陷,沒有別的說法。首飾與五金件上的拋光蠟,則是「做完了卻不能賣」的經典案例。
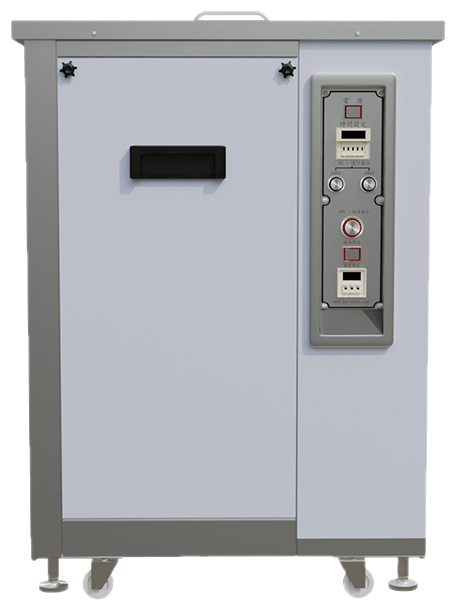
這是超音波清洗真正最擅長的應用之一,理由只有一個:拋光面不能擦。每一次接觸都是刮傷風險,而成品面上的刮痕,正是整套拋光工序原本要避免的缺陷。超音波清洗的機械作用全部透過液體傳遞,全程不觸碰工件表面。溫熱的鹼性或中性清潔劑負責軟化並乳化蠟質載體;空蝕則把被釋放的磨料自表面帶離,進入槽液——而槽液必須靠過濾把它移除,否則下一籃工件等於是被它拋過一次。
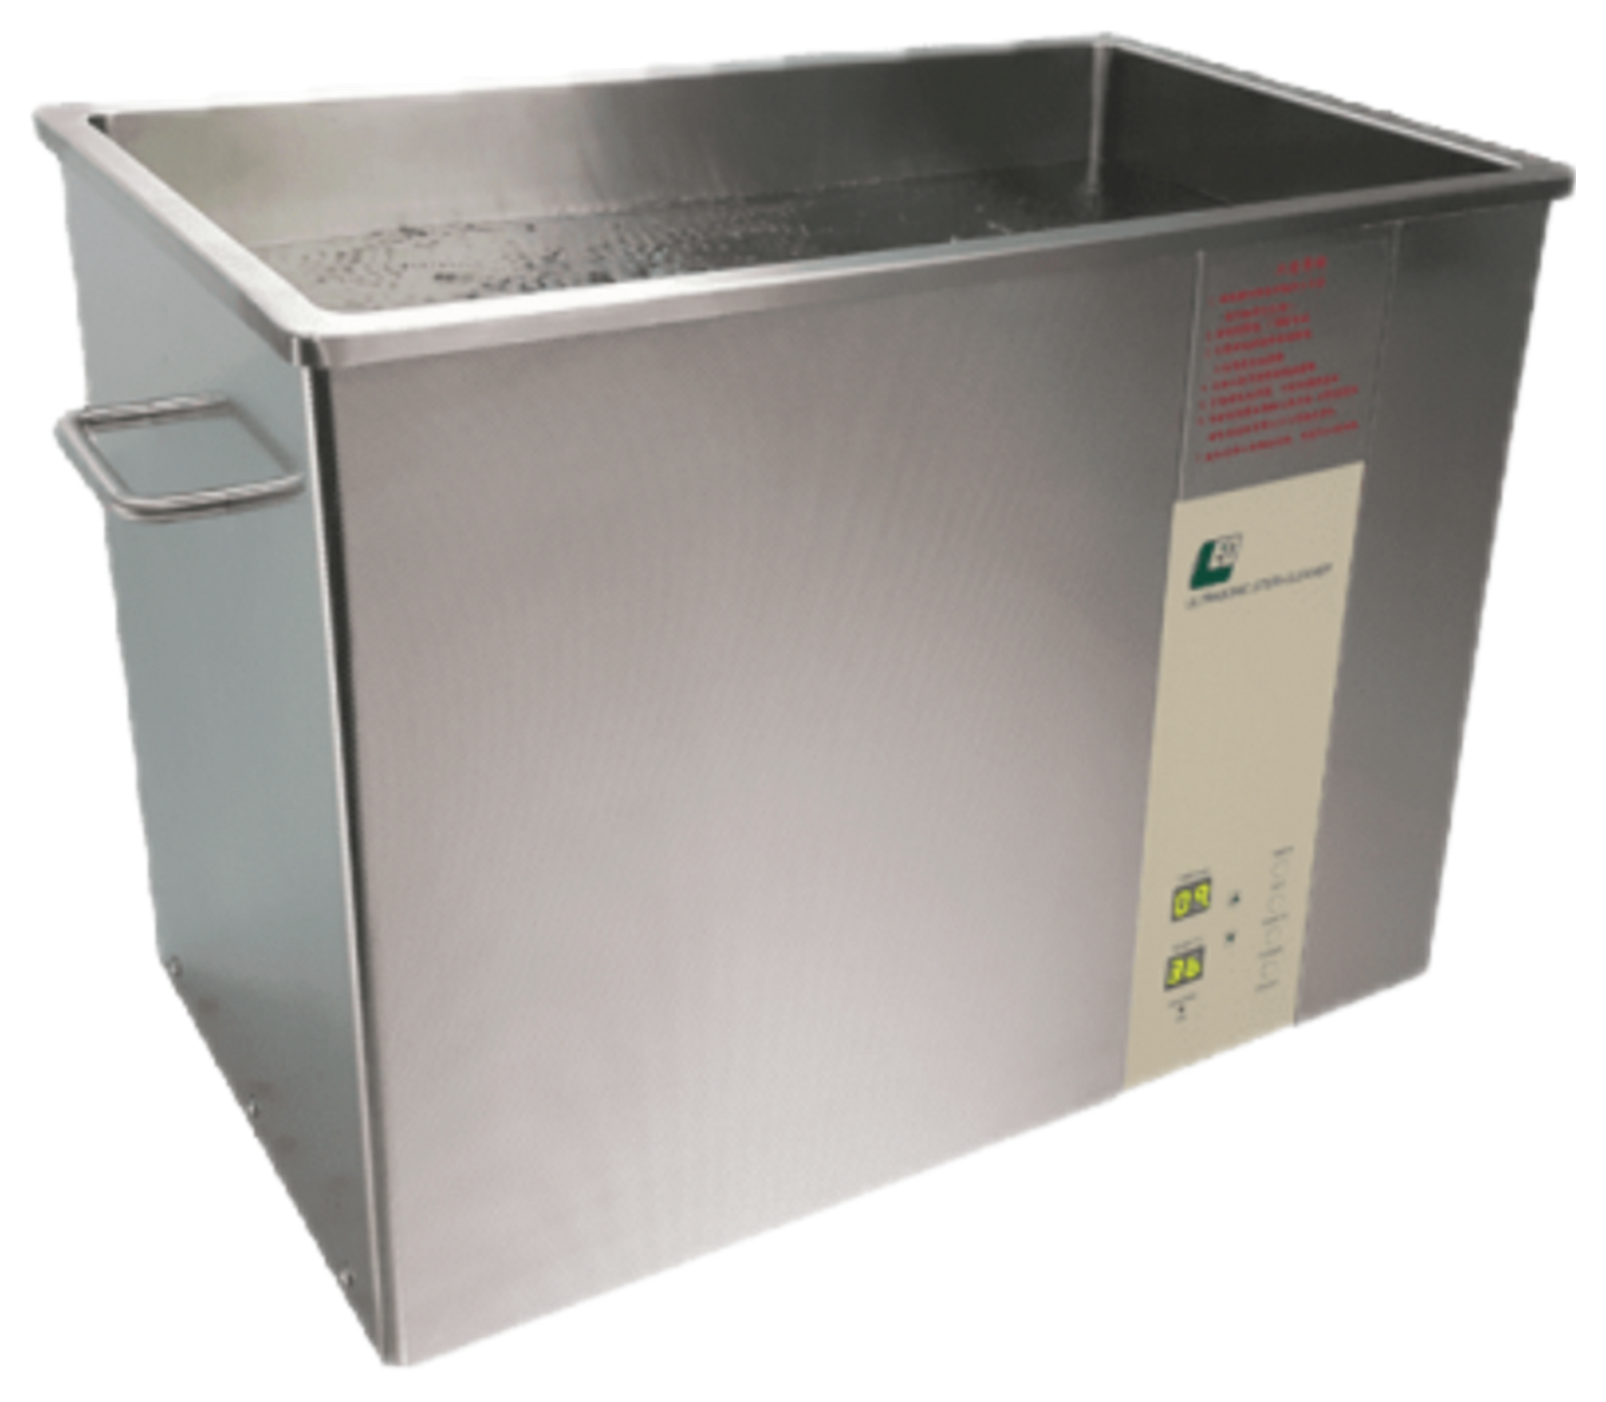
頻率取決於要保護的對象。光學玻璃、硬鍍鋼件與拋光五金可用 40 kHz,較高的能量對結合成膜的蠟質殘留反而有利。成品光學面、帶硬膜或抗反射鍍層的樹脂鏡片、拋光後的醫療植入物與牙科補綴體則提高到 80 kHz。半導體研磨、切割與 CMP 殘留使用 120 kHz,此時空蝕已溫和到足以面對元件表面,而要移除的顆粒本來就是次微米級。力鴻製作涵蓋 40、80、120 kHz 的三頻槽體,正是為了這一段任務跨距。
製程流程
製程鏈
- 步驟
趁漿料未乾先預沖洗
工件自拋光站下線後,應在拋光膏乾涸前先進預沖洗。濕漿料是分散液,沖得掉;乾漿料則是已結合、並收縮進每一處凹槽的薄膜。單是這個排程決定,就會改變後續所有工序的難度。
- 步驟
溫熱清潔劑超音波清洗
溫熱的鹼性或中性清洗劑將蠟、皂或油脂載體乳化,空蝕則釋出被它挾持的磨料。化學作用負責破壞載體,空蝕負責機械作用——面對已結合的拋光膏,兩者單獨都不夠。
- 步驟
超音波漂洗並持續過濾
被釋出的磨料此時懸浮於槽液中,而懸浮的磨料會沉積到下一件工件上。漂洗段必須搭配足以攔截次微米介質的過濾系統,否則槽液會慢慢變成它本來要去除的那種拋光漿料。
- 步驟
純水階梯終洗
在光學面、電鍍面與醫療器械表面上,最後接觸的水決定了外觀。純水階梯漂洗不會留下溶解性固形物,這正是避免水漬與乾燥痕的關鍵——在拋光面上,那些痕跡與缺陷無從區別。
- 步驟
緩慢提拉或熱風乾燥
拋光面絕不擦乾。做法是讓料籃以夠慢的速度提出,讓表面張力把水成片帶走;或以熱風循環乾燥。兩種方式都不觸碰表面,而這正是採用這種清洗方式的全部理由。

常見問題
空蝕本身不會刮傷——沒有任何固體接觸工件。真正存在的風險有兩個,而且都屬於製程設計而非物理限制。其一,未經過濾的槽液中懸浮的磨料,會被推向下一件工件,因此在這個應用裡過濾不是選配。其二,裝載方式若讓工件彼此碰撞或撞擊料籃,工件會自己撞出痕跡;拋光件採用逐件分隔的治具是常規做法。此外,在軟質金屬上長時間高功率運轉確實可能造成表面侵蝕,這正是頻率與功率要依受保護表面來設定的原因。
因為它改變了狀態。濕的時候,它是分散在液態載體中的磨料顆粒,一沖就把整個分散液帶走。乾燥過程中,載體收縮固化、磨料相互堆積,最後留下的是一層與表面紋理及每一處凹槽相互卡合的結合膜。氧化鈰在玻璃上還會額外形成化學結合。實務上的解法,是在拋光站就設一道預沖洗,而不是在清洗機端加重藥性。
取決於底下是什麼,而不是取決於拋光膏。40 kHz 去除拋光蠟與研磨膏更快,是玻璃、電鍍鋼件與五金件的正確選擇。80 kHz 是成品光學面、鍍膜樹脂鏡片與拋光植入物的常規設定,這些工件的鍍層比污染物本身還薄。120 kHz 則屬於半導體研磨、切割與 CMP 殘留,其顆粒為次微米級,而表面本身就是元件。力鴻製作三頻槽體,正是為了讓同時承接多種工作的工廠不必買三台機器。
詢價
告訴我們您要清洗的工件
提供工件、污染物與節拍時間,我們的工程師會為您規劃槽體尺寸、超音波頻率與製程流程,並回覆一份專屬於您產線的規格建議。