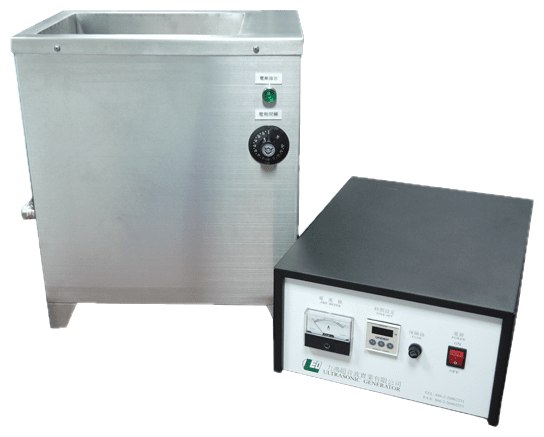
切削油與加工油
車、銑、鑽、磨與搪磨後留在工件上的純油、乳化液或合成切削液,以及被它一併帶入的切屑。
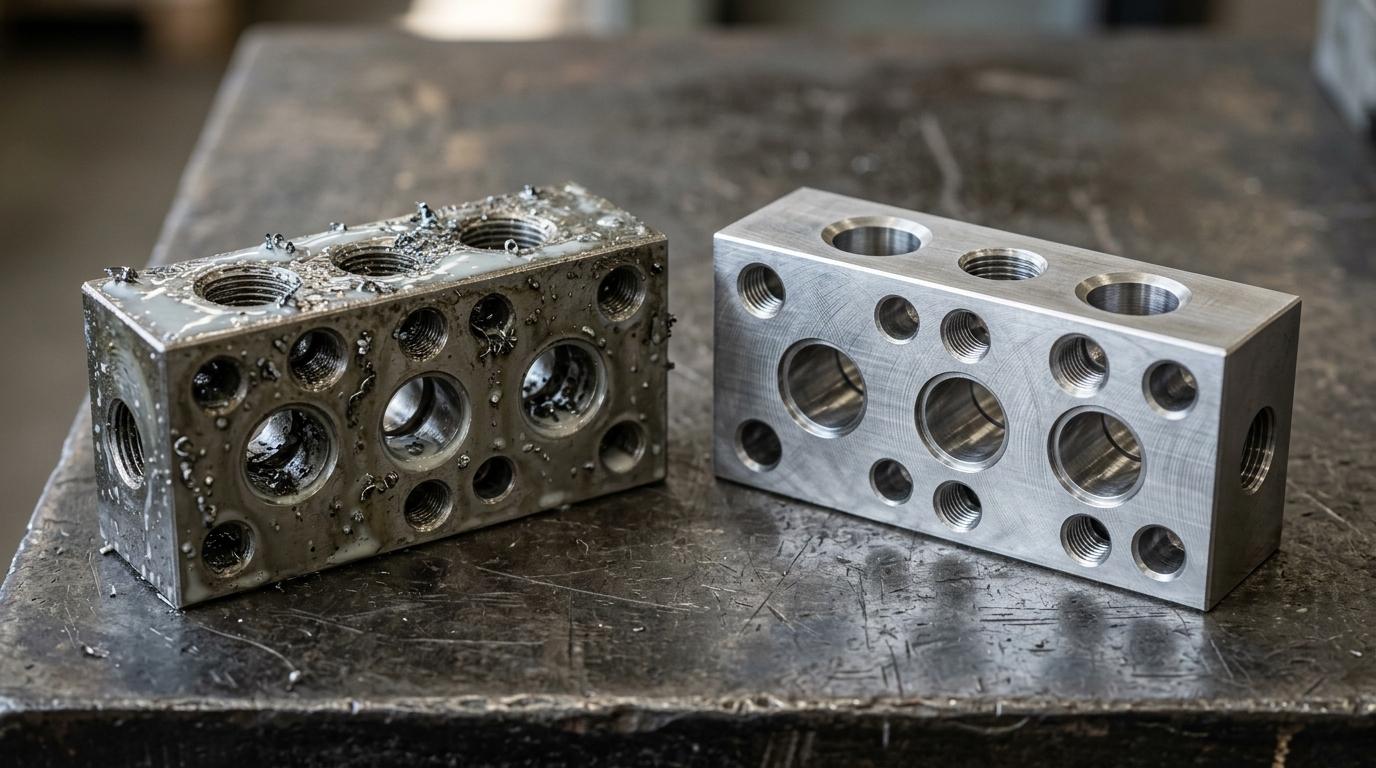
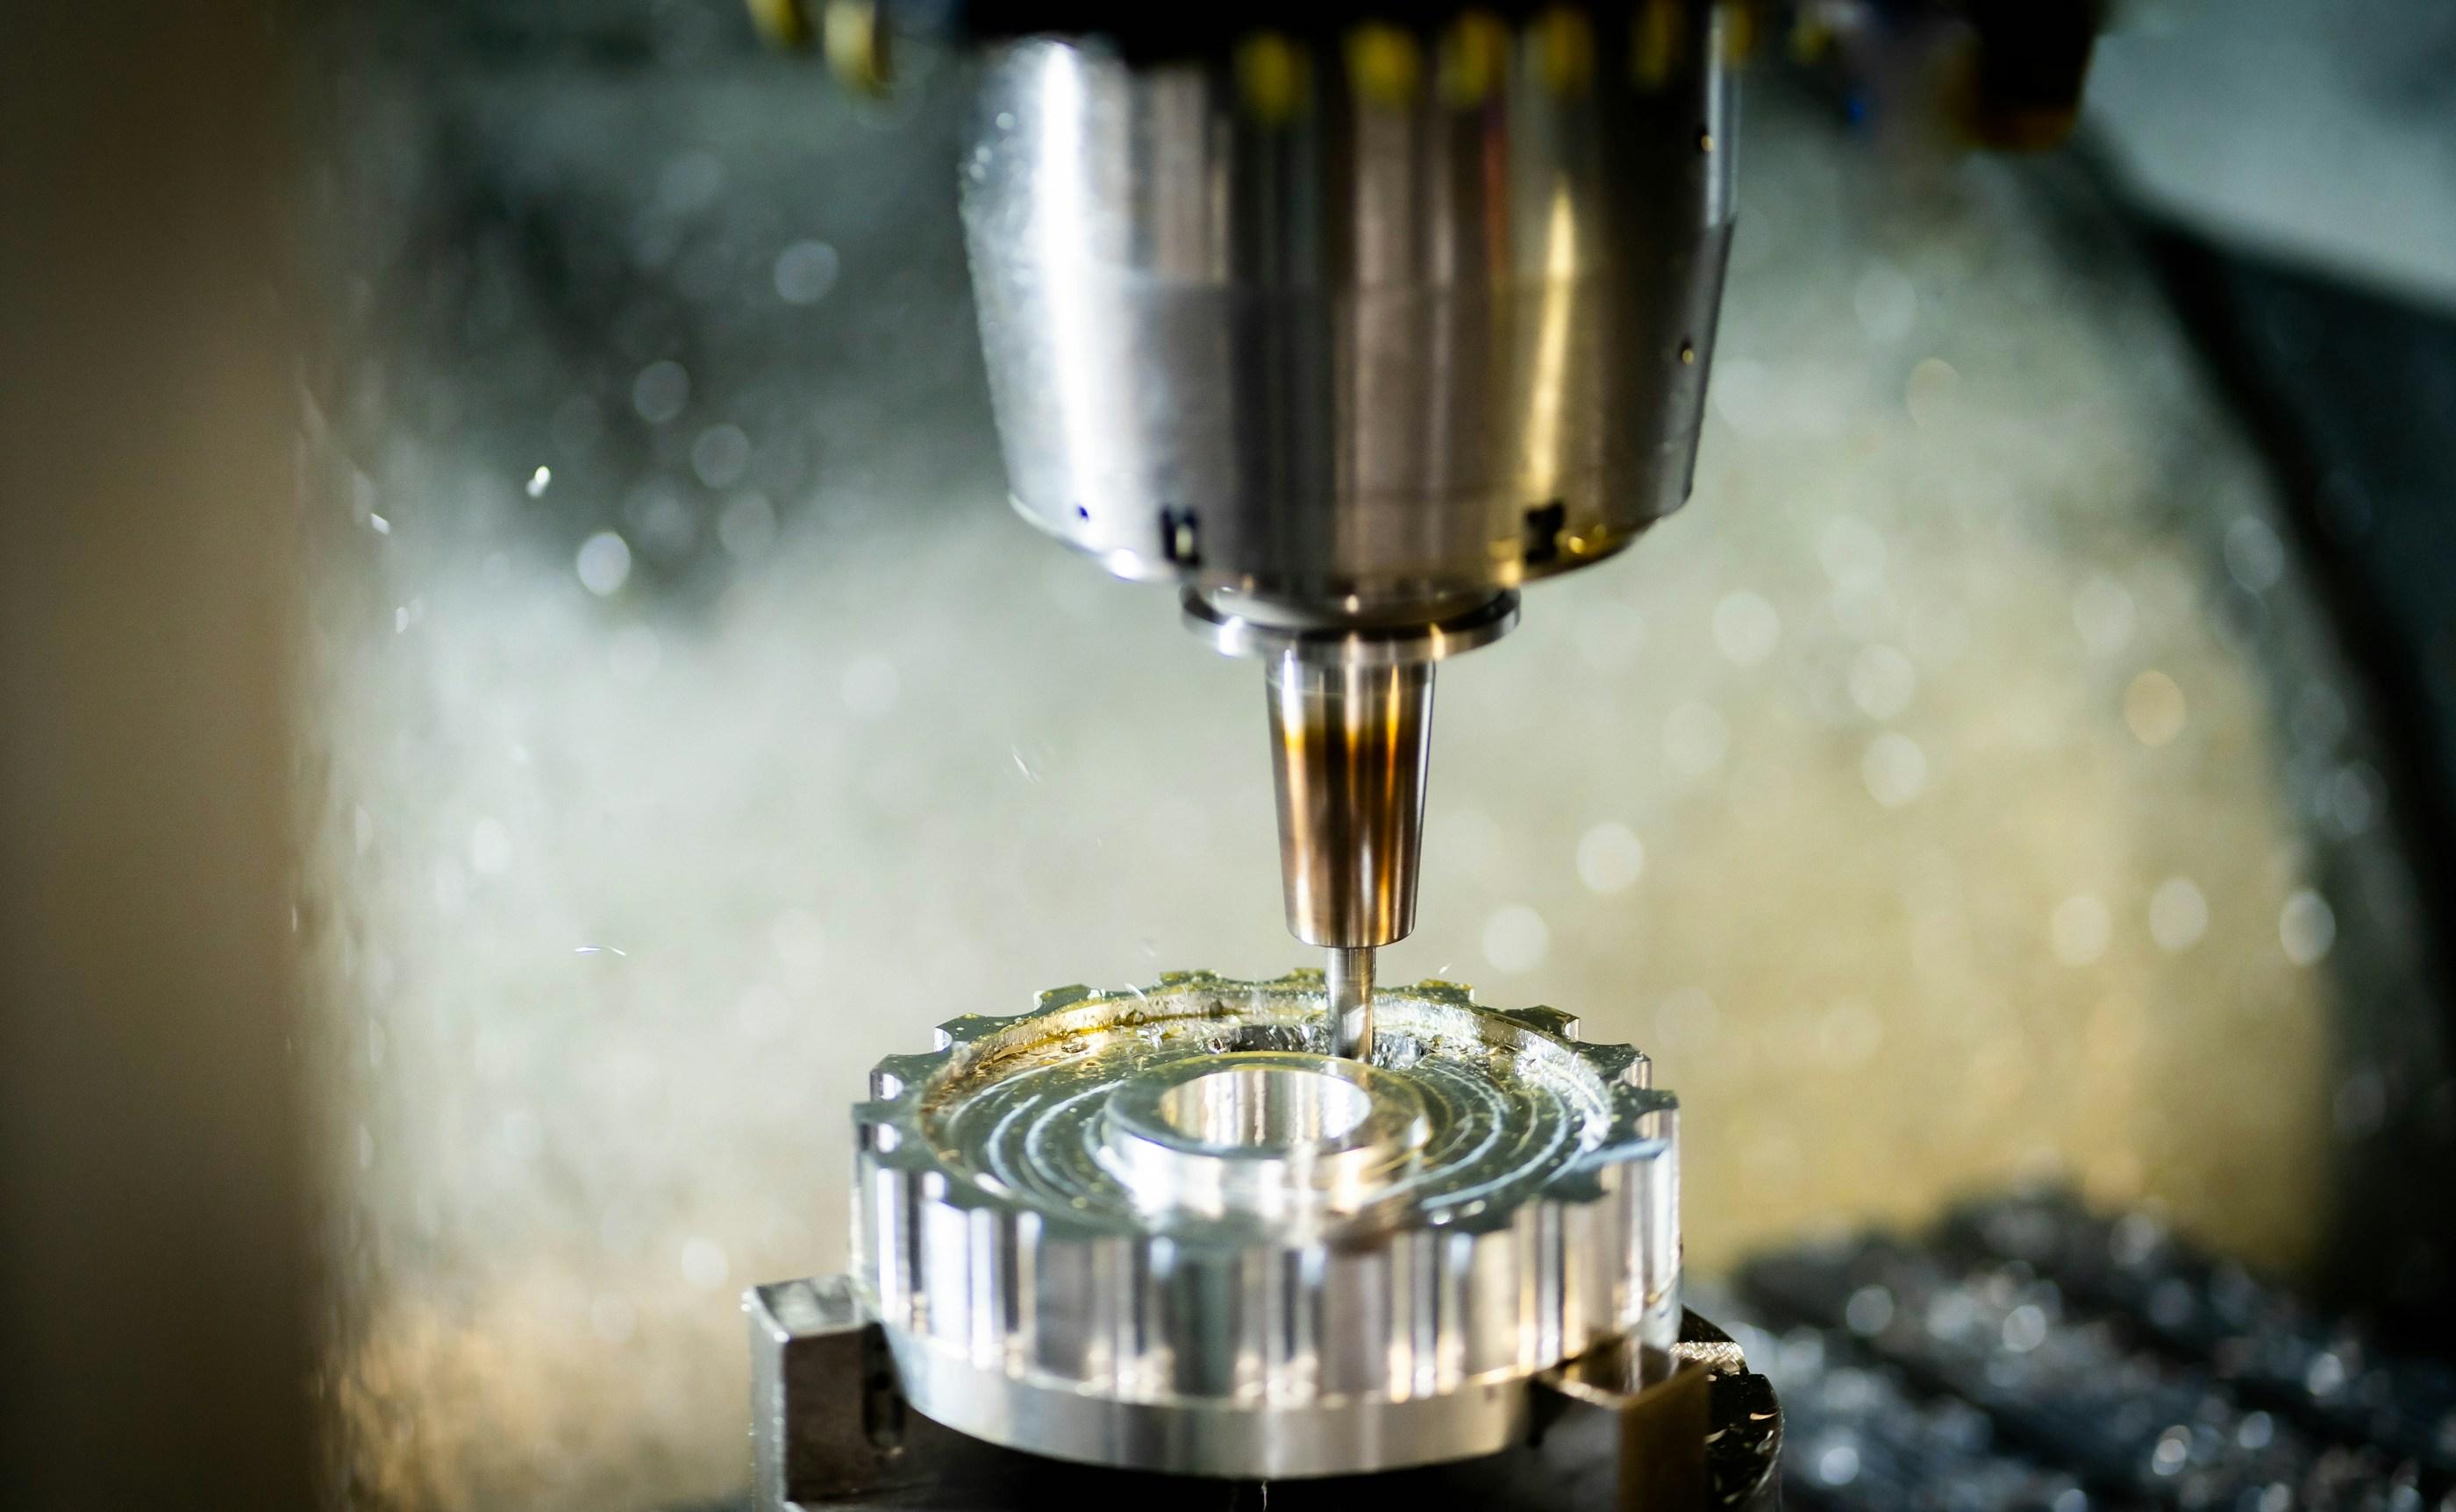
切削油是車、銑、磨、搪磨後殘留在工件上的純油、乳化液或合成切削液。其極壓添加劑會與新生金屬面結合,並把切屑一併帶入每一處死角。以 28 至 40 kHz 超音波搭配溫熱鹼性脫脂劑,可同時去除油膜與切屑。
- 建議頻率
- 28 / 40 kHz
切削油在切削點上同時做三件事:潤滑、冷卻、把切屑沖離加工區。這三件事都仰賴它牢牢附著在金屬上,而現代配方正是被設計成能牢牢附著。純油中含有氯系、硫系或磷系極壓添加劑,會在刀尖處與新生金屬面反應,形成化學鍵結的邊界潤滑層。那一層不是浮在表面的油膜,而是與表面結合在一起的。
真正讓它成為「清洗」問題而不只是「脫脂」問題的,是切屑。油與屑是一起離開機台的,這個混合物會塞進交叉孔、盲孔、鍵槽、牙底、內花鍵,以及油壓本體搪磨後的內孔。擦拭只到得了外面,噴洗式清洗機也只到得了外面。卡在兩個鑽孔交會處的那顆切屑不會移動,把它按在那裡的油也不會,因為那層油比噴洗所能留下的溶劑膜更厚、更黏。
切削油留在工件上,通常不會立刻出事,而是在後段失效。電鍍與塗裝會在其上縮孔或起泡;膠接與焊接會失效;熱處理會把它烤成碳化膠質,之後得當成更難清的污染物重新處理;乳化液存放後酸敗,會在表面留下斑漬。最糟的是,一顆熬過清洗的切屑,也會熬過組裝:它最終出現在油壓閥、軸承滾道或燃油油道裡,成為現場失效的起始顆粒。這正是本產業的清潔度要以顆粒計數與重量法殘留量規範,而不是以外觀判定的原因。
超音波清洗直接處理問題中「機械」的那一半。空蝕氣泡在表面潰滅時產生的局部剪應力,正是剝離化學鍵結邊界層所需的作用;而且它在盲孔內部與在平面上一樣有效,因為能量由液體攜帶,液體潤濕得到的地方就到得了。化學的那一半由溫熱鹼性脫脂劑負責——將油皂化、乳化,使空蝕釋放出來的污染物不會再次沉積回工件。污染重、結構堅固的機加工鋼件、鑄鐵件與結構件適用 28 kHz;小型精密件、薄壁件與非鐵金屬件則提高至 40 kHz。
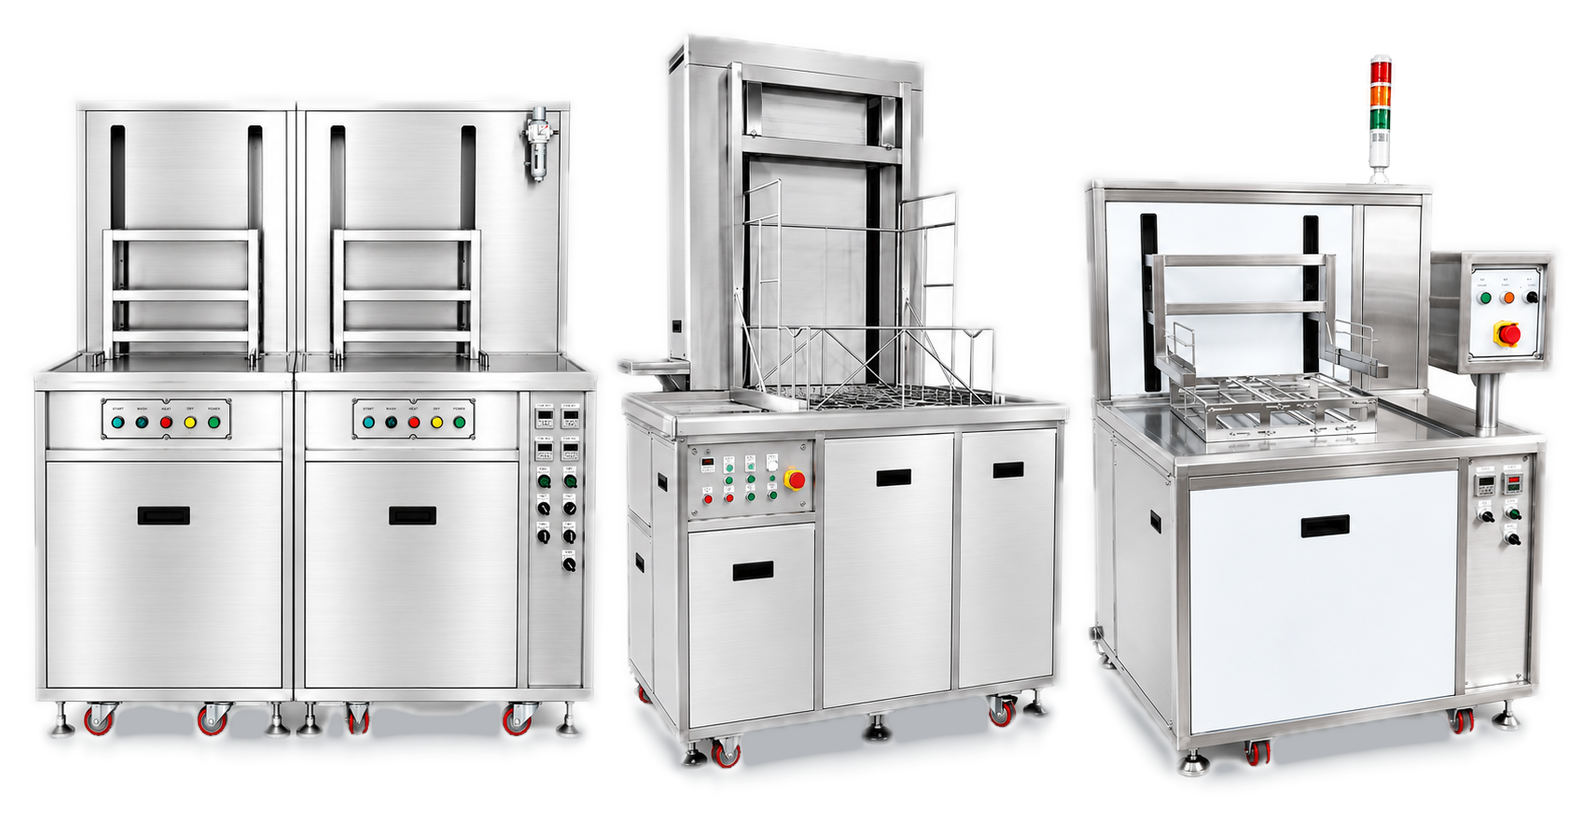
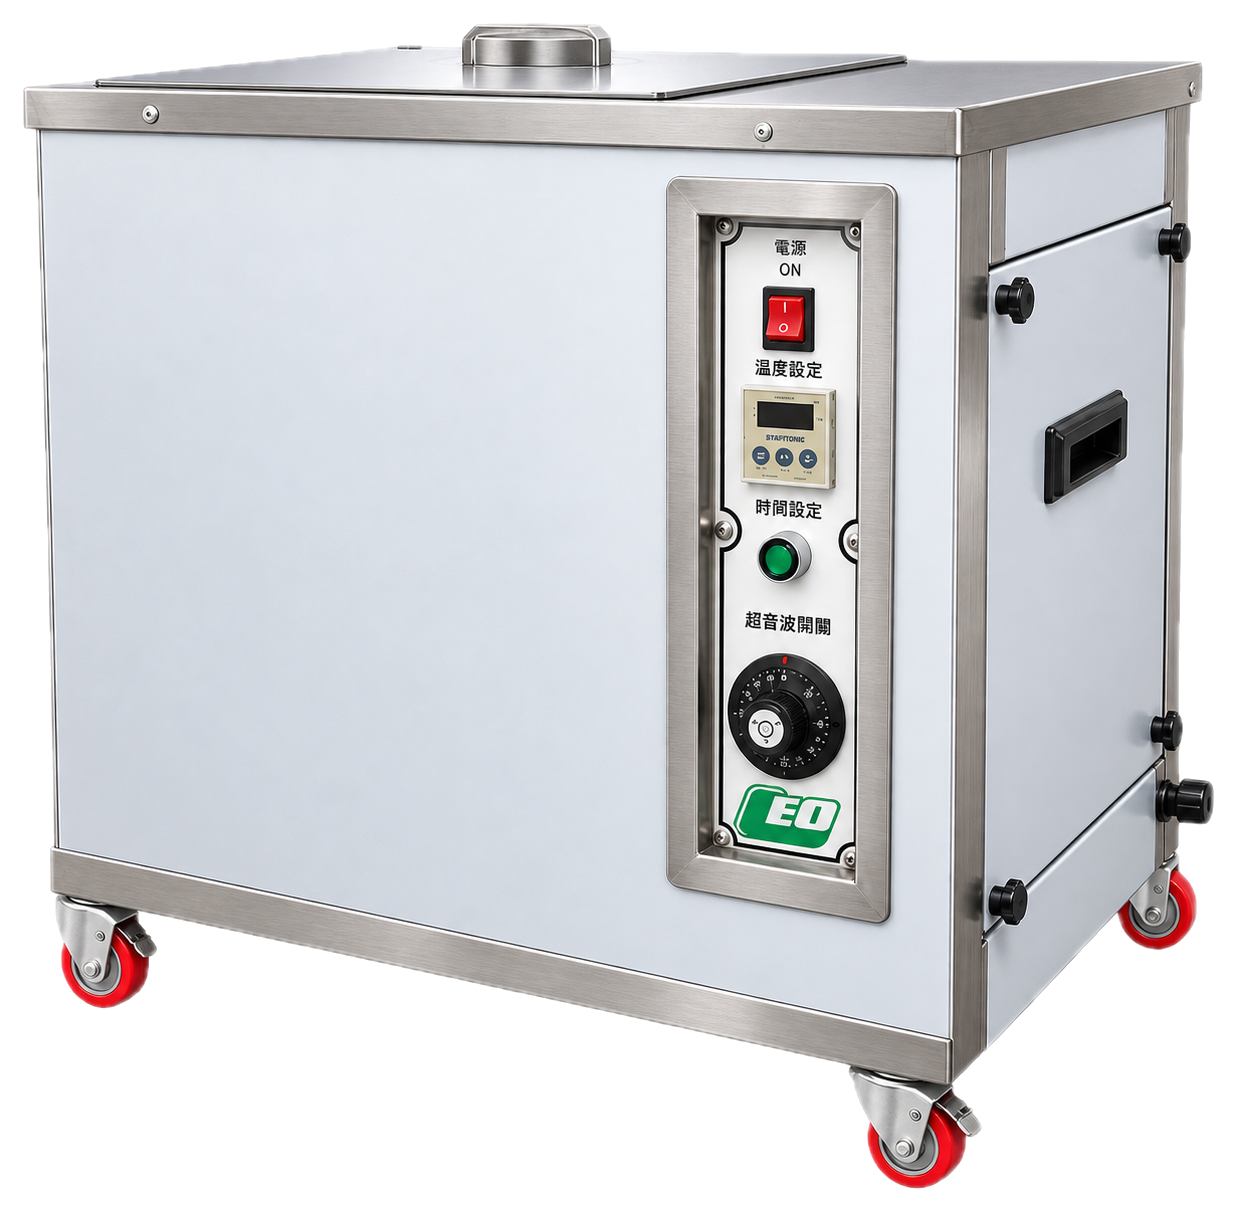
有兩個製程細節決定它在量產中能不能成立。其一是過濾:整件事的目的就是把切屑從工件裡帶出來,因此槽體必須有足夠的循環流量通過濾芯,把切屑一併帶出槽外,否則下一籃工件等於在前一籃的切屑裡漂洗。其二是浮油分離:游離油會浮在液面,工件穿過浮油層被提起時,等於在出槽路上被重新污染。力鴻是把升降、過濾與溢流做進機器裡,而不是外掛在機器旁,並同時供應水基脫脂劑與清洗後的防鏽劑,作為同一套製程的一部分。
製程流程
製程鏈
- 步驟
瀝油與預洗,先去除鬆散切屑
料籃進入超音波槽前先瀝油並粗洗一道。在這一站被去除的大量切屑與游離油不會進入主槽,這是讓清洗液維持活性、也讓濾芯不會在一個班次內就阻塞的關鍵。
- 步驟
溫熱鹼性脫脂劑超音波清洗
水基脫脂劑在 50–65 °C 下將油皂化,同時由空蝕把極壓邊界層自金屬面剪離,並把切屑逐出交叉孔與牙底。重油污、結構堅固的工件用 28 kHz,小型精密件用 40 kHz。
- 步驟
超音波漂洗並撇除浮油
漂洗去除脫脂劑及其所承載的油分。以溢流堰或撇油裝置持續移除液面浮油,因為工件穿過浮油層被提起時,會在出槽的路上被重新污染。
- 步驟
鐵材工件進行防鏽處理
乾淨的裸鋼與鑄鐵離開水系槽液後數分鐘內就會開始起白鏽。乾燥前施加水置換型或水溶性防鏽劑,並依工件的待料時間與後續製程——電鍍、塗裝或組裝——選定型號。
- 步驟
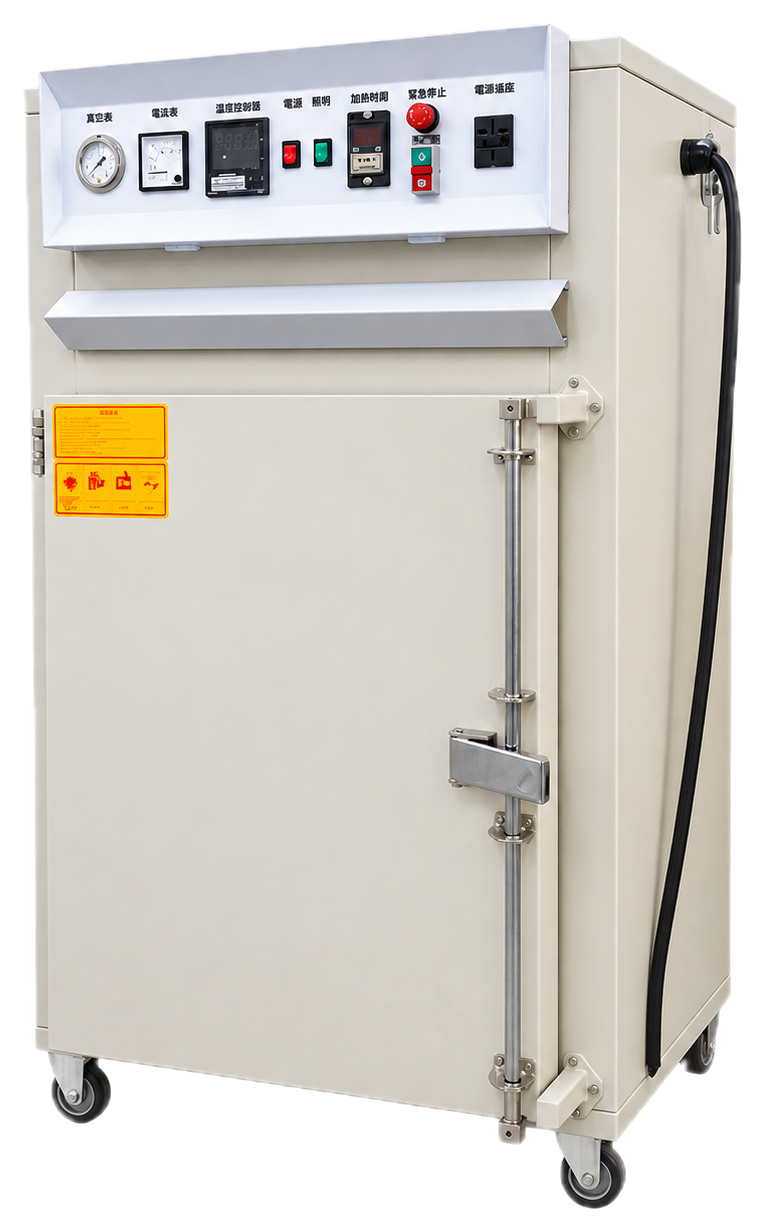
熱風乾燥,貫通內孔
表面看似乾了之後,盲孔與搪磨內孔仍留有水分。以熱風循環乾燥,並維持足以讓工件整個斷面乾透的時間,才能避免組裝後無人可檢視的內部特徵發生水漬與腐蝕。

常見問題
高頻是清得更「細」,不是清得更「猛」。80 或 120 kHz 的空蝕氣泡小、潰滅溫和,這正是細微結構與嬌貴表面所需要的,但不足以剪斷化學鍵結的極壓層,也推不動塞死的切屑。28 kHz 產生的氣泡較大、能量較高,正好做這件事。判準是「污染物加工件」而非只看污染物:重油污配堅固鋼件走低頻;同樣的油若在薄壁鋁件上,就要提高到 40 kHz 以免表面侵蝕。
可以,但兩者對槽液的負荷方式不同,這決定了保養設計。純油會浮起,可由溢流堰或撇油器移除,因此槽體需要油水分離。乳化液本身已是分散狀態,進入清洗槽後仍維持分散,負荷的是化學藥液而非液面,因此需要的是槽液壽命管理與補液策略。兩種都跑的工廠通常需要兩槽——這正是雙槽與多槽機型存在的理由。
白鏽是時間問題,不是清洗失敗——剛被徹底除盡油分的裸鋼,正處於化學活性最高的狀態。解法是在終洗與乾燥之間加入防鏽站,並讓乾燥的溫度與時間足以把水分從盲孔中帶出。力鴻的清洗劑系列中即備有金屬防鏽劑,與水基脫脂劑成套搭配,而非分開採購後再試著相容。
詢價
告訴我們您要清洗的工件
提供工件、污染物與節拍時間,我們的工程師會為您規劃槽體尺寸、超音波頻率與製程流程,並回覆一份專屬於您產線的規格建議。