3Dプリンティング・積層造形
積層造形(AM)向けの超音波洗浄です。SLA 部品の未硬化レジン、SLS や金属 AM のラティスに残る粉末、プレートやノズルに固着した硬化物を除去します。
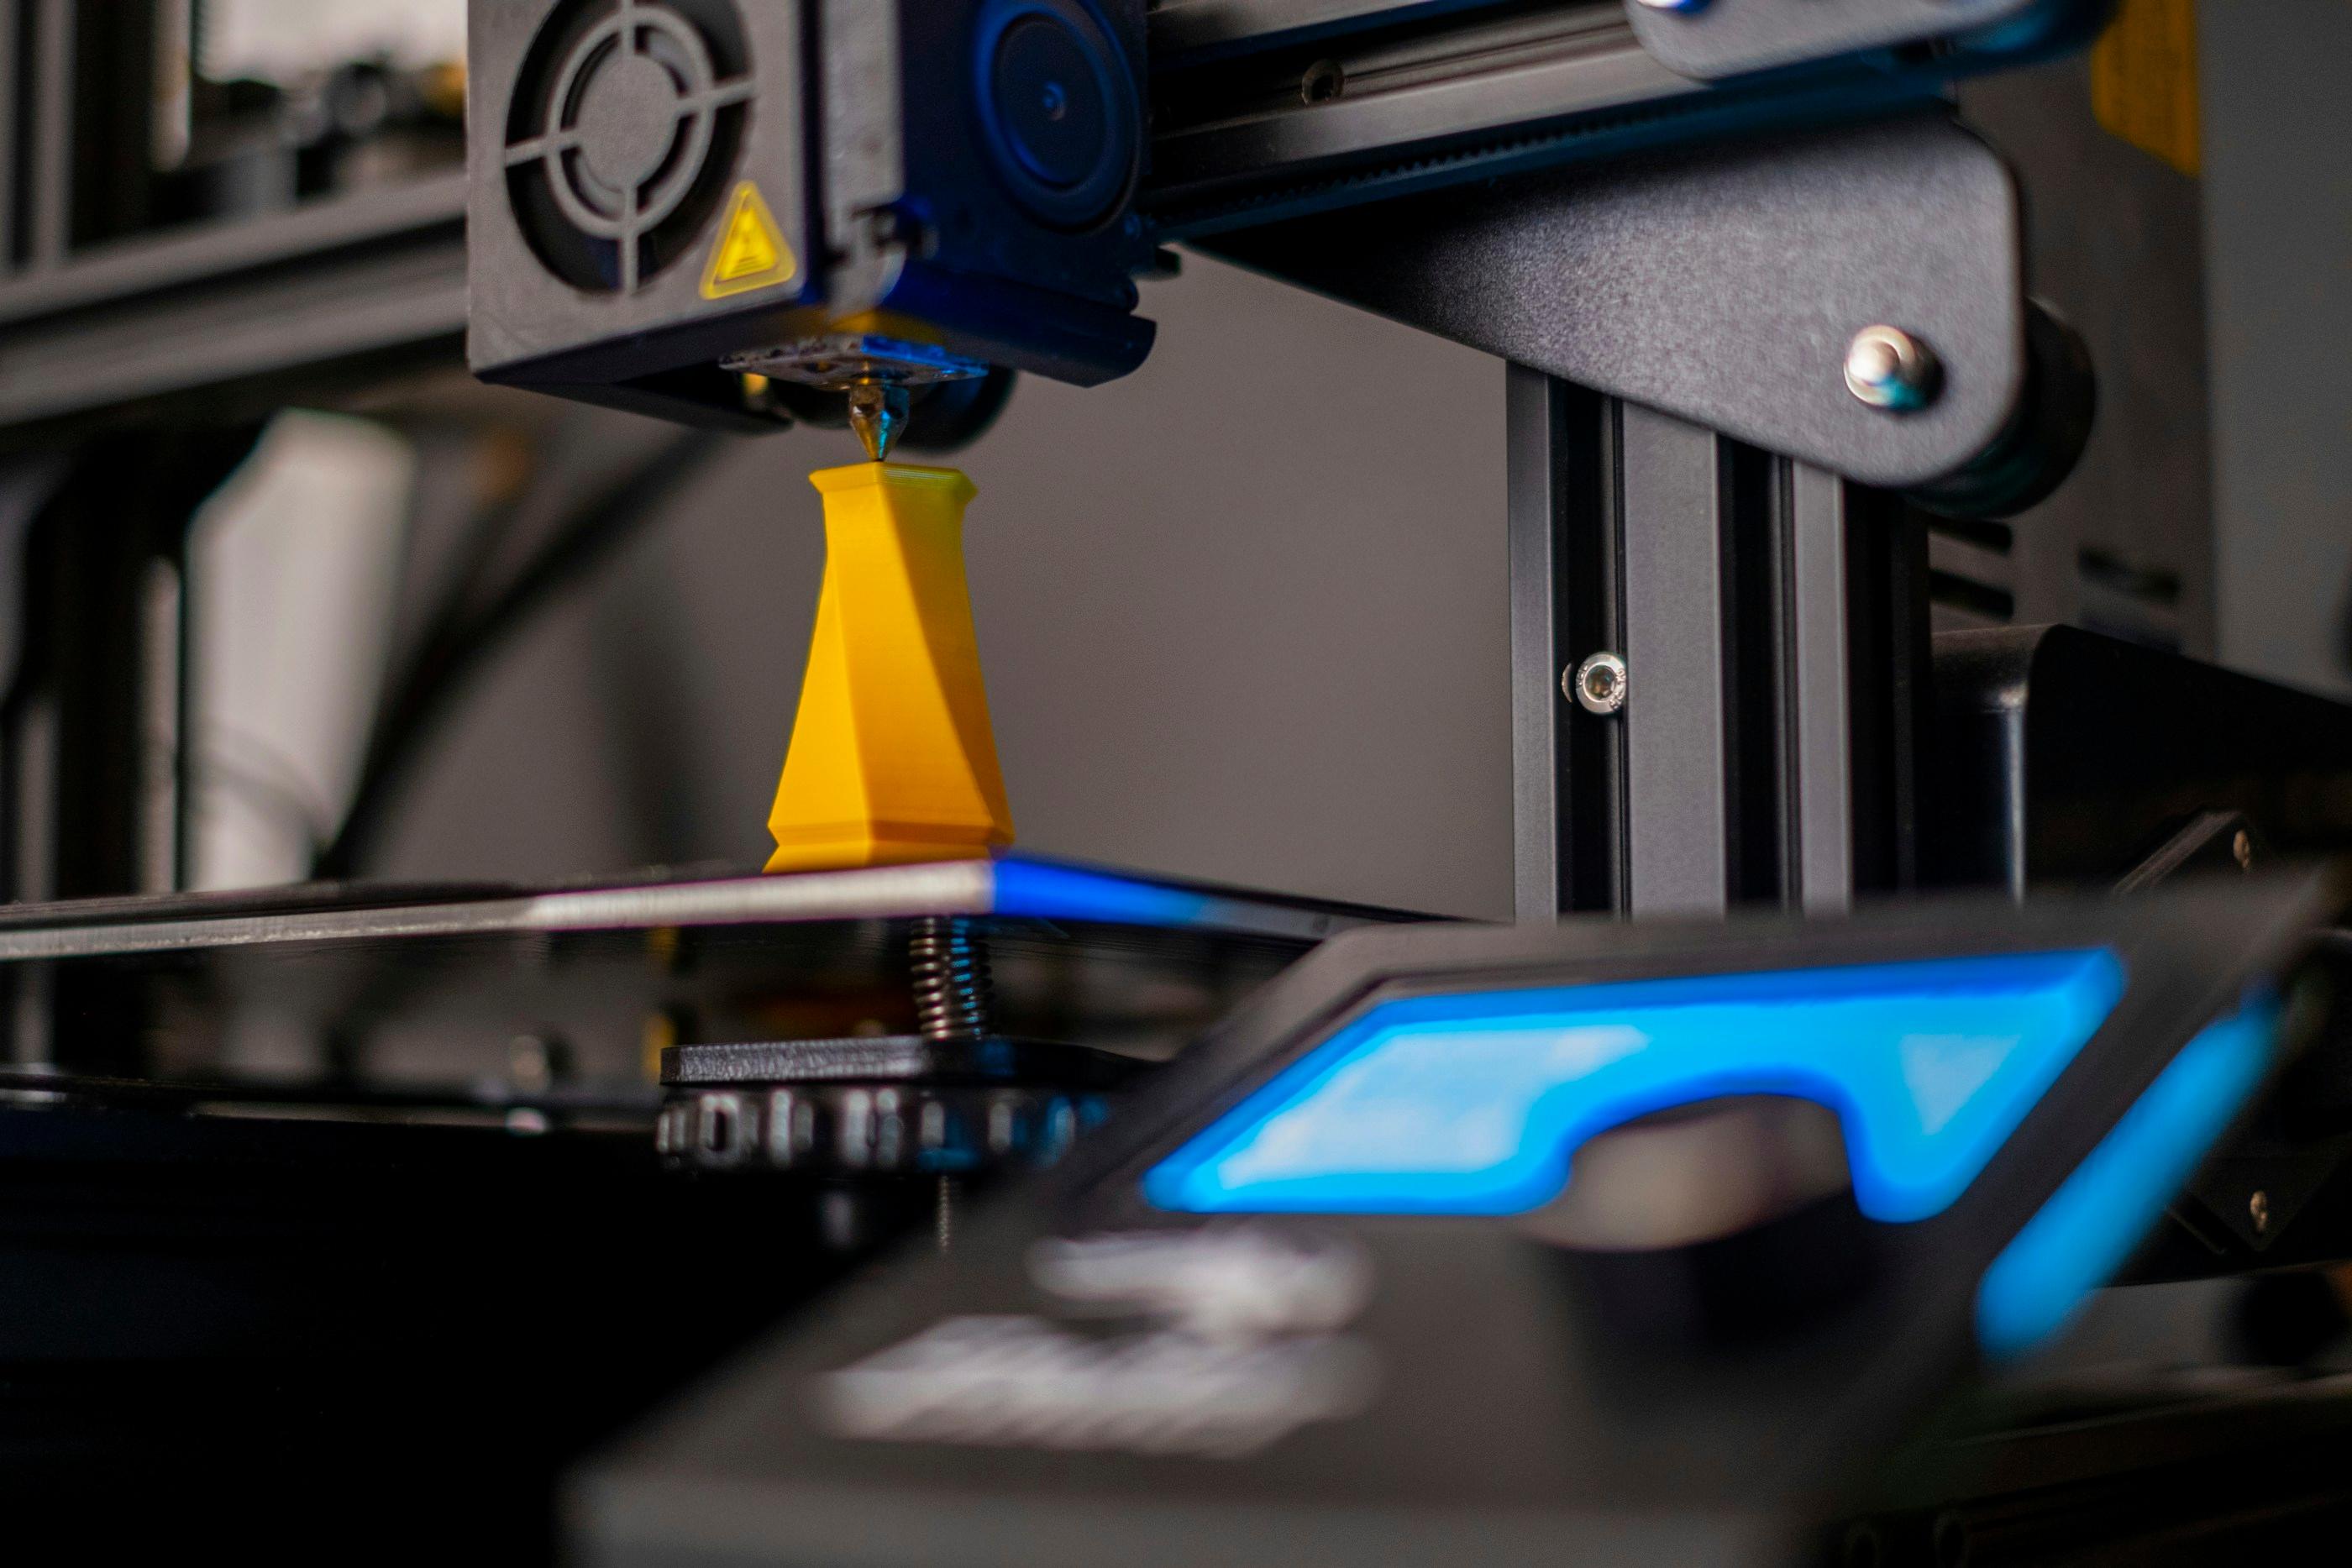
LEO Ultrasonic は 3Dプリンティングと積層造形向けの超音波洗浄装置を製作しています。キャビテーションが、SLA・DLP 部品の未硬化の光硬化性樹脂、SLS・MJF・金属 AM 形状に残る粉末、FDM 造形物のサポート残渣、ビルドプレートやノズルに固着した硬化物を除去します。後処理のどの方法でも拭き取れない内部流路やラティスにも届きます。
積層造形の後処理は、機械加工とちょうど逆の問題を抱えています。機械加工の部品はもともと清浄で、工程によって汚れます。一方、造形された部品は、それを作った材料そのものをまとったまま、あるいは内部に詰めたまま出てきます。凹部には未硬化のレジンが残り、内部流路には未溶融の粉末が詰まり、支えていた面にはサポート材が固着しています。
しかも、造形を採用する理由そのものである形状、つまり内部流路、コンフォーマル冷却、ラティス、アンダーカットが、残った材料に手が届かない原因になります。本サイト全体が超音波洗浄について述べている論点と同じで、従来の加工よりもこの分野でいっそう強く当てはまります。
LEO Ultrasonic の装置が担う範囲
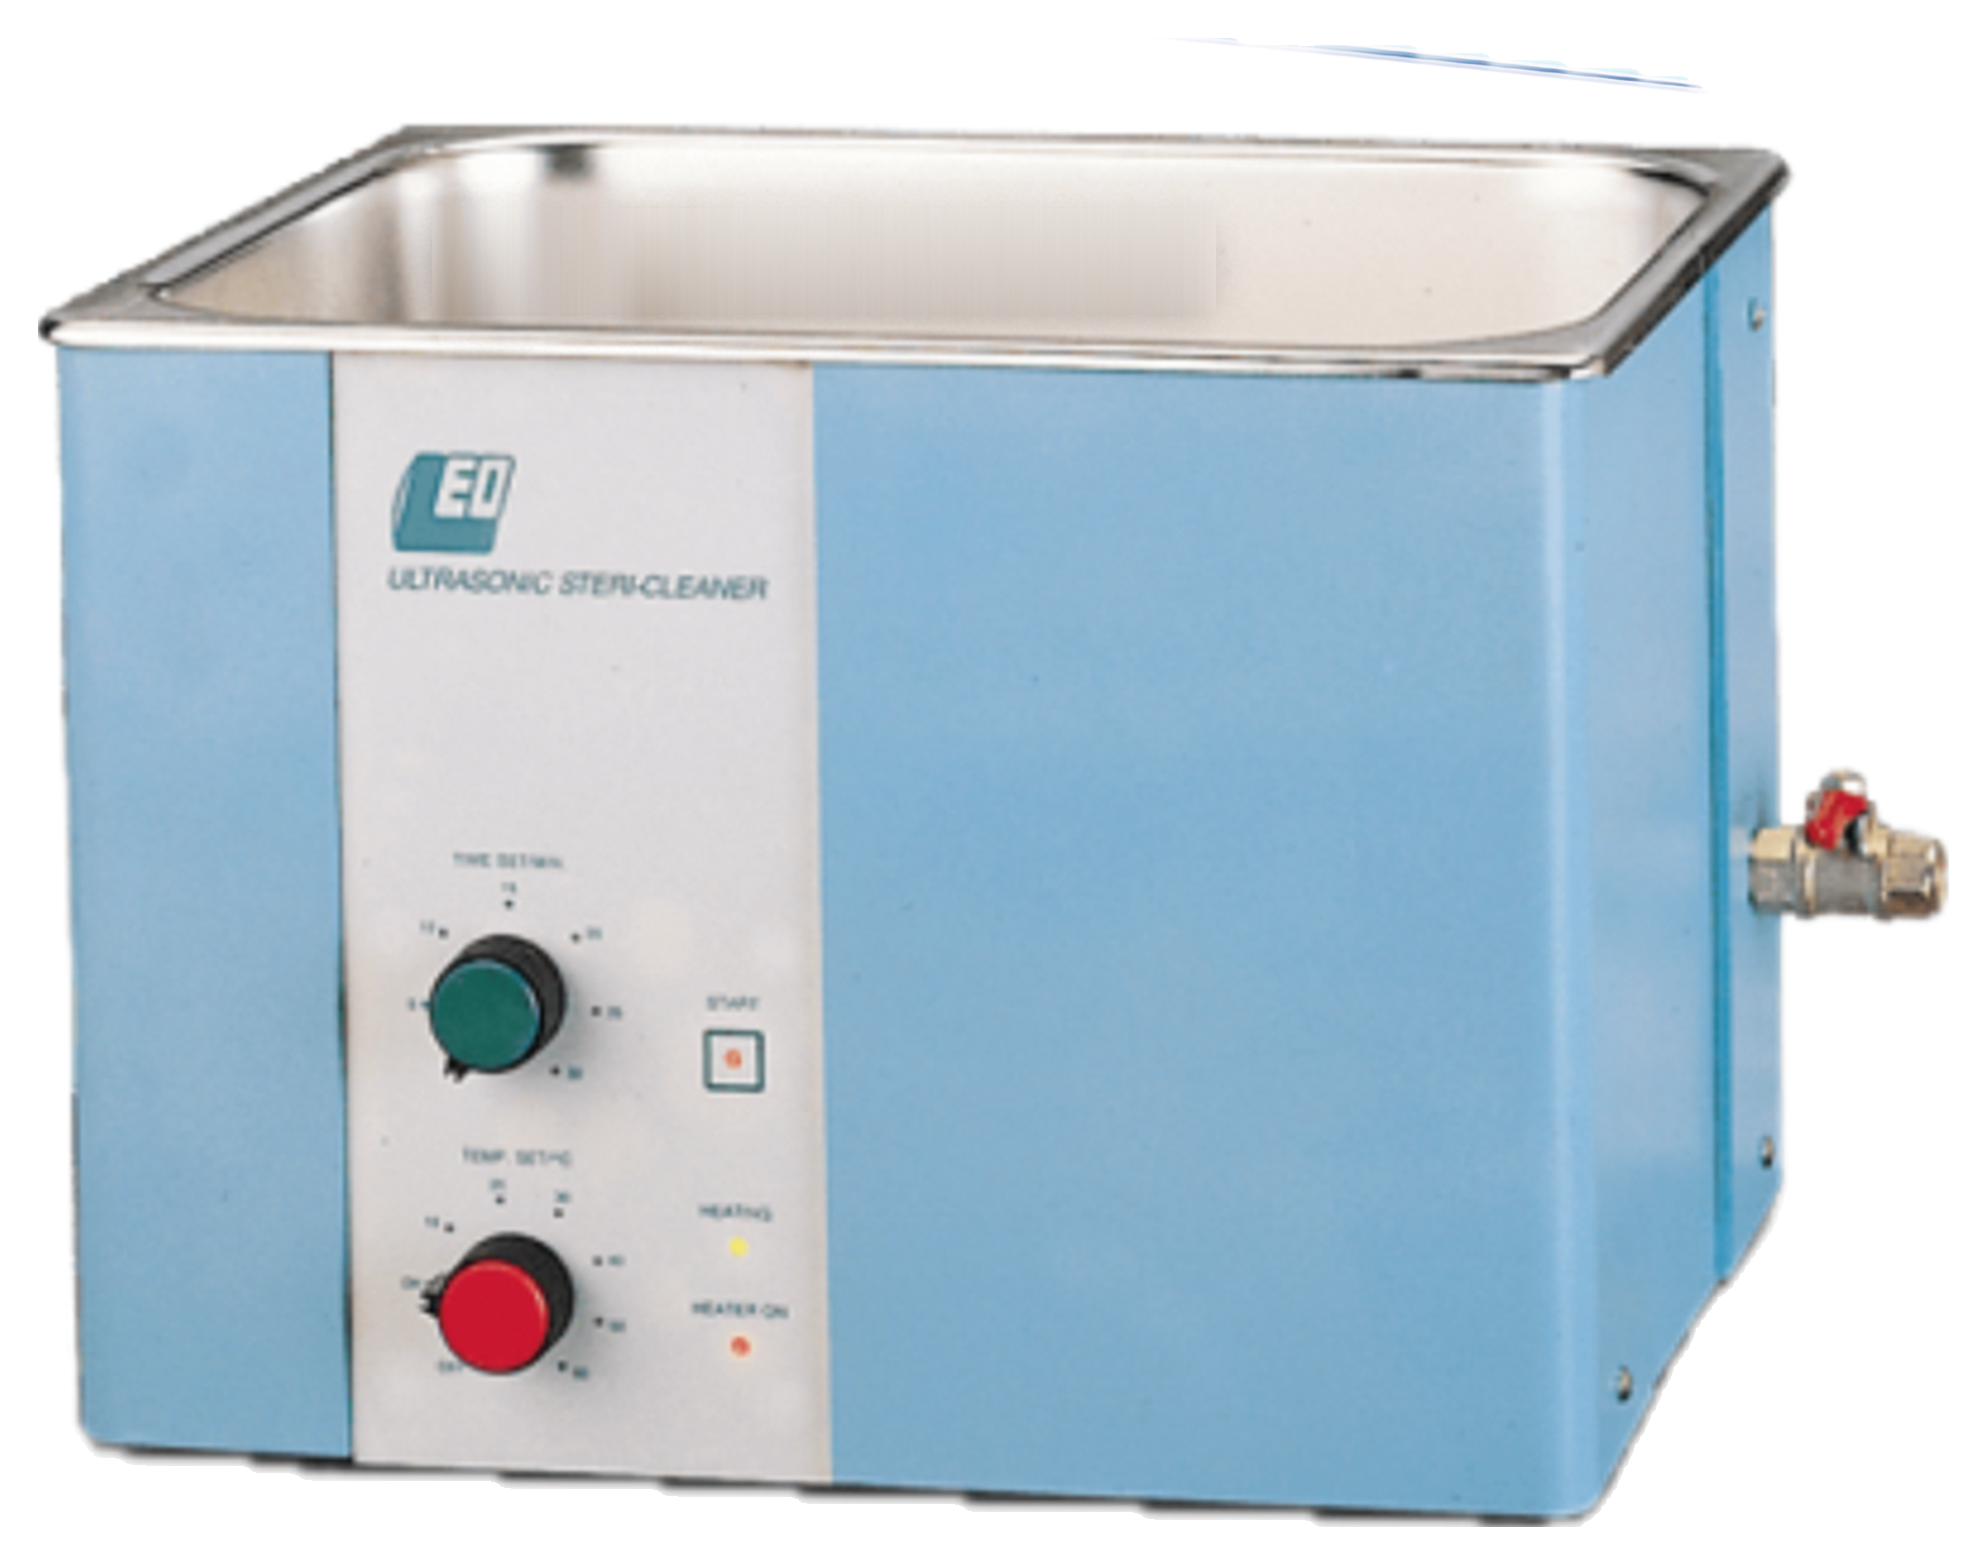
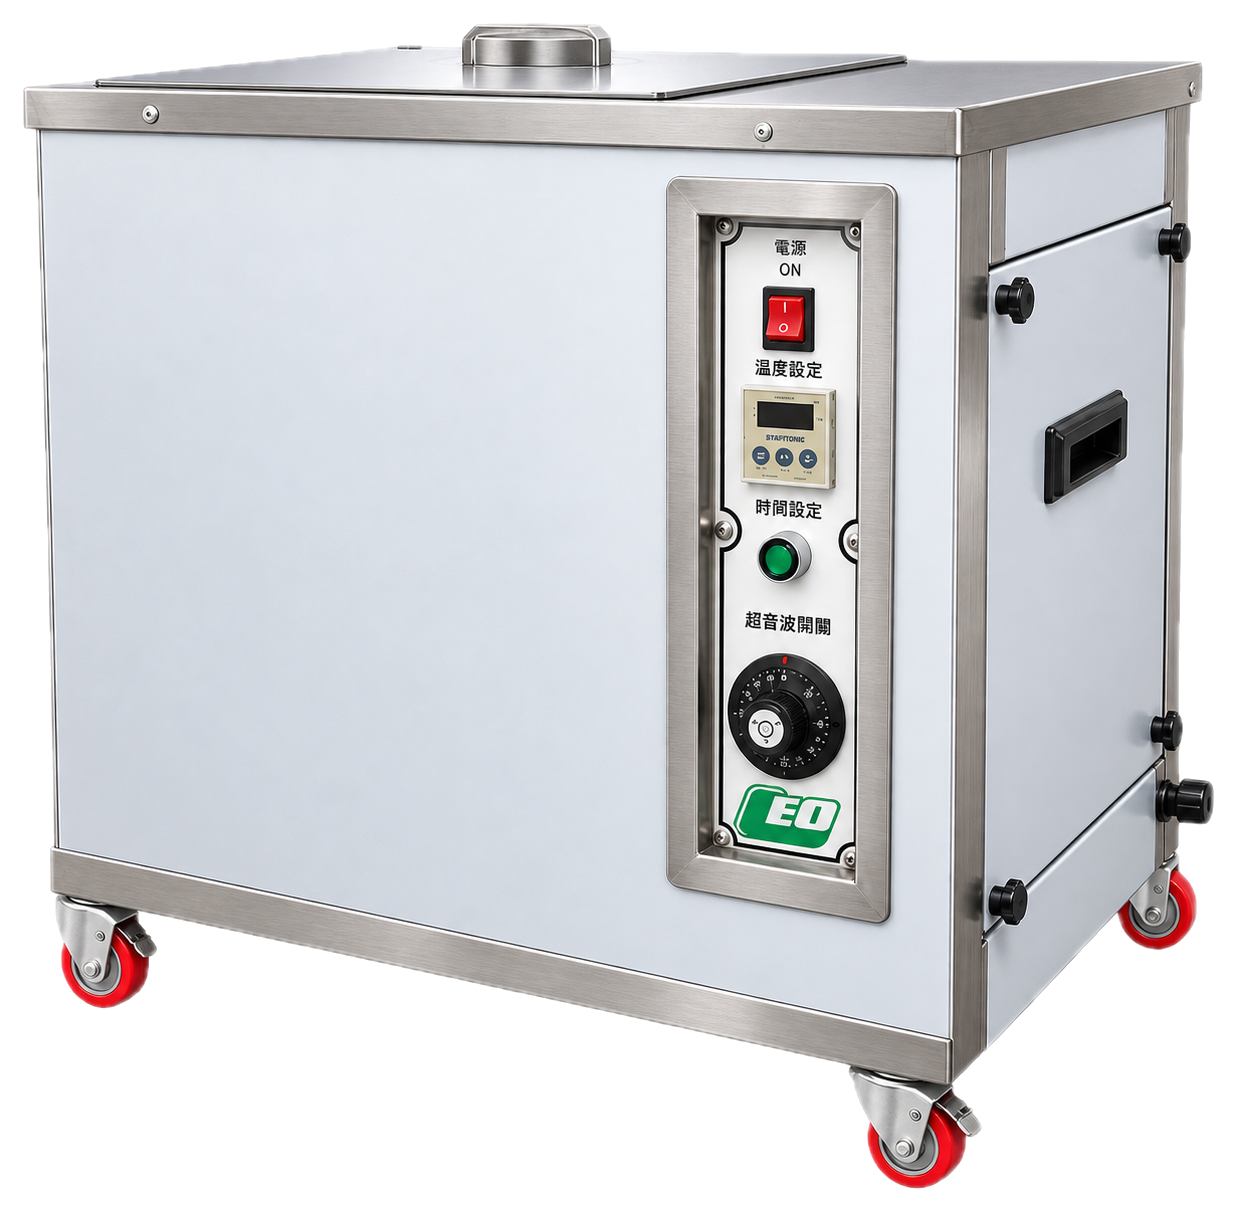
LEO Ultrasonic の卓上型工業用機は、標準の適用範囲の一つとして 3Dプリンティング用途に指定されています。LEO-400 シリーズは 22 L、LEO-6002 シリーズは 29 L で、いずれも 40 kHz と 120 kHz を備え、時間と温度をデジタル制御します。量産向けには単槽式の工業用機が 40 L から 132 L までそろい、すすぎと乾燥を組み合わせた多段ラインは受注生産です。
仕様を選定する前に読んでおきたい三つの注意点
まず溶剤です。未硬化の光硬化性樹脂の洗浄にはイソプロピルアルコールが一般的ですが、可燃性です。開放型の超音波洗浄槽で加熱してはいけませんし、可燃性の媒体を前提に設計されていない機械で使ってもいけません。溶剤を密閉容器に入れ、それを水槽に浸ける間接式または密閉式の構成が、安全に行う通常の方法です。洗浄槽をお見積りする前に、使用する溶剤をお知らせください。
次に活性金属粉です。金属 AM で使うアルミニウム、チタン、マグネシウムの微粉は粉じん爆発と反応の危険があり、湿式処理には標準槽ではなく工程の事前検討が必要です。鉄鋼やニッケル合金の粉末は、これに比べてはるかに扱いやすい材料です。
三つめはレジン部品です。二次硬化前の SLA 部品は軟らかく、溶剤中で超音波を長くかけすぎるとエッジが丸まり、薄肉部にクラックが入ります。高いほうの周波数で短時間の洗浄を行い、そのあとに二次硬化です。順序を逆にしてはいけません。
工程の流れ
代表的な後処理の手順は次のとおりです。
- 粗取り:液切り、ブラッシング、粉末除去を先に行い、振れば落ちる分まで槽に任せない
- 適切な媒体での超音波洗浄。一般用途は 40 kHz、微細形状は 80〜120 kHz
- 清浄な媒体での二段目のすすぎ。汚れた溶剤で仕上げない
- 乾燥:熱風循環、ラティス内に液が残る部品は遠心乾燥
- 工法に応じて二次硬化、サポート除去、表面仕上げ
使用する工法、材料、洗浄媒体をお知らせいただければ、LEO Ultrasonic が安全に運転できる洗浄槽の仕様をご提案します。
ワークと汚れ
汚れの種類
- SLA/DLP のレジン部品未硬化の光硬化性樹脂凹部に溜まったレジン40 / 120 kHz
- SLS・MJF のナイロン部品未溶融の樹脂粉末表面に固着した粉末層40 kHz
- 金属 AM 部品(DMLS/SLM)部分焼結した粉末サポート除去時の残片加工残渣28 / 40 kHz
- コンフォーマル冷却流路とラティス内部に残った粉末部分焼結した材料28 / 40 kHz
- 可溶性サポートを使う FDM 部品PVA/HIPS のサポート材糸引きと表面の付着物40 kHz
- ビルドプレートとプリントベッド硬化したレジン密着剤焼き付いたフィラメント28 / 40 kHz
- ノズル、プリントヘッド、混合部品炭化したフィラメント硬化したレジン顔料の残渣40 / 80 kHz
- 粉末を扱う機器とふるい固まった粉末混入する他材料28 / 40 kHz
製品
推奨設備
よくあるご質問
開放型の加熱槽では使えません。IPA は可燃性で、超音波のエネルギーは液を加熱します。安全な構成は間接式です。溶剤を密閉容器に入れ、水を張った超音波洗浄槽の中に置き、キャビテーションを水を介して伝えます。機械の仕様を選定する前に、使用する溶剤を LEO Ultrasonic にお知らせください。
サイクルが長すぎれば傷みます。未硬化の部品は軟らかく、溶剤中に長く置くとエッジが丸まり、薄肉部にクラックが入ります。高いほうの周波数で短時間洗浄し、清浄な媒体に替えて二度目を行い、二次硬化はそのあとに実施してください。
他のどの方法よりも有効ですが、超音波だけでは足りません。キャビテーションは粉末が壁面をつかむ力を断ち切ります。長い流路から運び出すには内部に流れを通すことが必要で、液中から取り除くにはろ過が必要です。ろ過がなければ、粉末は次のワークに再付着します。
見積もり依頼
洗浄したいワークをお聞かせください
ワーク・汚れの種類・タクトタイムをお知らせください。当社の技術者が槽サイズ、周波数、工程構成を設計し、貴社ラインに合わせた仕様書でご回答します。