微粒子・金属粉
金属微粉、切粉やバリの破片、ガラス・シリコンの粉じん、内部に残った粉末、砥粒、浮遊粉じんといった、遊離した固体の汚れです。化学的な結合ではなく物理的な力で表面に保持されています。
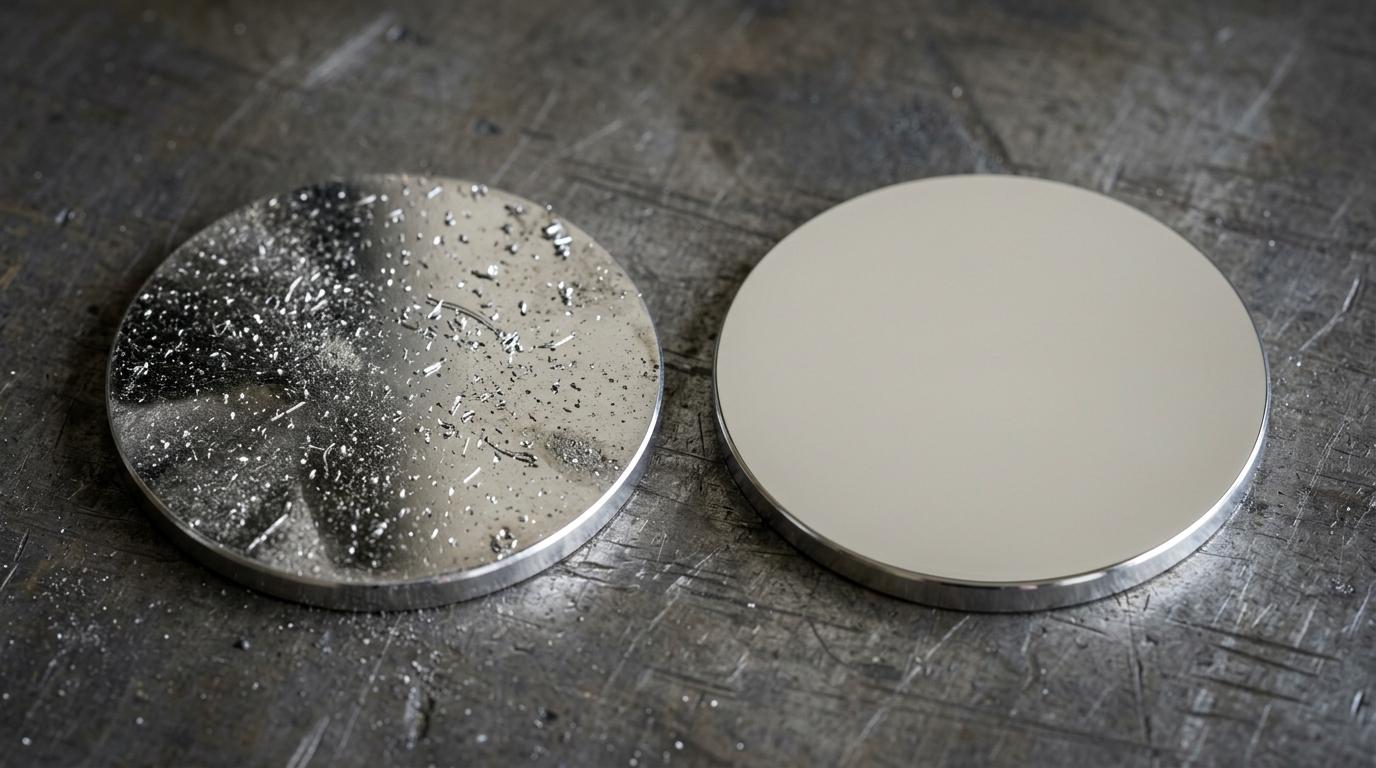
微粒子汚染とは、金属微粉、切粉、ガラス・シリコンの粉じん、砥粒などの遊離した固体で、化学的な結合ではなく静電気、表面張力、形状によって表面に保持されたものです。これを溶かす薬剤はありません。80〜120 kHz の高周波超音波洗浄で粒子を引き離し、ろ過で槽の外へ取り出します。
- 推奨周波数
- 80 / 120 kHz
本サイトの他の用途はいずれも膜が相手ですが、この用途の相手は物体です。粒子は化学的に付着しているわけではないため、それを取り除く薬剤は存在しません。粒子を保持しているのはファンデルワールス力、静電気、残った液膜の表面張力、そして最も厄介なものとして形状——出られない穴に落ち込んだだけ、という状態です。この違いが工程全体を決めます。粒子の洗浄とは、引き離し、表面から運び去り、さらに槽の外へ取り出すことであり、はじめの二つを行って三つ目を行わない工程は、汚れを次のワークへ移し替えているにすぎません。
粒子は小さいほど引き離しにくくなります。これはたいていの直感とは逆です。付着力は粒子径にほぼ比例して小さくなりますが、表面の境界層から引き出すために必要な力はそれよりはるかに速く小さくなるため、サブミクロン粒子が最も除去しにくいということになります。流れは助けになりません。壁面では液の流速がゼロに近づき、その滞留膜の中にある粒子は、目に見える流れにさらされていないからです。水洗、スプレー、エアブローがいずれもある粒径から先で頭打ちになり、それ以上よくならないのはこのためです。
粒子を残したときの影響は、たいてい目には見えず、そして必ず高くつきます。油圧バルブ、軸受の軌道、燃料通路に入った金属微粉は市場故障の起点となる粒子であり、自動車と航空宇宙の清浄度が外観ではなく粒子数と重量残渣で規定されているのはそのためです。ウェーハやフォトマスクでは、サブミクロン粒子が一つあれば、そのダイは不良になります。光学面では粒子が光を散乱させ、後工程の成膜の下に閉じ込められれば恒久的な欠陥になります。金属積層造形では、コンフォーマル冷却流路やラティス構造に残った粉末は汚れであると同時に、材料によっては実際の安全上の問題にもなります。電子部品では、隣り合う配線の間にある導電性の金属微粉が潜在的な短絡になります。
超音波洗浄が粒子に効くのは、この汚れに固有の理由によります。キャビテーションと、潰れる気泡のまわりに生じる音響流は、粒子をかくまっている境界層そのもの——表面の滞留膜——を乱します。粒子がそこから出てしまえば、あとは流れが運び去ります。この音響境界層の厚さは周波数が上がるほど薄くなり、おおよそ周波数の平方根に反比例します。高い周波数ほど小さな粒子を除去できる物理的な理由はここにあります。120 kHz では境界層の厚さが 28 kHz の約半分になり、同じキャビテーションが、低い周波数ではまったく触れられない粒子にまで届きます。低い周波数は気泡一つあたりのエネルギーは大きいものの、そのエネルギーは表面からより離れたところで放出され、しかもこの用途で扱いがちな表面を侵食する恐れがあります。
ろ過はここでは付属品ではなく、工程の半分です。ワークから取り除いた粒子はすべて槽の中にあり、対象粒径に見合ったフィルターへ十分な流量を通していない槽は、それを次のバスケットに付け直します。すすぎも同じです。最終すすぎ水は、目標とする清浄度の規格よりも清浄でなければならず、微細な仕事では処理水とカスケード方式が要ります。LEO Ultrasonic は 28/40、40/80、40/120 kHz にわたる二周波槽と三周波槽を製作しており、40、80、120 kHz をカバーする三周波シリーズがあるのは、重い汚れとサブミクロン粒子の除去を、どちらも妥協せずに一台へ載せられるようにするためです。
洗浄工程
工程フロー
- ステップ
まず油膜を取り除く
粒子はたいてい油膜や切削油の膜で押さえつけられており、その膜がある限り、どれほど高い周波数のキャビテーションでも粒子は離れません。まず脱脂の工程を置きます。粒子の除去は、粘着性のものが残っていない表面に対して行う、二番目の独立した作業です。
- ステップ
80〜120 kHz の高周波超音波洗浄
音響境界層は周波数が上がるほど薄くなるため、高い周波数は低い周波数では届かない粒子に届きます。キャビテーションと音響流が粒子を引き離し、表面から運び去ります。これが機構のすべてであり、スプレーではこの機構が成立しません。
- ステップ
洗浄槽の連続ろ過
ワークから取れた粒子は、その時点で槽液の中にあります。対象粒径に見合ったフィルターへ液を流し続けることが、このバスケットの汚れを次のバスケットへ付け直させない条件です。これがないと、工程は粒子を取ってから返すだけになります。
- ステップ
処理水によるカスケードすすぎ
最終すすぎ水は、目標とする清浄度クラスよりも清浄でなければならず、そうでなければ水そのものが汚染源になります。処理水を用いた向流カスケードにすれば、ワークが最後に触れる液が機内で最も清浄な液になります。
- ステップ
再汚染させずに乾燥する
乾いたワークは静電気を帯び、空気中の粉じんをそのまま引き寄せます。ろ過した熱風で乾燥し、管理された区域で直ちに包装することが、結果を保つ条件です。粒子数まで洗い上げたワークも、作業台に出しっぱなしにすればもう清浄ではありません。
よくあるご質問
粒子を保持する力が、除去に使える力よりもゆっくりとしか小さくならないからです。付着力はおおむね粒子径に比例して下がりますが、小さな粒子は表面の滞留境界層の中にすっぽり収まっており、そこでは液の流速が実質的にゼロです。大きな切粉を押し流すはずの流れが、その粒子にはまったく触れません。サブミクロン粒子を除去するには境界層そのものを乱す必要があり、それを行うのが高周波のキャビテーションと音響流で、スプレーやエアブローにはできないことです。
必要です。しかもこれは、粒子除去の工程が成果を保てなくなる最も多い原因です。ワークから取れたものはすべて槽液に入り、何かが取り除くまでそこに留まります。粒径に見合ったフィルターへの流量が足りないと、槽は除去する量とほぼ同じ量を付け直す平衡状態に達します。症状は、新液のときは効いていたのにその後ずれていく、という形で現れます。ろ過は機械の一部として容量を決めるものであり、後から付け足すものではありません。
常にそうとは限りません。交差穴やねじの谷に詰まった切粉は機械的な閉塞であり、これを動かすには 120 kHz より 28 kHz や 40 kHz のほうがはるかに有効です。通常は両方を使います。まず低い周波数の工程で大きな切粉を出し、それを押さえている油膜を壊し、続いて高い周波数の工程で微細分とサブミクロン分を処理します。LEO Ultrasonic が 28/40、40/80、40/120、そして 40/80/120 の三周波シリーズという複数周波数の槽を製作しているのは、一つの設定で全域をまかなえるとは考えていないからです。
見積もり依頼
洗浄したいワークをお聞かせください
ワーク・汚れの種類・タクトタイムをお知らせください。当社の技術者が槽サイズ、周波数、工程構成を設計し、貴社ラインに合わせた仕様書でご回答します。