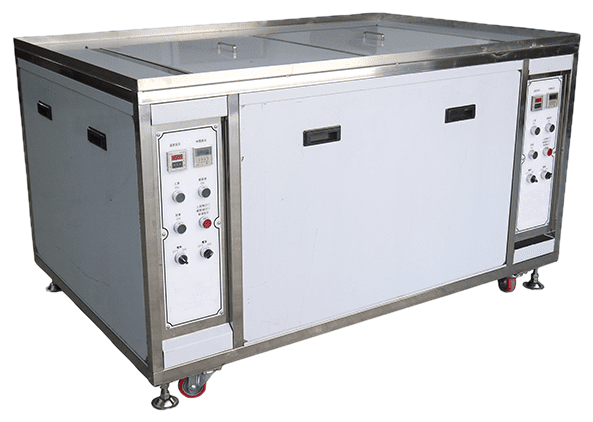
樹脂溶融残渣
紡糸口金、紡糸パック、押出機やホットランナーの部品、押出ダイ、プリントノズル、ビルドプレートに付着した、劣化樹脂、オリゴマー、ゲル、炭化した溶融樹脂です。
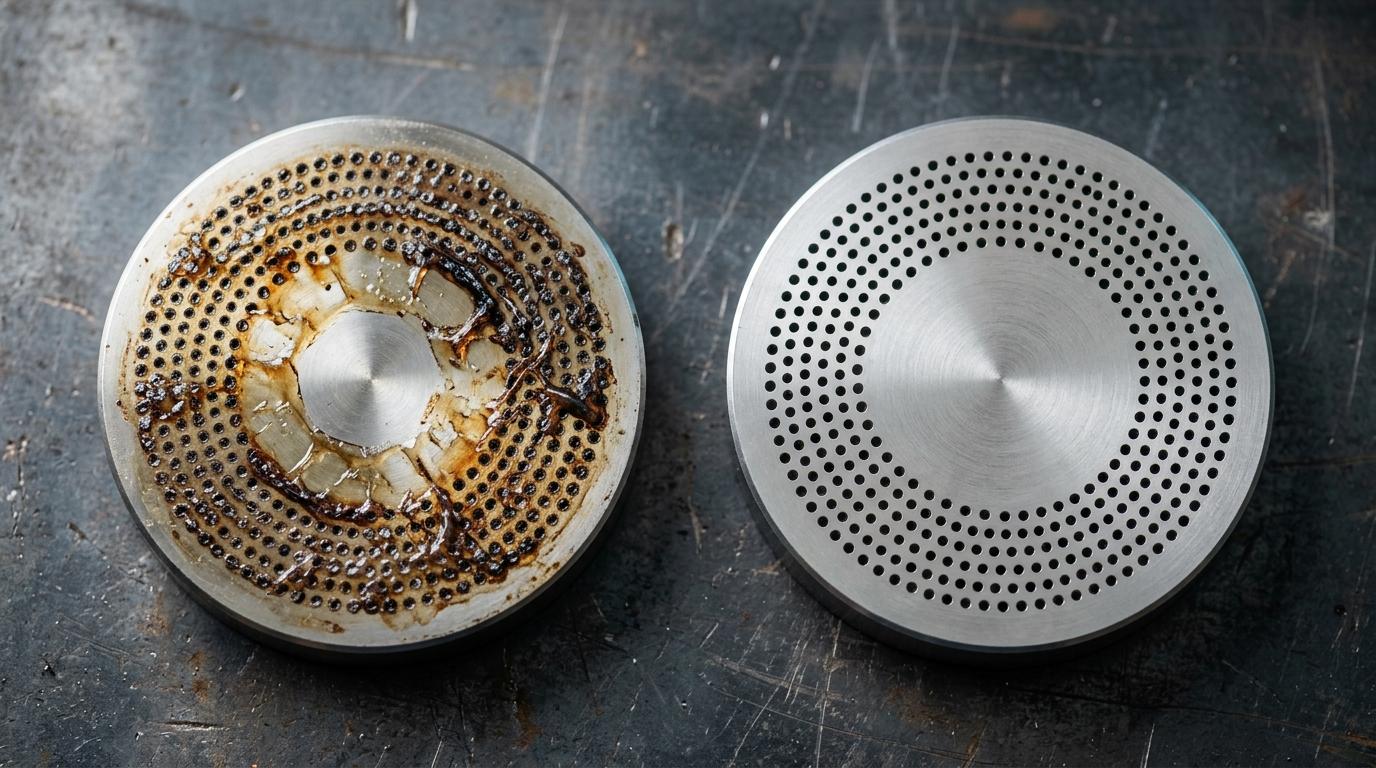
樹脂溶融残渣とは、溶融樹脂が高温で保持されるあらゆる箇所(紡糸口金、押出スクリュー、押出ダイ、ホットランナー、プリントノズル)に堆積する、劣化・炭化した樹脂です。架橋しており、溶剤には溶けません。28〜40 kHz の超音波洗浄を、通常は熱処理または薬液による前工程の後に行い、細孔を貫通させます。
- 推奨周波数
- 28 / 40 kHz
工程が意図した時間を超えて溶融温度に保たれた樹脂は、投入したときの樹脂ではなくなります。ポリエステルは環状オリゴマーを生じ、ポリアミドはゲルを生じ、ポリオレフィンは酸化して架橋し、いずれも最後には炭化します。それが起こるのはデッドゾーン、つまり紡糸パックの滞留する隅、スクリューフライトの谷底、ホットランナーゲートのせん断縁、プリントノズルの壁です。そこは、滞留時間が流れによって制御されない場所だからです。
これを専門的な洗浄課題にしているのは、残渣が形成される場所の形状です。紡糸口金は細孔を並べたプレートで、孔径が 1 mm に満たないこともあり、深さは孔径の数倍あり、三葉断面や中空断面に成形されて、その価値のすべてが角の鋭さにある場合もあります。堆積物は孔を細くし、角を変え、プレートのバランスを崩します。フィラメント本数を考えれば、詰まった孔が一つあるだけで、そのパッケージ全長にわたる目に見える欠点になります。その孔に入る機械的な道具はありません。紡糸口金の細孔をワイヤで掃除すれば寸法が恒久的に変わり、それは廃棄と同じことです。しかも紡糸口金は安い部品ではありません。
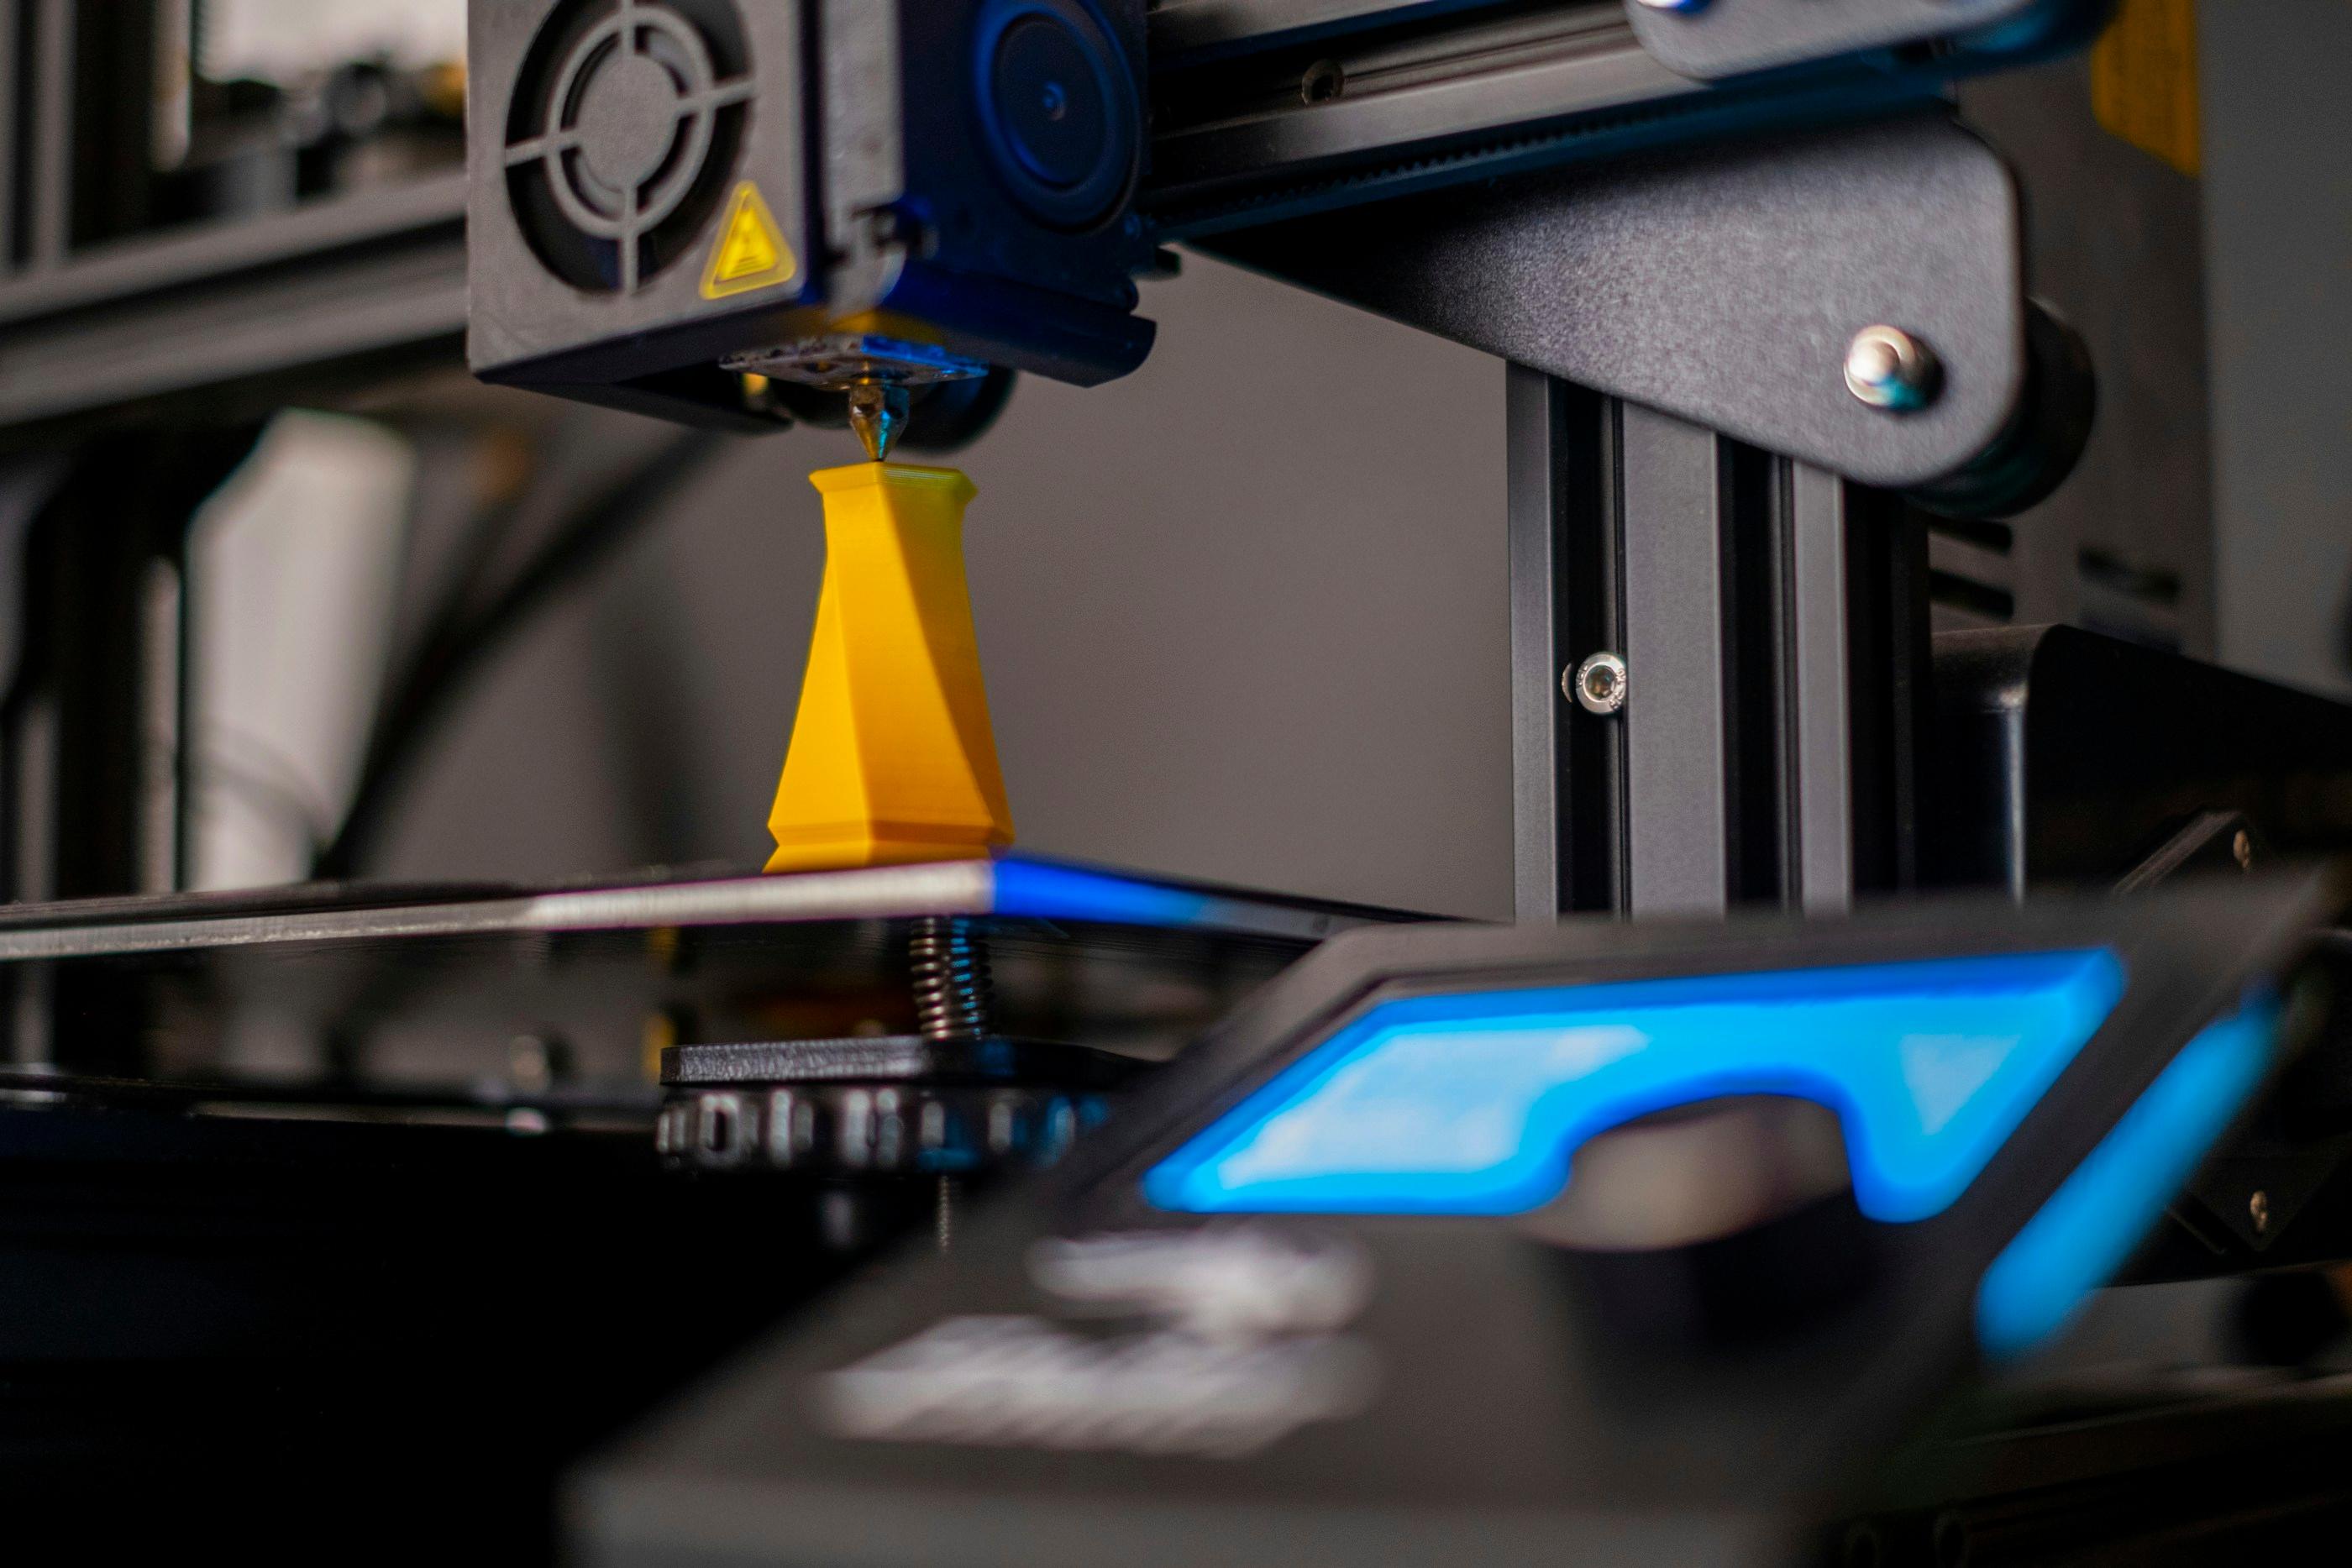
残したままにしても、単に生産量が落ちるだけでは済みません。繊維では、詰まった孔や部分的に詰まった孔がフィラメント切れ、繊度ばらつき、染色差の筋、巻取機での巻き付きを生みます。いずれも機械の前ではなく、仕上がった布で見つかる不良です。成形では、ホットランナー内の残渣が黒点、筋、ロット間の色残りを生み、一部が埋まったゲートは多数個取り金型の充填バランスを変えます。積層造形では、ノズル内の炭化したフィラメントが吐出不足と異物混入を招き、ビルドプレート上の硬化樹脂は初層の密着を損ないます。三つのいずれでも、堆積物は次の堆積物の核にもなるため、成長は加速します。
ここで超音波洗浄が標準的な方法とされるのは、道具を差し込まずに細孔の奥まで機械的な仕事を届けられる唯一の方法だからです。通常の手順は、樹脂とプレート材質に応じた熱分解または高温の薬液浸漬という前工程で樹脂本体を分解し、続いて超音波洗浄で前工程が緩めたものを除去するというものです。ここで重要なのは、残渣を孔の奥へ押し込んで残すのではなく、すべての孔から外へ出すことです。28〜40 kHz が実用域で、炭化した皮膜を動かすだけのエネルギーがあり、しかも液を介して作用するため、孔の壁や成形された角に何も触れません。
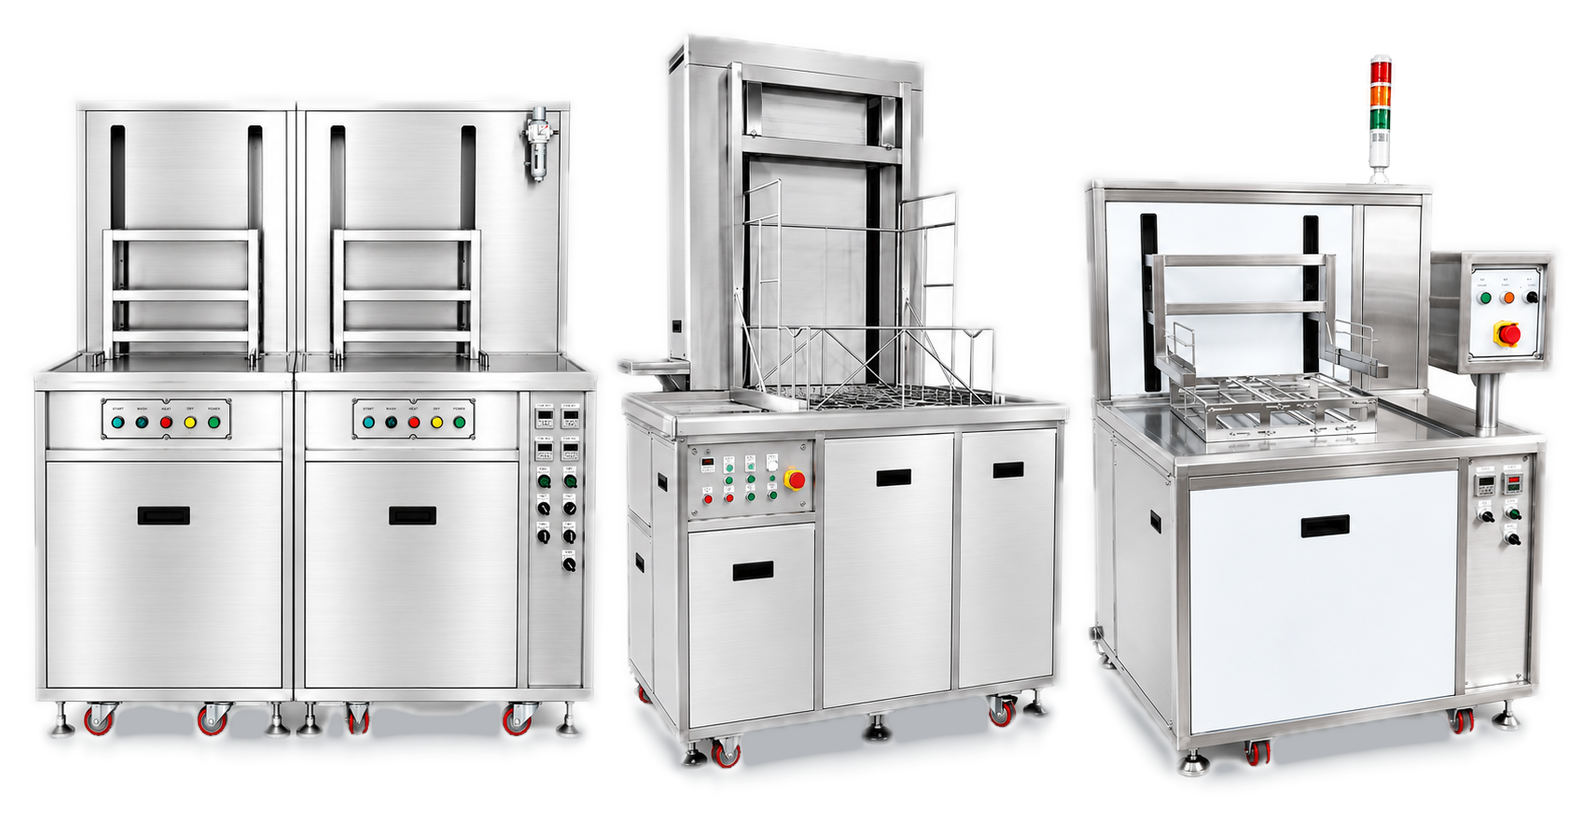
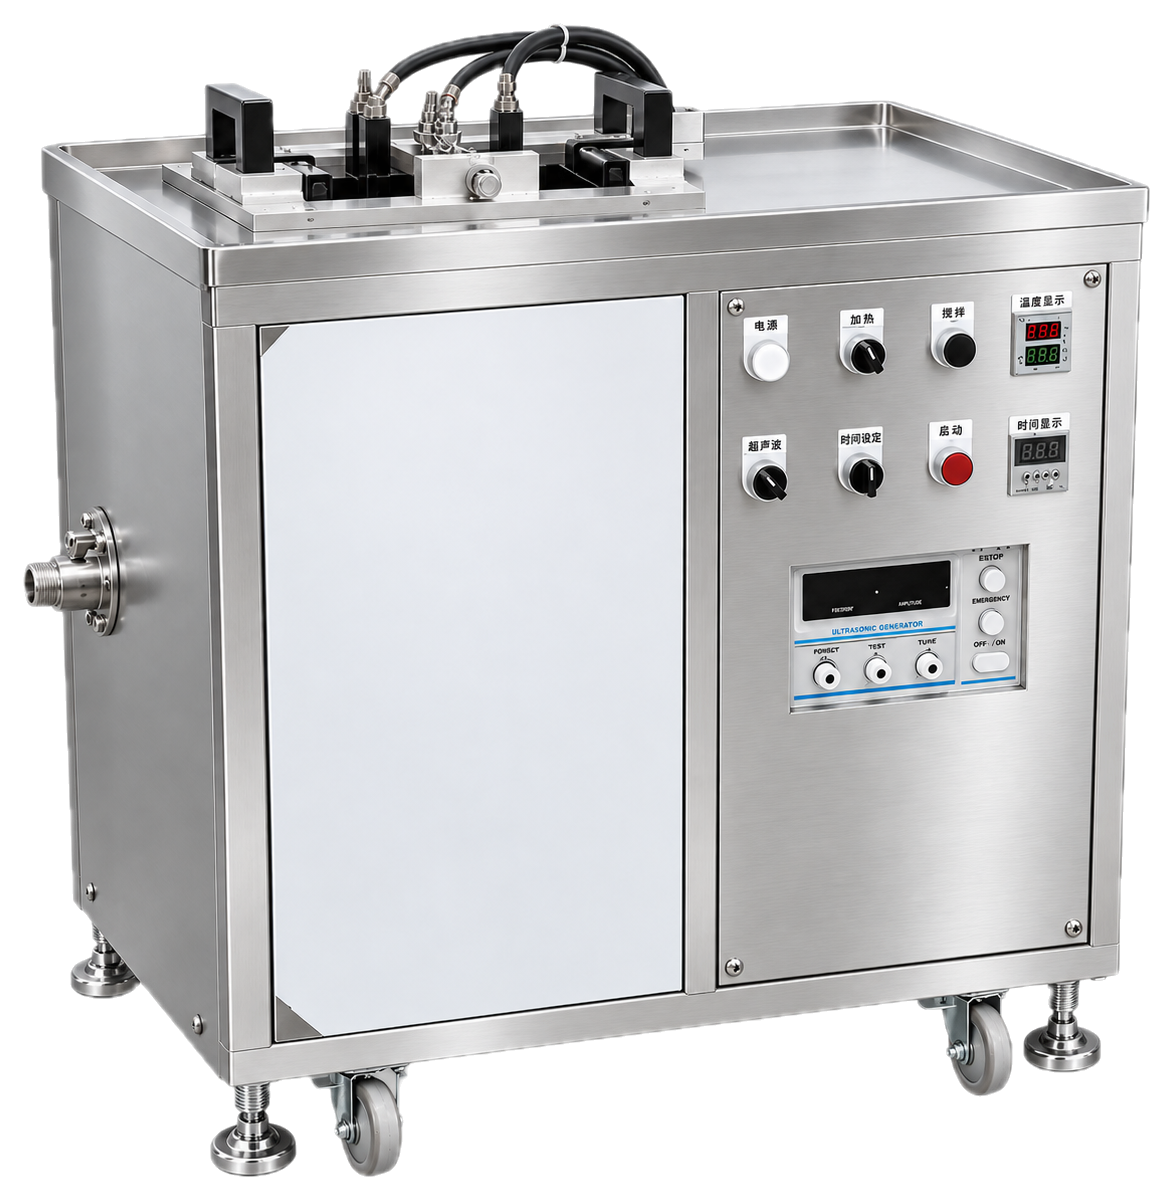
LEO Ultrasonic はこの用途を長く手がけており、それは装置自体の適用範囲に記載されています。二槽式の工業用シリーズも自動昇降シリーズも、めっき前のプレート部品や半導体ウェーハと並べて、化学繊維の紡糸ノズル洗浄を適用例に挙げています。自動昇降の構成は、見た目以上にここでは重要です。紡糸口金はラックに並べて洗浄し、サイクルは長く、サイクル終了時にバスケットを自動で引き上げる昇降装置があってはじめて、長時間の浸漬が作業者の張り付き作業にならずに済みます。
洗浄工程
工程フロー
- ステップ
樹脂本体を分解する熱処理または薬液前工程
細孔を埋めている固体樹脂は、外へ運び出す前にまず分解しておく必要があります。樹脂とプレート材質に応じて、熱分解または高温の薬液浸漬で行います。この工程は詰まりをもろい残渣に変えますが、それだけで孔が空くわけではありません。
- ステップ
28–40 kHz での超音波洗浄
細孔内部のキャビテーションが、前工程で生じたもろい残渣を除去し、三葉断面や中空断面の成形された角までさらえます。孔の全深さに届く工程はここだけで、しかも壁に触れる道具は使いません。
- ステップ
細孔のすすぎと逆洗
止まり細孔の途中まで押し込まれた異物は、入口に残った異物よりたちが悪くなります。すすぎ工程はプレートの上を流すのではなく中を通して流すため、異物は次のサイクルで奥へ押し込まれるのではなく、最短経路で外へ出ます。
- ステップ
外観ではなく流量での検査
きれいに見える紡糸口金でも、バランスが崩れていることはあります。合否判定はプレート全体の流量または圧力損失の測定で行います。紡糸工程そのものが行うのと同じ測定であり、80 % しか開いていない孔を見つけられるのはこれだけです。
- ステップ
再組立前の完全乾燥
細孔に残った水は、パックが溶融温度に戻ったときに蒸気に変わり、最初のフィラメントを吹き飛ばし、プレートを傷めることもあります。孔の奥まで乾く時間だけ加熱循環空気を当てるのが、パックを組み直す前の最後の工程です。

産業
対応業界
よくあるご質問
ほとんどの場合できませんし、そこに期待すべきでもありません。固体樹脂で塞がった細孔は、まず熱的または化学的に樹脂を分解する必要があります。キャビテーションは緩んだ物質を除去するものであり、詰まりを溶かすものではないからです。超音波工程は、分解された詰まりを空の孔に変える工程であり、代替のきかない工程でもあります。ワイヤを入れずに孔の底で機械的な仕事をできるのは、この工程だけだからです。
超音波洗浄はエネルギーを液体を介して与えるため、固体が孔や成形された角に触れることはありません。寸法を変えるのは、ワイヤ、ニードル、ドリルといった機械的な方法であり、ワイヤで掃除した紡糸口金は孔の違う紡糸口金です。注意すべきなのは時間と出力です。必要をはるかに超えて長く運転すればそれは別の問題であり、サイクル条件は他の仕事から流用せず、プレート材質に合わせて設定します。
原理は共通です。まず樹脂を分解し、次にキャビテーションで孔をさらいます。薬液と温度は材料によって変わり、規模は大きく変わります。ホットランナーマニホールドは工業用槽に入れる重量物ですが、プリントノズルやビルドプレートは卓上機で扱います。変わらないのは、残渣が孔の中にあるという条件で、それが他のあらゆる方法を除外しています。
見積もり依頼
洗浄したいワークをお聞かせください
ワーク・汚れの種類・タクトタイムをお知らせください。当社の技術者が槽サイズ、周波数、工程構成を設計し、貴社ラインに合わせた仕様書でご回答します。