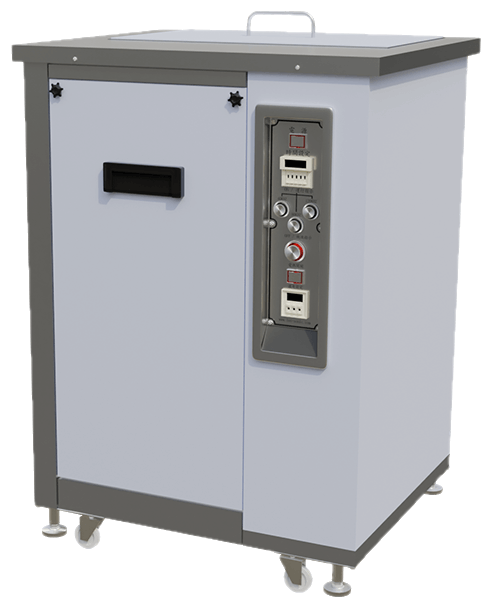
助焊劑殘留
波焊、迴焊與手焊後留在電路板、端子、連接器與焊接組件上的松香、活性劑與離子性殘膜。
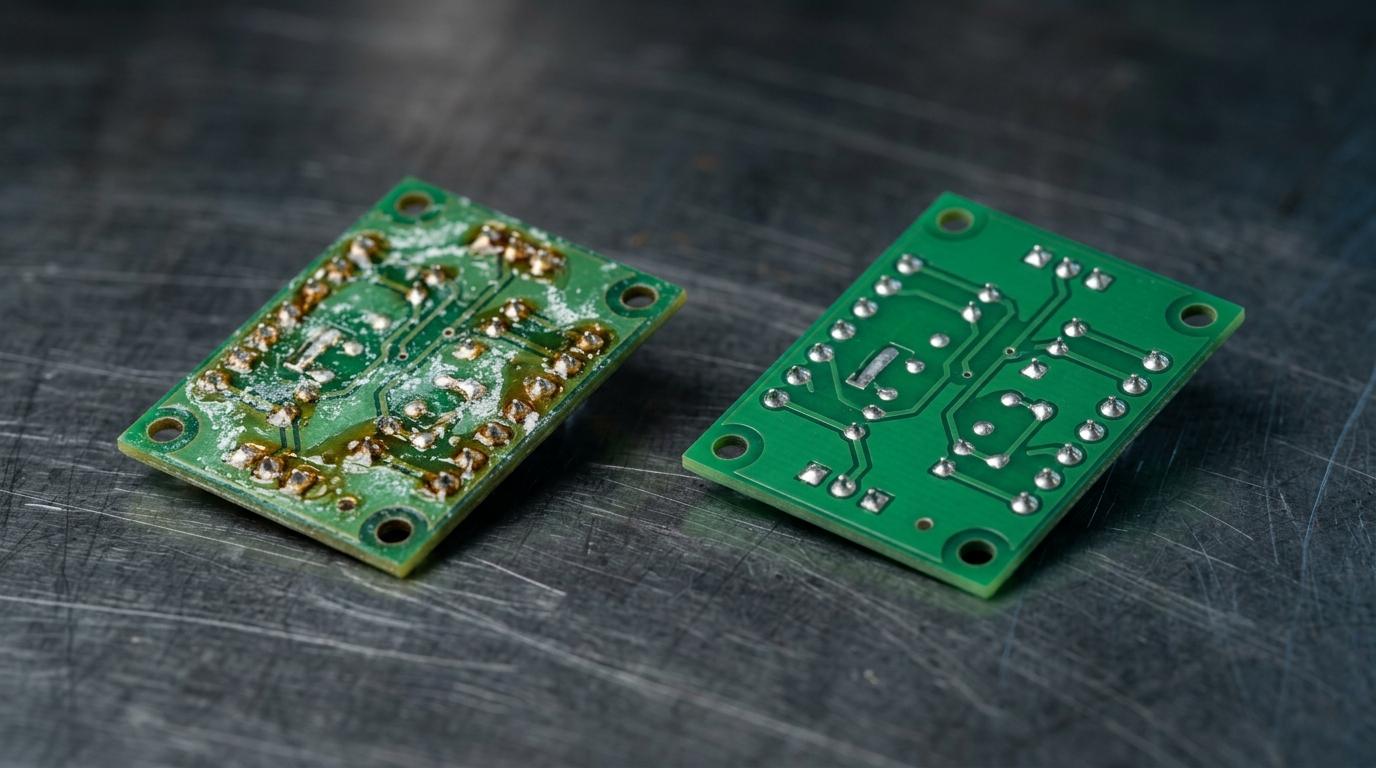
助焊劑殘留是焊接後留在電路板、端子與連接器上的活性劑與松香混合膜。其中的酸性活性劑會持續侵蝕金屬,松香則會包覆離子性污染,導致腐蝕與漏電流。以 40 至 80 kHz 超音波搭配溫熱皂化清洗劑,可深入噴洗到不了的元件底部。
- 建議頻率
- 40 / 80 kHz
助焊劑在作用當下並不是污染物。它的任務是在焊接溫度下清除銲墊與接腳表面的氧化層,讓銲錫得以潤濕金屬,而它靠的正是化學上的侵蝕性。問題在於,接點成形之後,它的侵蝕性並不會消失。留在板面上的,是已反應與未反應的活性劑、松香或樹脂載體,以及活性劑作用過程中生成的金屬鹽類的混合物。
這層混合物難清除的原因有兩個。其一是迴焊會把它烤硬:松香載體聚合成堅硬的玻璃狀薄膜,一般噴洗只會從表面滑過。其二是真正要命的殘留,往往是看不到也搆不著的殘留——BGA 底下、晶片元件下方 100 至 300 微米的間隙、連接器殼內、細間距封裝的接腳之間。噴流是直線前進的,遇到第一個遮蔽就停下;而那些位置,恰恰就是錫膏印刷之處,也因此是助焊劑積聚之處。
若不清除,它會做三件事。未反應的活性劑會繼續腐蝕銲墊、接腳與鍍層。松香膜具吸濕性,會把離子性殘留緊貼在金屬表面,在偏壓下於相鄰導體之間長出枝晶,最終造成短路。它同時是一個很差的附著面,導致三防漆縮孔、膠材無法接著、後續重工的焊點吃不上錫。在船用與戶外電子產品上,失效還會更快,因為含鹽空氣正好提供了殘留物所欠缺的電解質。
超音波清洗解決的是幾何問題。空蝕發生在整槽液體之中,因此只要清洗液潤濕得到的地方,機械作用就跟得到:元件底下、間隙之內、殼體之中。化學面則由溫熱的皂化劑或水基特殊清洗劑負責,將松香轉化為可水溶的形式;空蝕接著把它帶走,並且——這一點最關鍵——持續在縫隙中更新新鮮藥液,使反應不會停滯在自己的生成物裡。頻率是安全的控制項:已置件、含細間距元件與打線的組件應以 80 kHz 以上運行,此時空蝕氣泡較小、作用較溫和;裸板、端子、連接器本體與沖壓導電件則可承受 40 kHz,清洗速度也更快。
漂洗與清洗同等重要。助焊劑清洗本質上是離子清洗,殘留物即使溶解了,沒有被沖走,也會在乾燥時重新沉積回表面。這正是助焊劑產線要做成階梯式的原因——清洗、一次漂洗、純水終洗——讓電路板最後接觸到的是整台機器裡最乾淨的水;也是為什麼清潔度要以溶劑萃取電阻率來驗證,而不是用肉眼判定。
製程流程
製程鏈
- 步驟
趁助焊劑尚溫先預沖洗
電路板自迴焊或波焊產線下線後直接進入清洗。尚未冷卻硬化的助焊劑,比放置一夜後的殘留容易剝離得多;預沖洗同時可先帶走鬆散的錫球,避免它們之後被空蝕推入縫隙。
- 步驟
溫熱皂化劑超音波清洗
以水基特殊清洗劑或皂化劑在 45–60 °C 下作用,將松香載體轉化為可水溶的皂類,同時由空蝕把新鮮藥液推入元件底部間隙,並帶走已被化學鬆動的殘留。這是整條線上唯一能進到已置件底下的站別。
- 步驟
超音波漂洗
離開清洗槽之後,溶解的助焊劑與承載它的清洗劑同樣都是污染。超音波漂洗會把帶出液從清洗時進得去的同一批盲區置換出來,而不只是稀釋外表面。
- 步驟
純水終洗並以電阻率驗收
最後一道使用去離子水,並以電阻率而非時間作為判定基準。助焊劑清洗本質上是離子清洗:離開工件的漂洗水就是量測值,階梯式配置則確保最乾淨的水最後才接觸工件。
- 步驟
熱風乾燥,再進入塗佈製程
滯留在元件底下的水分日後會逸出,使三防漆起泡,因此乾燥須採用能到達元件間隙的熱風循環,而非僅吹表面。電路板必須整體乾透,才能進入塗佈或測試。

常見問題
可以,前提是頻率、功率、溫度與時間是依「組件」而非依「污染物」來選定。較高頻率產生的空蝕氣泡較小、能量較低,是細間距元件、打線與懸空接腳的常規選擇。真正需要在製程定案前先評估的,是石英振盪器、MEMS 元件、非密封繼電器、可調電阻,以及任何有透氣孔、液體進得去卻出不來的封裝。力鴻會在檢視實際組件後配置設備,而非套用標準配方。
通常仍需要。「免洗」的意思是:殘留物若不受擾動且完整受熱,設計上是無害的;並不代表沒有殘留。後續要進行三防漆、底部填充、打線或壓合連接的組件,往往仍必須清洗,因為該殘留是很差的附著面。用於高壓、高阻抗、醫療或船用環境的板子,通常基於可靠度考量一律清洗。而受熱不完整的殘留——例如免洗板上以手焊重工的接點——反而是最不無害的一種。
裸板、端子、連接器殼體與沖壓導電件通常以 40 kHz 清洗,其空蝕強度足以快速破壞烤硬的松香膜。已置件組件、細間距封裝,以及任何有裸露打線的工件則提高到 80 kHz,半導體級的工作則使用 120 kHz。力鴻之所以製作雙頻與三頻槽體,正是因為產品混線的工廠需要在同一台機器上同時具備這個範圍的兩端。
詢價
告訴我們您要清洗的工件
提供工件、污染物與節拍時間,我們的工程師會為您規劃槽體尺寸、超音波頻率與製程流程,並回覆一份專屬於您產線的規格建議。