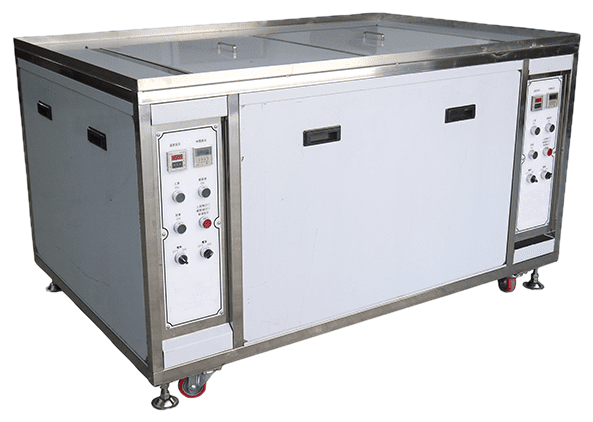
紡織化纖產業
噴絲板、濾桿、紡絲組件與紡織機零件的超音波與高壓噴洗設備——深入數十微米孔徑,清除其中的聚合物殘留。
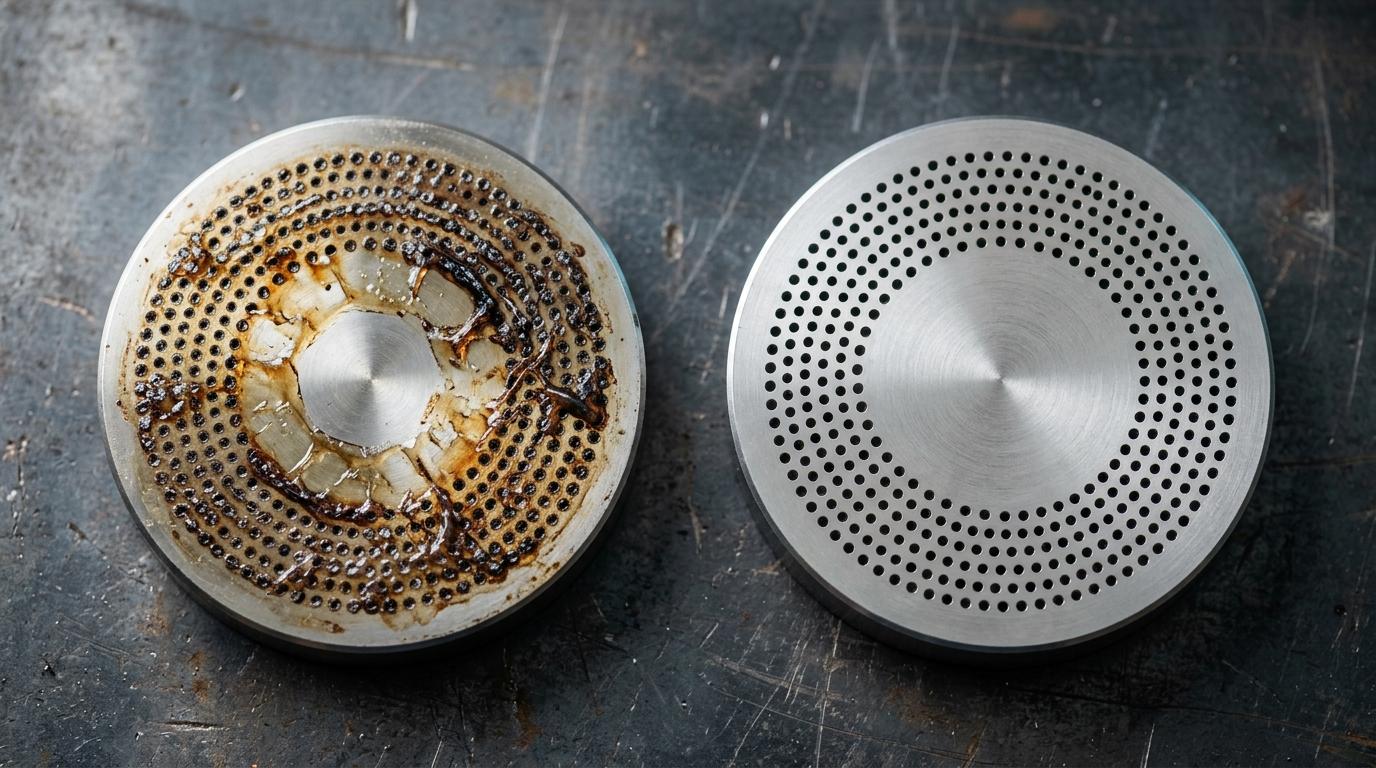
力鴻為紡織與化纖產業製造超音波及高壓噴洗設備,適用於噴絲板、不鏽鋼濾桿與濾芯、紡絲組件、導絲輥、紡織錠子與織機零件。主要污染物為熔融聚合物、碳化寡聚物與紡絲油劑,深藏在細孔與濾網之中,正是超音波與高壓噴洗能深入清除的位置。
化纖生產是讓熔融聚合物通過孔徑僅數十微米的噴孔,再經過更細的濾材。噴絲板或濾芯開始偏離規格時,原因幾乎都是殘留物——劣化聚合物、碳化寡聚物、膠粒——縮小了流道。這些殘留刷不出來,而清洗不均勻的噴孔比根本沒清的更麻煩:它產出的長絲是「超出公差」,而不是「明顯缺失」。
超音波與高壓噴洗負責不同的工作
超音波空蝕作用在液體能到達的每一處生效,因此適合濾網組與濾桿內部;高壓噴洗則只在噴嘴對準之處生效,因此適合可直接對位的孔道。力鴻兩種設備都曾為本產業製作,而且經常同時指定:以超音波破壞殘留物與表面的附著力,再以定向噴洗把它沖出流道。
若殘留物已碳化而非僅是硬化,則必須先經熱裂解或真空前處理。超音波清洗負責帶走已被溶劑或熱浴鬆動的物質,本身並不能裂解聚合物;把它當成能裂解聚合物來規劃,正是噴絲板產線洗不乾淨的原因。
製程流程
噴絲板或濾件的清洗週期通常為:
- 熱裂解或真空前處理,先分解碳化聚合物
- 28–40 kHz 加溫槽超音波清洗,帶走已鬆動的殘留
- 高壓定向噴洗,貫穿噴孔或濾芯內部
- 漂洗後熱風乾燥,再回裝至紡絲頭
濾桿與濾網組通常以固定週期整組更換清洗,而不是等到出現異常才個別處理——紡絲線停機的代價,正是這類清洗設備存在的理由。
力鴻為本產業製作的設備
這兩台都是依客戶的工件與清洗週期量身設計,圖說即為出廠時的機型名稱。
不鏽鋼濾桿高壓噴洗機 
聚焦式超音波濾桿清洗機
聚焦式設計把超音波能量集中在濾桿本體,而不是分散到整個槽液,這正是細長型工件值得放進槽內清洗的關鍵。
工件與污染物
污染物
- 噴絲板與噴絲頭熔融聚合物殘留碳化寡聚物紡絲油劑28 / 40 kHz
- 不鏽鋼濾桿與濾芯聚合物殘留膠粒寡聚物28 / 40 kHz
- 紡絲組件與濾網熔融聚合物金屬微屑濾砂與濾材殘粒28 / 40 kHz
- 導絲輥與導紗器紡絲油劑積垢聚合物沉積纖維棉絮40 kHz
- 紡織錠子與筒管座紡絲油劑纖維棉絮蠟與漿料40 kHz
- 染色噴嘴與噴頭染料與色料殘留增稠劑礦物水垢40 kHz
- 織機與針織機零件棉絮潤滑油漿料殘留28 / 40 kHz
產品
建議設備
常見問題
只有在殘留物僅是硬化、尚未碳化時才可以。超音波空蝕負責帶走已被高溫、溶劑或鹼浴鬆動的物質,本身不會使聚合物產生化學分解。標準做法是先經熱裂解或真空前處理,再進行超音波清洗與高壓定向噴洗。
因為濾桿細長,在一般槽體中大部分超音波能量都消耗在周圍的水裡。聚焦式設計把音場集中在濾桿本體,讓空蝕作用發生在殘留物真正所在的位置——這正是力鴻為此工件製作專用聚焦機的原因。
應依聚合物種類與產能訂定固定週期,而不是等到出現異常。當堵塞已明顯反映在長絲品質上時,紡絲線早已產出不合規格的紗——這正是專用清洗設備在經濟上站得住腳的原因。
詢價
告訴我們您要清洗的工件
提供工件、污染物與節拍時間,我們的工程師會為您規劃槽體尺寸、超音波頻率與製程流程,並回覆一份專屬於您產線的規格建議。