プレス油・絞り加工油
プレス油、絞り加工油、深絞り用ソープ、成形ペーストといった高粘度の塑性加工用潤滑剤が、プレス品、絞り品、深絞り品、冷間圧造品に残ったものです。
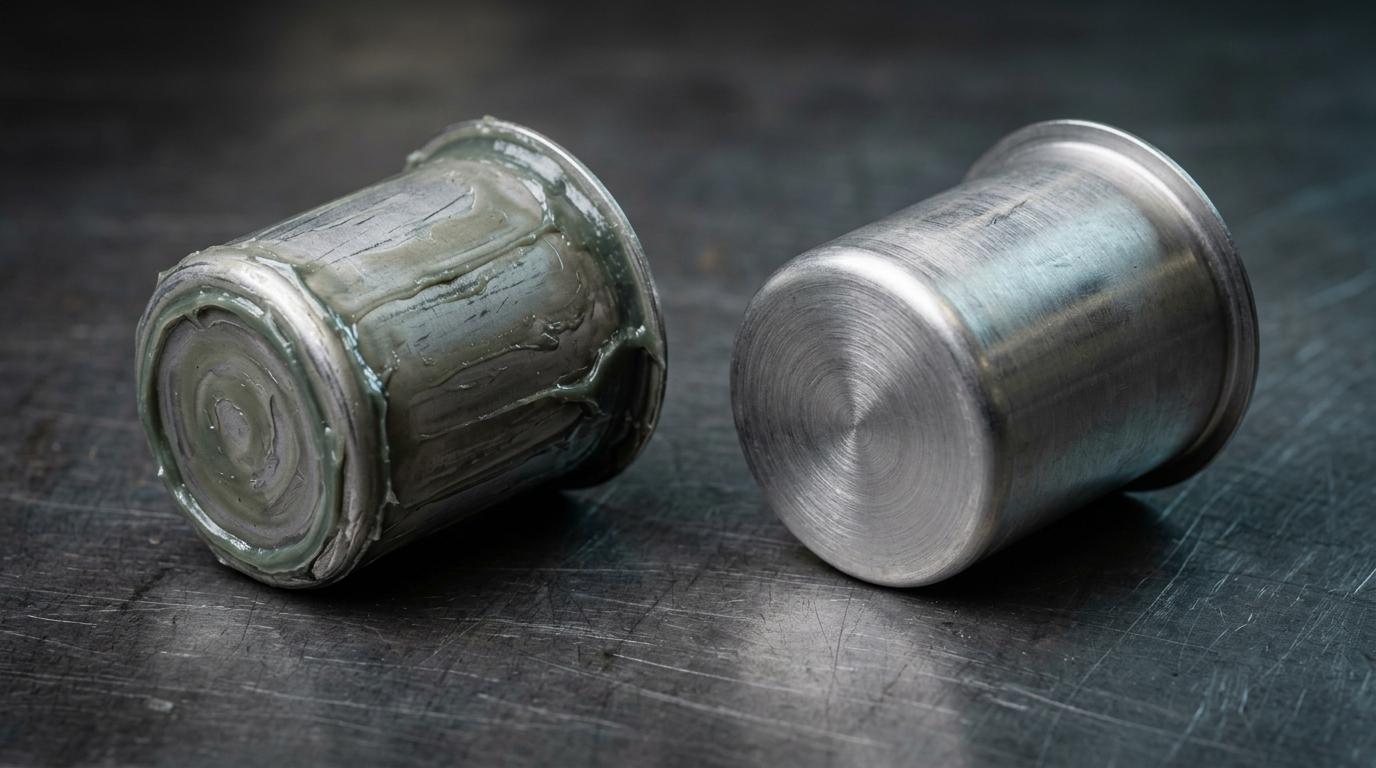
プレス油・絞り加工油とは、板金を破断させずに変形させるための、高粘度で添加剤を多く含む潤滑剤です。設計上粘度が高く、絞り R 部やねじ谷部に残りやすく、加熱されるとワニス状に酸化します。28〜40 kHz の超音波洗浄を高温のアルカリ脱脂剤で行い、めっきや溶接の前に除去します。
- 推奨周波数
- 28 / 40 kHz
塑性加工用の潤滑剤は、名前を変えただけの切削油ではありません。切削油は主に冷却と切粉の排出を担いますが、成形用の潤滑剤は、鋼を流動させるほどの接触面圧に耐えながら、工具とブランクが凝着しないようにしなければなりません。それを実現しているのが、高い粘度と、塩素化パラフィン、硫化油脂、石けん、ときに顔料系充填剤といった添加剤の多量配合であり、深絞りでは、室温で固体またはワックス状で圧力がかかってはじめて広がる配合が使われます。
機能させている性質のすべてが、そのまま落としにくさになります。厚いため、流れ落ちずに橋を架けます。圧力下でとどまるよう設計されているため、スプレーの噴流では動きません。成形加工がつくり出したその形状そのもの、つまり絞り R 部、バリのある縁、ヘミング部の折り返し、転造ねじの谷底、深絞りシェルの内側を埋め、同時に加工で発生した金属粉を抱え込みます。8 ステーションの順送型を通った部品では、最後の絞り部の潤滑剤はすでに加工され、加熱され、一部は重合しています。
影響はすべて後工程で、しかもすべて高くつきます。代表がめっきです。電気めっきも無電解めっきも、化学的に清浄で一様に濡れる表面を必要とし、絞り R 部に残った成形潤滑剤の一片は、めっきの抜け、膨れ、あるいはめっきに巻き込まれた異物となって、塩水噴霧で不合格になります。その上から溶接やろう付けを行えばブローホールが出ます。塗装や粉体塗装ではクレーターが出ます。溶接熱、焼き付け、熱処理といった後の加熱はすべて、残った潤滑剤を炭化したワニス状皮膜に変えます。そうなると脱脂剤ではもはや反応せず、酸化被膜・カーボンの問題として攻める必要があります。冷間圧造したファスナーはそれをねじの谷底まで運び込み、締付トルクの規定を無意味にします。
ここで超音波洗浄が有効なのは、汚れが厚く、形状が閉じているからです。高温のアルカリ脱脂剤が油脂分と石けん分をけん化し、鉱物油分を乳化します。キャビテーションは、そのままでは洗浄液の下に居座る高粘度の皮膜を破るための機械的な仕事を供給します。温度は通常以上に重要です。30 °C でワックス状の潤滑剤も 60 °C では流動し、その変化を起こせるのは工程の中で浴だけだからです。周波数は部品に従います。プレス鋼板ブラケット、深絞りシェル、冷間圧造ファスナーは 28 kHz、プレス端子、リードフレーム、薄い導電部品、小型医療部品は 40 kHz です。
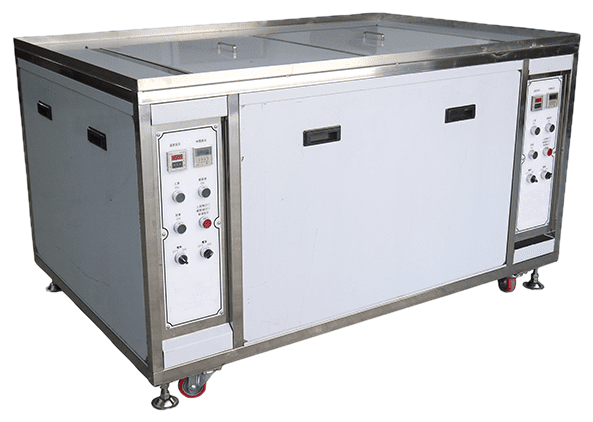
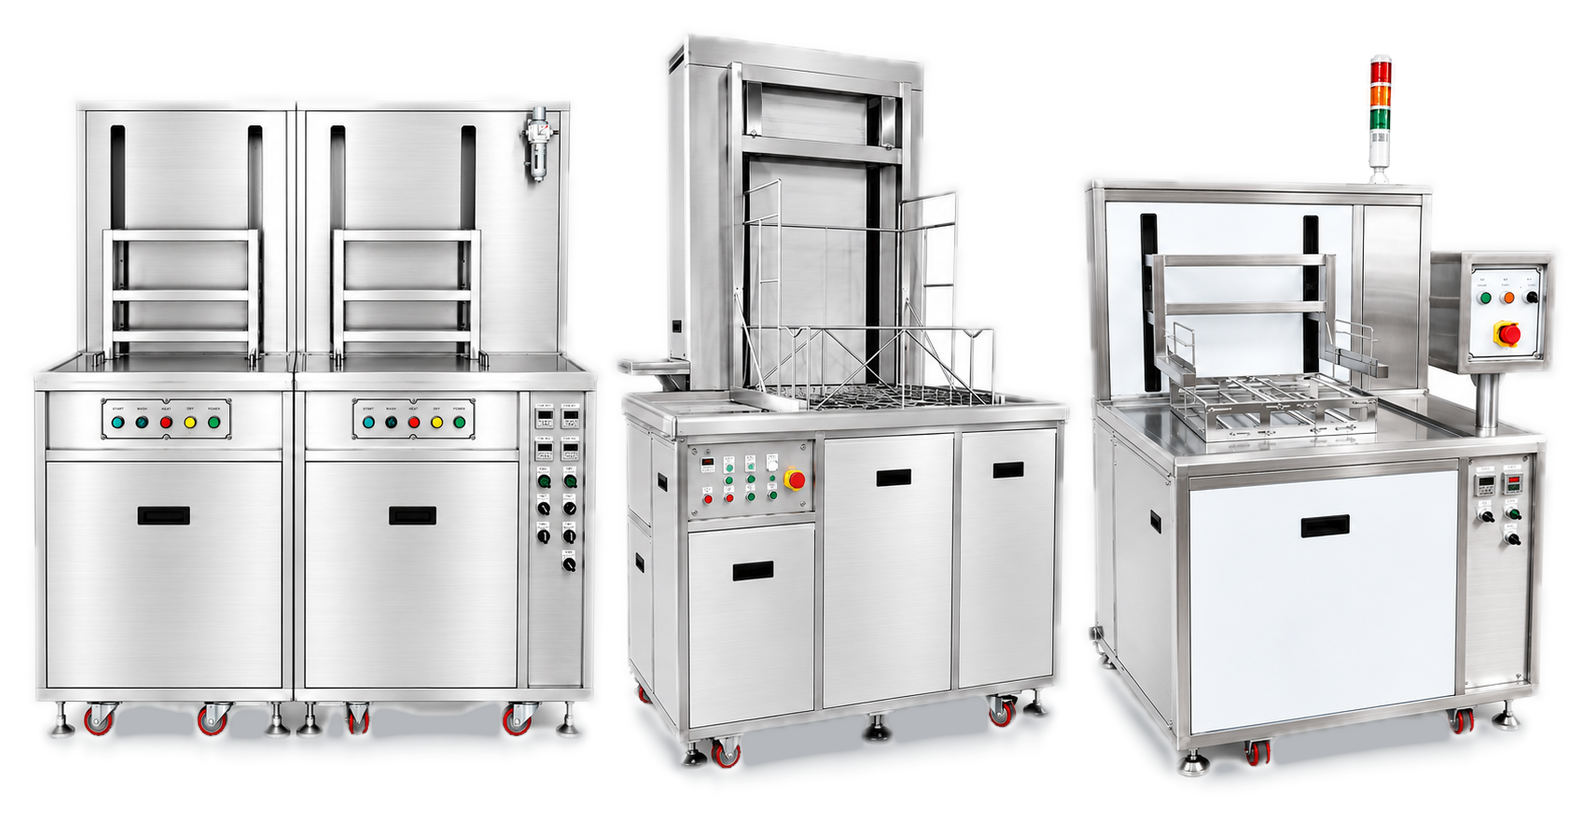
めっきラインにとって洗浄工程は仕上げ工程ではなく、めっき工程の最初の一歩であり、仕様もそのように書かれます。LEO Ultrasonic の工業用槽は当初からその用途向けに作られており、二槽式シリーズと自動昇降シリーズは、めっき前のプレート部品の洗浄を適用範囲に挙げています。自社の洗浄剤シリーズには、この汚れに必要な水系脱脂剤と、素地の鋼ではその後に続けなければならない防錆剤の両方が含まれます。
洗浄工程
工程フロー
- ステップ
潤滑剤を軟化させる高温予備浸漬
深絞り用の潤滑剤は室温ではワックス状または固体で、温まるまで動きません。超音波工程の前に高温のアルカリ浸漬を置くと皮膜が流動化し、キャビテーションが実際にせん断できる状態になります。本槽への大量の汚れ負荷も、ここで落とせます。
- ステップ
高温アルカリ脱脂剤での超音波洗浄
55–70 °C の水系脱脂剤が石けん分と油脂分をけん化し、鉱物油を乳化する一方、キャビテーションが絞り R 部、ヘミング部、ねじ谷部から皮膜を引き上げ、その中に抱えられていた金属粉を解放します。
- ステップ
持ち出しを断つカスケードすすぎ
めっきラインに持ち込まれたアルカリは、それ自体が浴の汚染源です。向流式のカスケードすすぎは、2 段で脱脂剤の濃度を数桁下げます。同じ効果を単段のすすぎで得るよりも、はるかに少ない水で済みます。
- ステップ
行き先で分ける酸活性化と防錆処理
そのままめっきへ向かう部品には酸活性化の浸漬を行い、化学的に活性な表面でめっき浴に入れます。在庫へ回る部品や後工程が控える部品には、代わりに防錆剤を施します。清浄な水系すすぎの後の素地の絞り鋼は、数分で初期発錆するからです。
- ステップ
梱包・めっき前の熱風乾燥
深絞りシェルや重ねたプレス品は、カップの中や面の間に水を保持します。形状が水切れするようにバスケットへ入れたうえで加熱循環空気を当てることが、梱包した箱の中での水シミや合紙腐食を止めます。

よくあるご質問
薬剤と温度が違うからです。切削油はたいてい薄い油かエマルションで、温めた脱脂剤で処理できます。成形用の潤滑剤は高粘度で、石けん、塩素化パラフィン、硫化油脂を多量に含み、室温で固体のものもあります。より高温の浴、よりアルカリ性の強い薬剤、より長い接触時間が必要です。これを切削油向けの条件で流すと絞り R 部に残渣が残り、そこがまさに、めっきで不良になる場所です。
多くの場合そうであり、発生場所が手がかりになります。どの部品でも同じ部位、たとえば絞り R 部、ヘミング部、曲げの片面に繰り返し出る抜けは、めっき浴ではなく、洗浄が届かなかった成形潤滑剤を示しています。場所が定まらない抜けは、すすぎ水か取り扱いを示します。洗浄側の対策は、その部位に温度、薬剤、キャビテーションを届かせることと、アルカリの持ち出しがめっき浴自体を乱さないようカスケードすすぎを入れることです。
洗浄できますが、脱脂作業としてではありません。成形用の潤滑剤はいったん焼き付くともはや油ではなく、重合して一部が炭化したワニス状皮膜であり、アルカリ脱脂剤ではほとんど歯が立ちません。カーボン堆積や酸化被膜と同じ扱いが必要で、炭化した皮膜を攻める薬剤と、より長く周波数の低い超音波サイクルを組みます。費用が安く済むのは、加熱の後ではなく前に洗うことです。
見積もり依頼
洗浄したいワークをお聞かせください
ワーク・汚れの種類・タクトタイムをお知らせください。当社の技術者が槽サイズ、周波数、工程構成を設計し、貴社ラインに合わせた仕様書でご回答します。