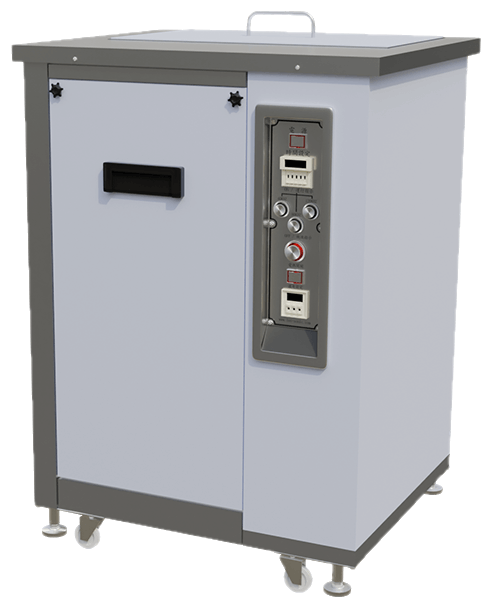
研磨剤・研磨スラリー
バフ研磨、ラッピング、ホーニング、CMP が残す、砥粒と結合剤からなる残渣です。酸化セリウム、アルミナ、コロイダルシリカ、ダイヤモンドペーストが、ワックス、石けん、グリースの担体に混ざっています。
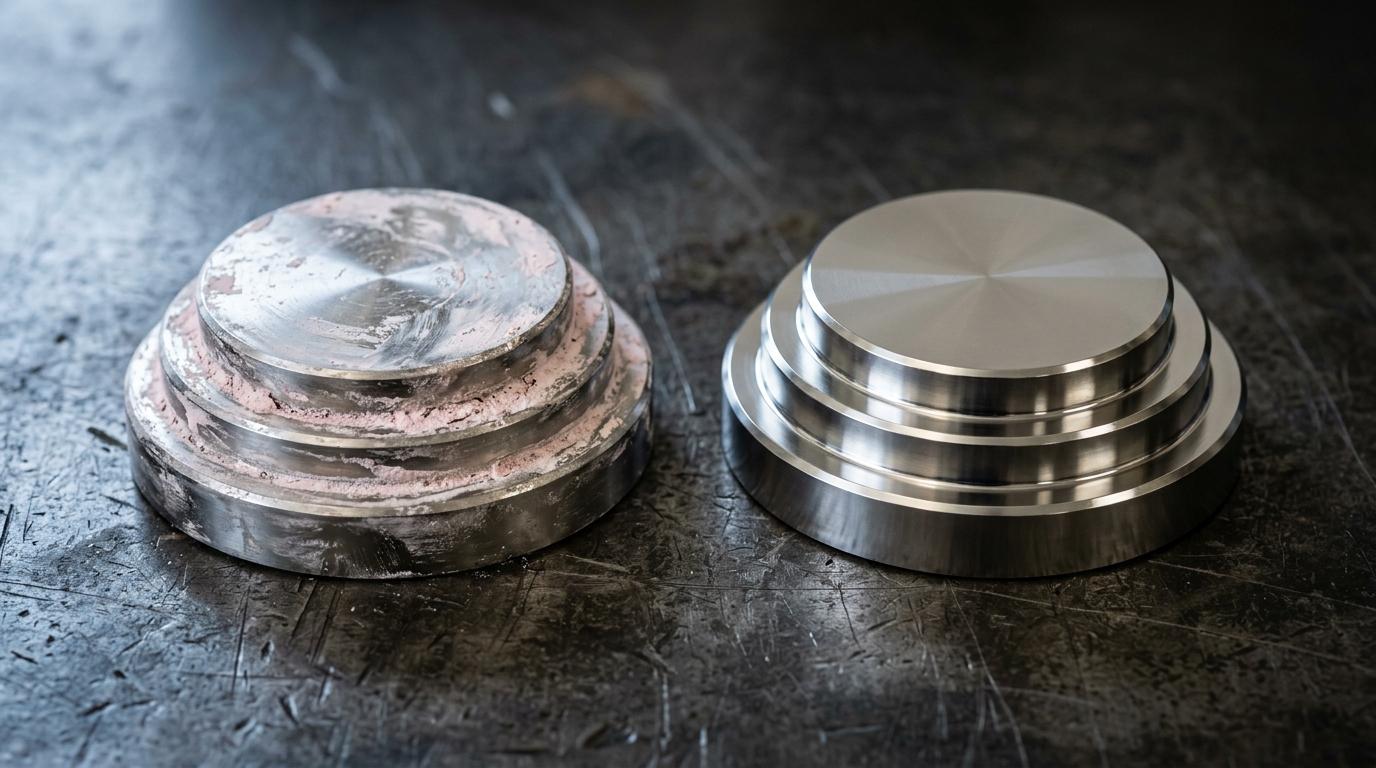
研磨剤の残渣とは、ラッピング、バフ研磨、CMP が残す、担体に砥粒が混ざったものです。酸化セリウム、アルミナ、コロイダルシリカ、ダイヤモンドペーストが、ワックスやグリースの担体に入っています。付着するように設計されており、乾けば膜になります。加温した洗浄剤と 40〜80 kHz のキャビテーションで、表面に触れずに除去できます。
- 推奨周波数
- 40 / 80 kHz
研磨剤は、一つのふりをした二つの汚れです。砥粒——酸化セリウム、アルミナ、コロイダルシリカ、ダイヤモンド——はサブミクロンから数ミクロンの硬い粒子で、これはまさに、研磨された表面が手放してくれない粒径です。担体はワックス、石けん、獣脂、グリースで、砥粒をワークに押し当て、ホイールから飛び散らないという理由で用いられます。砥粒を残したまま担体だけを取り除けば傷の発生源が残り、担体を残したまま砥粒だけを取り除けば膜が残ります。
手ごわいのには二つの理由があります。一つは、付着するように設計されていることです。ガラス上の酸化セリウムのスラリーは本物の化学的な結合をつくり、それは酸化セリウムが研磨を成立させている仕組みの一部でもあります。もう一つは、乾くことです。研磨工程から濡れたまま出てきたワークが運んでいるのは分散液ですが、同じワークが 1 時間後に運んでいるのは、表面の細孔、合わせ目、刻印の凹みのすべてに収縮して入り込んだ硬い結合膜です。研磨した仕事を濡れたまま予備すすぎに入れるのはそのためであり、洗浄機の前でバスケットを待たせる工場が、なくてもよい洗浄の問題を自らつくり出しているのもそのためです。
その結果は、ほぼ必ず外観と機能の両方に同時に及びます。刻印の凹み、面取り、ローレットに残った研磨剤は完成品の上から見え、後工程でどれだけ磨いても取れません。光学面に残った砥粒は光を散乱させます。めっきや塗装をする部品では、残渣がはじき、ピンホール、密着不良を招きます。ラッピングした軸受面やシール面では、組み立てが回り始めた瞬間に第三体摩耗になります。半導体ウェーハの上では、それはただの欠陥です。装身具や金物のバフ研磨剤は、仕上がってはいるが売り物にならない部品の典型例です。
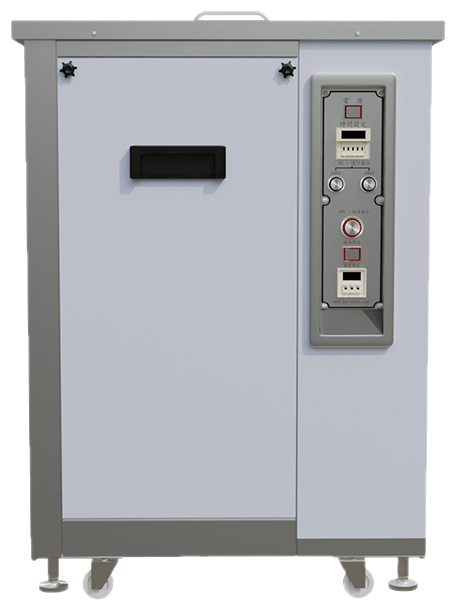
これは超音波洗浄が本当に得意とする用途の一つであり、理由は一つです。研磨された表面は拭けないからです。接触はすべて傷の危険であり、仕上げ面の傷は、研磨の工程全体がそもそも避けるために存在していた欠陥です。超音波洗浄は機械的な仕事をすべて液を介して伝えるため、表面には何も触れません。加温したアルカリ性または中性の洗浄剤がワックスの担体を軟らかくして乳化させ、キャビテーションが解放された砥粒を表面から槽液へ持ち上げます。そこでろ過が取り出さなければ、次のバスケットはその砥粒とともに磨かれることになります。
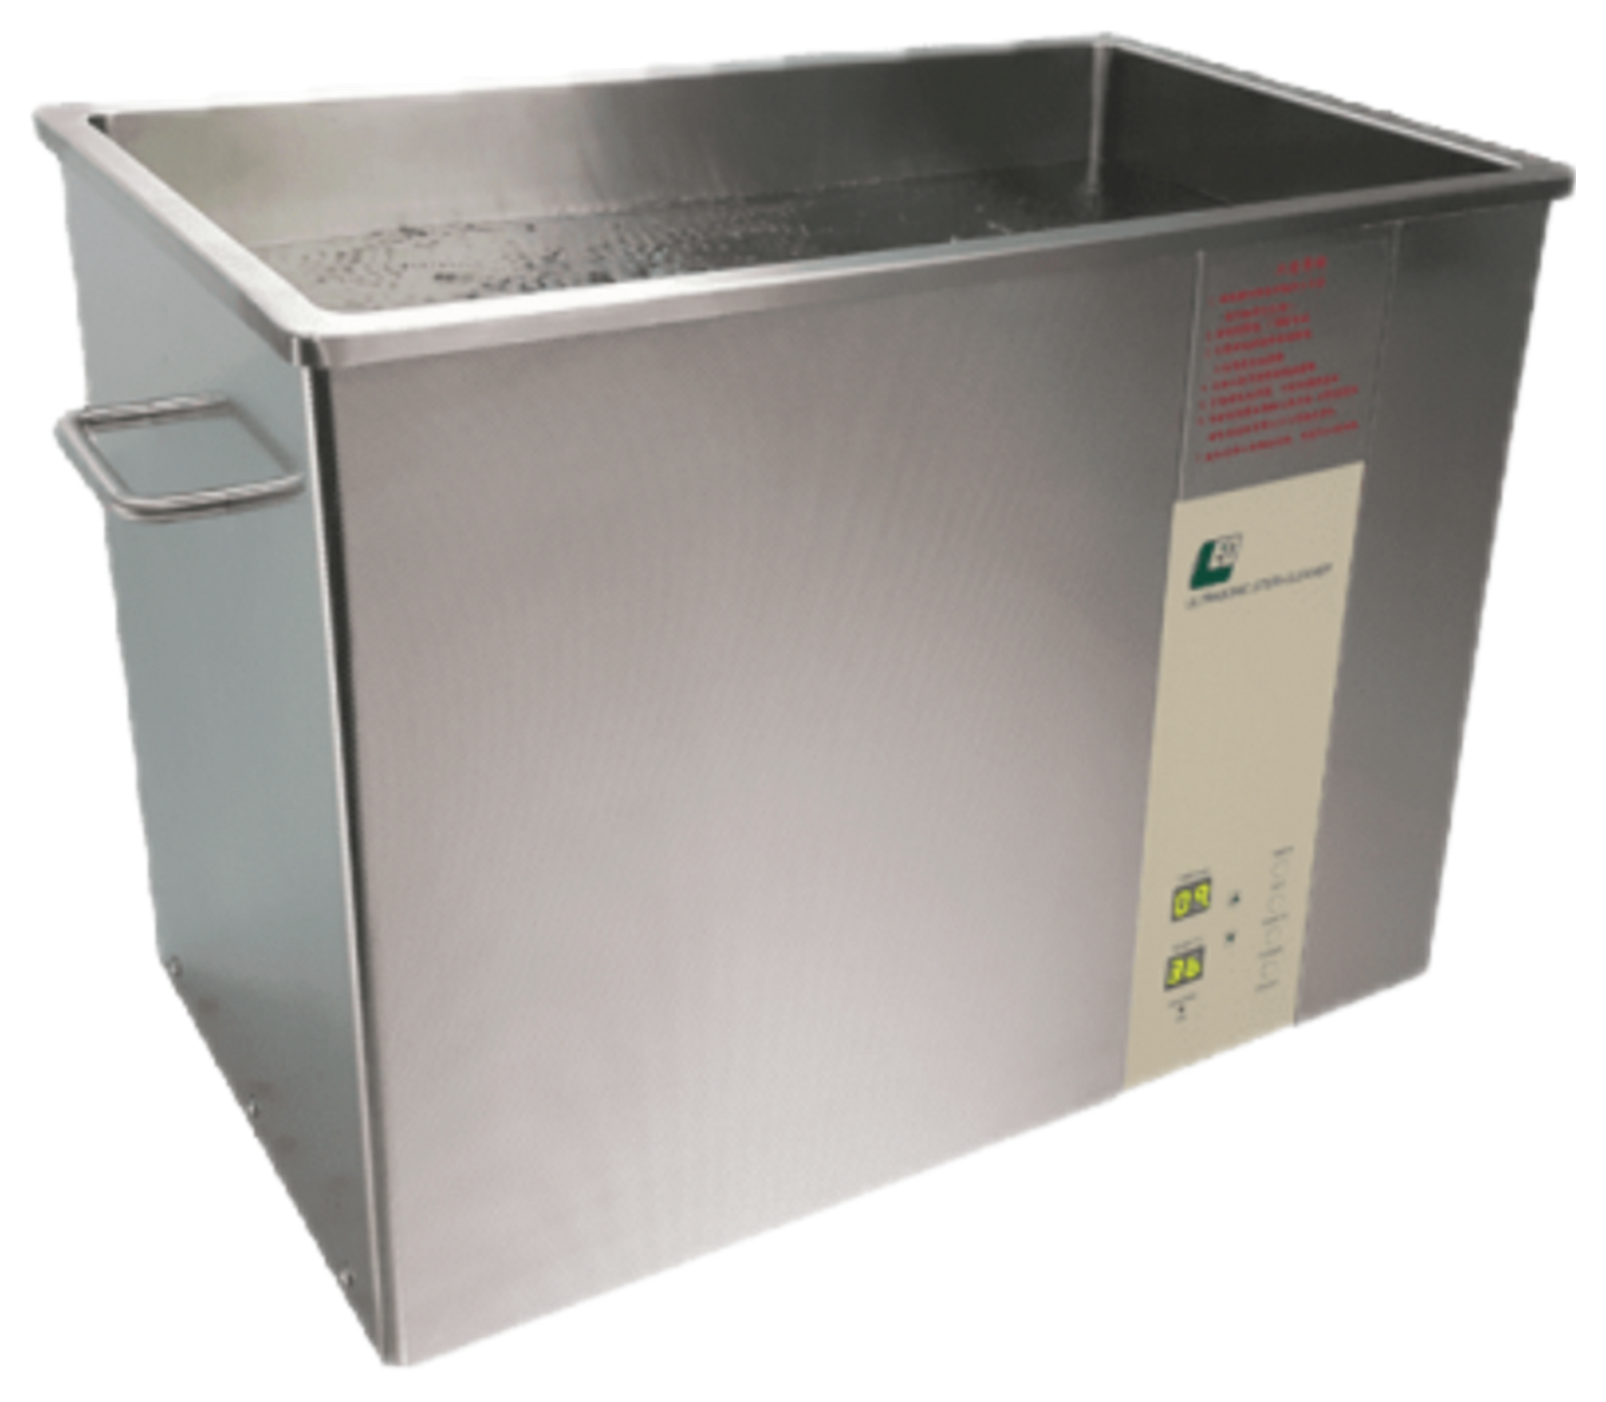
周波数は、何を守るかで決まります。光学ガラス、硬質めっきの鋼、バフ研磨した金物は 40 kHz で、結合したワックス膜には余分なエネルギーがありがたいところです。仕上げの光学面、ハードコートや反射防止膜を持つ樹脂レンズ、研磨した医療用インプラント、歯科補綴物は 80 kHz に上げます。半導体のラッピング、ダイシング、CMP の残渣は 120 kHz で、ここではキャビテーションがデバイス表面に対して十分に穏やかであり、取り除く粒子もどのみちサブミクロンです。LEO Ultrasonic は、まさにこの幅の仕事のために 40、80、120 kHz をカバーする三周波槽を製作しています。
洗浄工程
工程フロー
- ステップ
スラリーが乾く前に予備すすぎを行う
ワークは研磨工程から出たら、研磨剤が乾く前に予備すすぎへ移します。濡れたスラリーは分散液で、すすげば流れます。乾いたスラリーは、あらゆる凹みに収縮して入り込んだ結合膜です。この段取り一つで、以降の工程すべての難しさが変わります。
- ステップ
加温した洗浄剤での超音波洗浄
加温したアルカリ性または中性の洗浄剤がワックス、石けん、グリースの担体を乳化させ、キャビテーションが担体に抱えられていた砥粒を解放します。結合剤を壊すのが化学作用、機械的な仕事を担うのがキャビテーションで、結合した研磨剤に対してはどちらか一方だけでは効きません。
- ステップ
ろ過を効かせながらの超音波すすぎ
解放された砥粒はこの時点で槽液の中を漂っており、漂う砥粒は次のワークに付き直します。すすぎの工程は、サブミクロンの砥粒に見合ったフィルターを通しながら走らせる必要があります。そうしないと、槽は取り除くはずだった研磨スラリーそのものへ少しずつ変わっていきます。
- ステップ
純水カスケードによる最終すすぎ
光学面、めっき面、医療用の表面では、最後に触れた水が仕上がりを決めます。純水のカスケードすすぎは溶けた固形分を残さず、これが水シミや乾燥ムラを防ぎます。研磨面の上では、そうした跡は欠陥と見分けがつきません。
- ステップ
ゆっくり引き上げる、または熱風で乾燥させる
研磨面は決して拭いて乾かしません。表面張力が水を面のまま引き剥がす程度にゆっくりバスケットを引き上げるか、加熱した循環空気で乾燥させるかのいずれかです。どちらも表面に触れません。この方法で洗う理由は、まさにそこにあります。

よくあるご質問
キャビテーション自体は傷を付けません。固体は何もワークに触れないからです。現実の危険は二つあり、どちらも物理ではなく工程設計の問題です。一つは、ろ過していない槽液の中を漂う砥粒が次のワークへ押し当てられることで、この用途でろ過が任意の装備ではないのはそのためです。もう一つは、ワーク同士やバスケットにぶつかる積み方をすると、ワークが自分で打痕をつくることです。研磨品では一つずつ分けて保持する治具が標準です。さらに、軟らかい金属に長時間高い出力をかければ表面が侵食されることもあり、周波数と出力を守るべき表面に合わせて設定するのはそのためです。
状態が変わるからです。濡れているときは液体の担体に分散した砥粒であり、すすげば分散液ごと流れていきます。乾く過程で担体が収縮して固まり、砥粒が互いに詰まり、あとに残るのは表面の肌と凹みのすべてにかみ合った結合膜です。ガラス上の酸化セリウムは、さらに化学的な結合もつくります。実務的な答えは、洗浄機の側で洗浄剤を強くすることではなく、研磨工程の側に予備すすぎを置くことです。
決まるのは下地が何かであって、研磨剤の種類ではありません。40 kHz はバフ研磨やラッピングの研磨剤をより速く落とし、ガラス、めっき鋼、金物には正しい設定です。80 kHz は、仕上げの光学面、コーティングした樹脂レンズ、研磨したインプラントの通常の設定で、これらは皮膜が汚れよりも薄い相手です。120 kHz は半導体のラッピング、ダイシング、CMP の残渣が対象で、粒子はサブミクロン、表面そのものがデバイスです。LEO Ultrasonic が三周波槽を製作しているのは、これらを複数手がける工場が 3 台の機械を持たずに済むようにするためです。
見積もり依頼
洗浄したいワークをお聞かせください
ワーク・汚れの種類・タクトタイムをお知らせください。当社の技術者が槽サイズ、周波数、工程構成を設計し、貴社ラインに合わせた仕様書でご回答します。