酸化被膜・錆・スケール
ミルスケール、焼け色、初期発錆、腐食生成物、そして鉱物や塩類のスケール——金属自身と工程水が、ワークの上につくり出す層です。
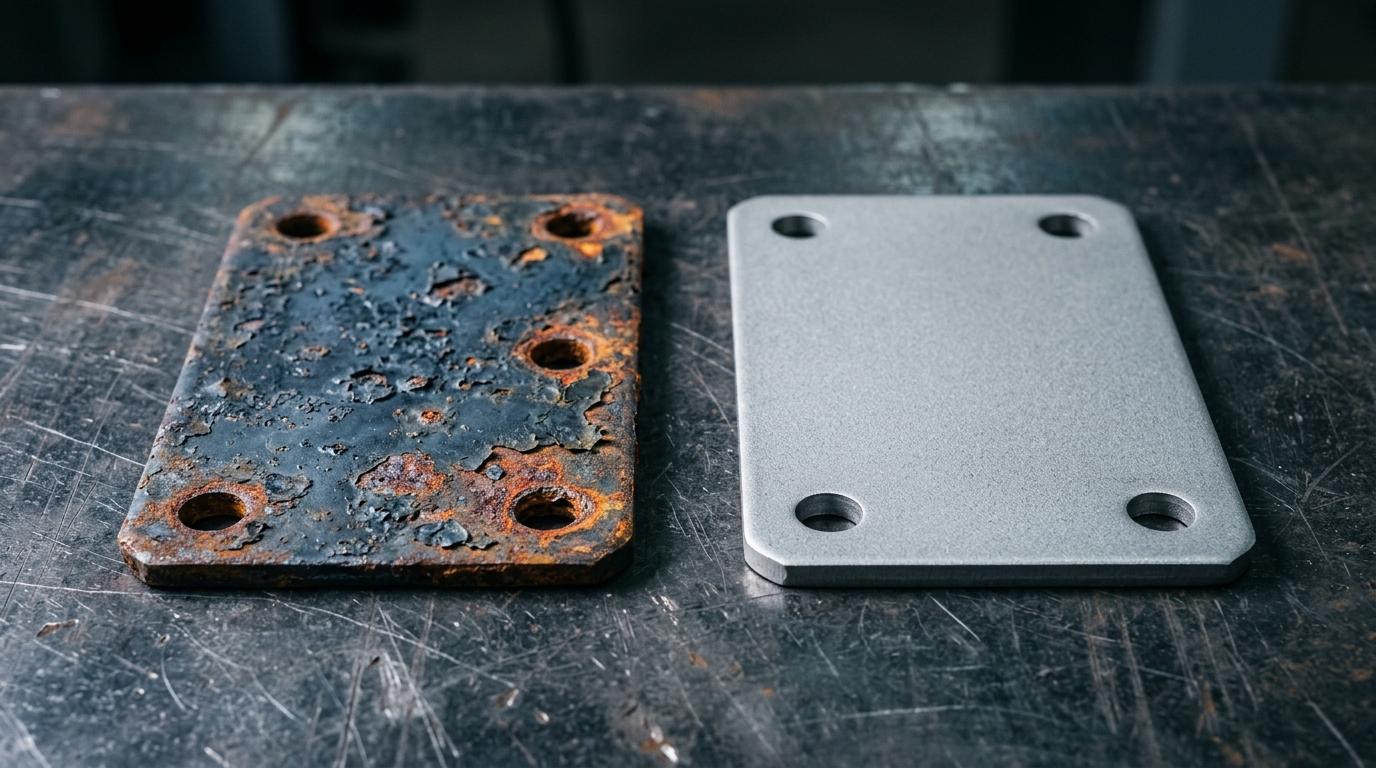
酸化被膜とは、金属自身の表面が空気と水に反応したものです。ミルスケール、焼け色、初期発錆、硬水由来のスケールがこれにあたります。ワークの上に載っているのではなく化学的に結合しているため、除去は化学的に行います。28〜40 kHz の超音波洗浄は、未反応の酸を表面に供給し続け、緩んだ膜を取り除きます。
- 推奨周波数
- 28 / 40 kHz
本サイトの他の用途で扱う汚れは、いずれもどこかから運ばれてきたものです。酸化被膜は違います。ワークそのものが変化したものです。鉄と鋼は水と酸素があれば含水酸化鉄をつくり、熱間圧延や熱処理は緻密なミルスケール、あるいはマグネタイトとウスタイトからなる焼け色をつくります。ステンレスはクロムに富む不動態皮膜をつくり——これは望ましいものです——溶接部の脇には焼け色をつくります。こちらは望ましくありません。アルミニウムは大気に触れて数秒で自らの酸化物をつくり、銅と黄銅は、はんだの濡れを妨げる酸化物をつくります。鉱物や塩類のスケールはその裏返しで、金属から成長したのではなく工程水から析出したものですが、洗浄工程での振る舞いは同じであるため、ここでまとめて扱います。
除去しにくいのは、攻撃すべき界面が存在しないからです。油は金属の上に載っているので剥がせますが、酸化被膜は金属と連続しているため、可溶なものへ変える以外に取り除く方法がありません。したがってこれは、本サイトの用途のなかで唯一、除去を担うのが洗浄剤であり、超音波はそれを成立させる側に回る用途です。しかも酸化被膜はひとりでに再生します。スケールを落としたばかりの鋼の表面は工場内で最も反応しやすい表面であり、濡れたまま大気中に置けば数分で発錆します。酸化被膜の仕事がすすぎで終わっていないと言えるのは、このためです。
残したときの代償は、次に何が来るかによります。塗装やめっきの下のミルスケールは剥離し、皮膜ごと持っていきます。ステンレスの溶接部脇の焼け色はクロムが欠乏した金属であり、実使用で孔食が始まる場所です。食品、医薬、船舶関連の製缶で不合格の指摘事項になるのはそのためです。銅、黄銅、リードフレーム上の酸化物ははんだの濡れを妨げるため、まずフラックスの問題になり、次に接合信頼性の問題になります。熱交換器や染色槽のスケールは、断熱層であると同時に流路の絞りでもあります。金型キャビティやゲージ面の錆は、そのまま寸法の変化です。
超音波洗浄は、静置した薬液槽にはできない三つのことを担います。第一に、新しい未反応の洗浄剤を表面に当て続けます。スケール除去の反応は自らの生成物の中で停滞しますが、キャビテーションによる音響流が消耗した境界層を絶えず置き換えます。これが 30 分のサイクルと 3 時間のサイクルを分けることも珍しくありません。第二に、緩んだ膜を機械的に取り除くため、途中まで変化したスケールは持ち上げられ、あとからスマット除去が必要なスマットとして残りません。第三に、形状の内部で働きます。管束、熱交換器のコア、めねじ、止まり穴のように、奥の洗浄剤が入口と同じ強さであることを他の手段では保証できない場所です。この用途のワークはたいてい丈夫な鋼や鋳鉄であるため、通常の設定は 28 kHz、肉薄品や非鉄には 40 kHz を用います。
金型については、LEO Ultrasonic は代わりに電解の経路を用意しています。金型電解超音波洗浄機は特殊な電解液に電流を流し、堆積物を分解して表面から剥離させ、キャビテーションが微細な穴の外へ運び出します。LEO Ultrasonic は同機を、金型本体を腐食させずに錆とカーボンを除去するものとして規定しています。どちらの経路をとるにせよ、ワークを乾燥させて防護するまで工程は終わりません。LEO Ultrasonic の洗浄剤の品揃えには、まさにその工程のために金属防錆剤のシリーズが含まれています。酸化被膜を落としたばかりの素地金属は、これから酸化しようとしている素地金属だからです。
洗浄工程
工程フロー
- ステップ
まず脱脂する——油があれば反応しない
スケール除去の洗浄剤は、酸化被膜に届いて初めてそれを変化させられますが、油膜がそれを妨げます。切削油や防錆油が付いたまま入ってきたワークは、先に脱脂します。この工程を飛ばすとスケールの落ち方がまだらになり、洗浄剤が弱いように見えますが、実際には表面が覆われているだけです。
- ステップ
変化させる洗浄剤中での超音波スケール除去
酸化被膜を変化させるのは洗浄剤、未反応の液を表面に保ち、緩んだ膜を持ち上げるのがキャビテーションです。音響流が消耗した境界層を絶えず置き換えることで、内孔や管の中で反応が自らの生成物に停滞するのを防ぎます。
- ステップ
形状の奥まで届く中和すすぎ
止まり穴、ねじ、管束に閉じ込められたスケール除去の洗浄剤は、ワークが槽を出た後も反応を続け、いま洗い上げたばかりの表面を裏側から侵します。すすぎは中和する必要があり、しかも洗浄時と同じ深さまでワークの内部に届かなければなりません。
- ステップ
直ちに不動態化または防錆処理を行う
酸化被膜を落とした表面は、工場内で最も反応しやすい表面です。ステンレス品は不動態化処理を行い、クロム酸化皮膜を偶然任せではなく意図して再生させます。炭素鋼と鋳鉄には、待つ時間と次の工程に見合った防錆剤を塗ります。
- ステップ
熱風で乾燥させ、乾いた状態で梱包する
ねじの谷、止まり穴、管の中に残った水が次の錆の起点であり、しかも防錆剤の上ではなく下から錆びます。加熱した循環空気でワークを断面の奥まで乾かしてから、梱包または組み付けを行います。

よくあるご質問
三つあります。一つ目は、表面で反応し終えた境界層を絶えず置き換えることで、反応が自らの生成物の中で停滞せず、本来の速度で進むようにすることです。二つ目は、途中まで変化した膜を機械的に持ち上げることで、もう一工程が必要なスマット層を残さずに終えられることです。三つ目は、内孔、管束、ねじの谷の中の洗浄剤を、入口の洗浄剤と同じように振る舞わせることで、これは静置した槽には約束できません。複雑な形状では、この差がワーク全体が清浄なのか、見えるところだけが清浄なのかを分けます。
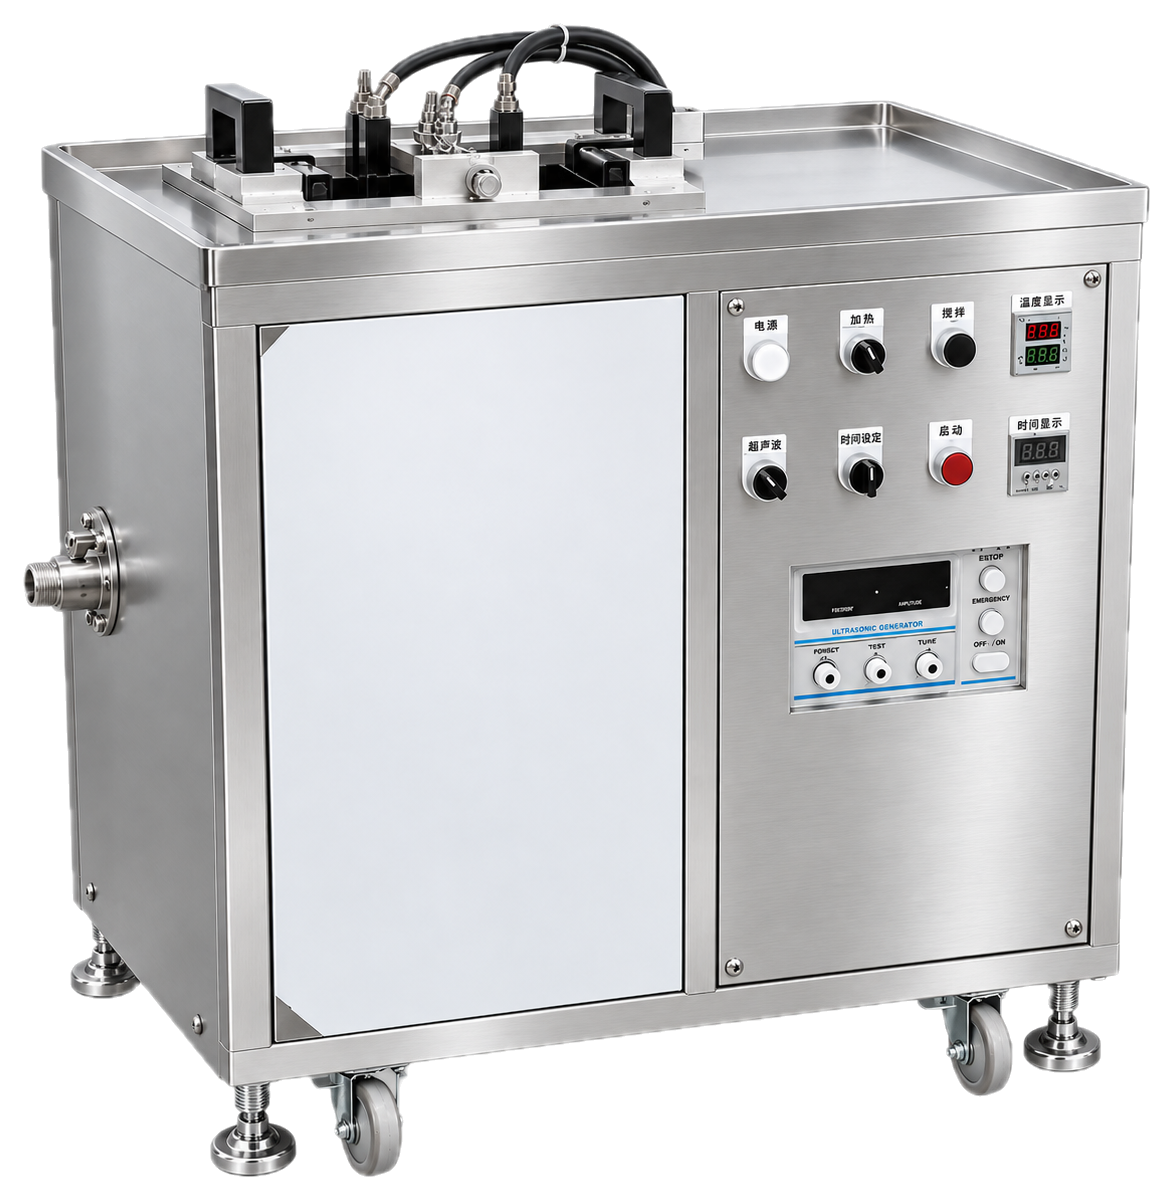
同じ槽ではできません。アルカリ脱脂と酸性のスケール除去は互いに中和し合い、一つの槽で走らせれば、どちらも成立しない槽ができあがります。標準的な構成は、一台の機械の中に独立した槽を並べ、それぞれに加熱と洗浄剤を持たせ、その間にすすぎを挟む形です。二槽式や多槽式の構成はそのためにあります。槽の材質も洗浄剤に合わせる必要があるため、機械は工程に合わせて仕様を決めるものであり、後から工程に合わせて手直しするものではありません。
焼け色は単なる変色ではありません。その下の金属はクロムが欠乏しており、実使用で孔食が始まるのはそこです。焼け色を除去したら、続けて不動態化処理を行い、保護皮膜となるクロム酸化物を意図して再生させる必要があります。超音波の攪拌が役に立つのは、焼け色が溶接線に沿って分布し、その溶接線が内角、内部の継ぎ目、管と管板の接合部にあることが多いためです。そうした場所こそ、手作業では洗浄剤を均一に接触させられません。
見積もり依頼
洗浄したいワークをお聞かせください
ワーク・汚れの種類・タクトタイムをお知らせください。当社の技術者が槽サイズ、周波数、工程構成を設計し、貴社ラインに合わせた仕様書でご回答します。