離型剤
成型品が離型するように塗布するシリコーン、ワックス、PTFE、石けん、油脂の膜と、それが金型に堆積し、成型品へ転写して残るものです。
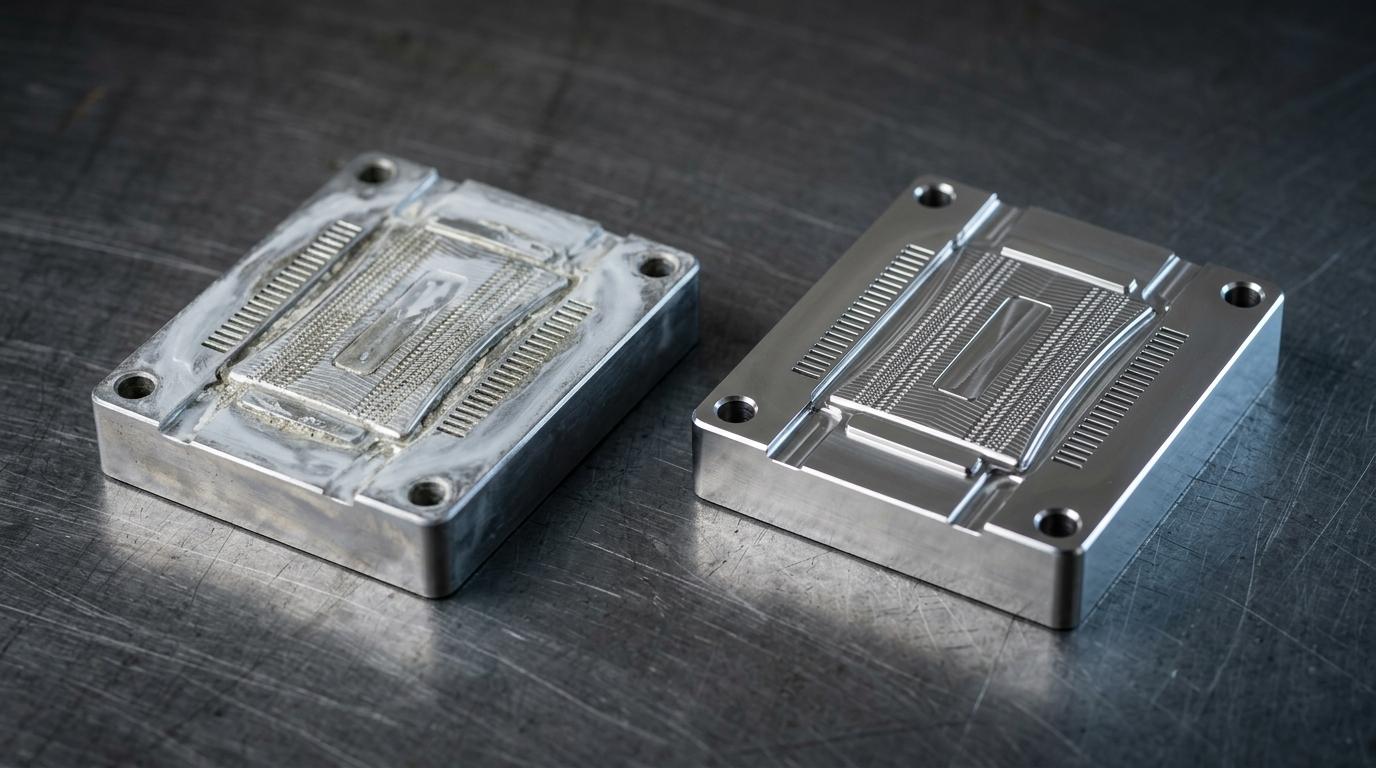
離型剤とは、成型品が取り出せるように金型内へ吹き付けるシリコーン、ワックス、PTFE、石けんの膜です。金型と成型品の双方へ移り、シボやガス抜き溝に堆積し、それを洗おうとする水をはじきます。28〜40 kHz の超音波洗浄と、離型剤に合わせた洗浄剤の組み合わせで剥離させます。
- 推奨周波数
- 28 / 40 kHz
離型剤は、意図してつけられる汚れです。その役目はひとえに、金型と成型品の間で弱い境界層になることにあります。型が開いたときに、成型品ではなく離型剤の側で破断が起きるようにするためです。シリコーンオイルとエマルション、PTFE 分散液、ワックス、金属石けん、そして製菓・製パン用の型では単なる油脂——どれも同じ原理で同じ仕事をします。何も付着しないから採用されているのです。
まさにそれが、洗いにくい理由です。何も付着しないように設計された表面は、洗浄が前提とする濡れも拒みます。シリコーンの付いたキャビティでは水が玉になって転がり落ち、広がらないため、スプレー洗浄はそもそも接触できません。離型剤は吹き付けた場所に留まりもしません。ショットごとに一部が成型品へ移り、一部が型に残り、残った分は繰り返し加熱されます。はじめは流動性のある膜だったものが、硬く変色した架橋堆積物へ劣化し、シボを埋め、ガス抜き溝をふさぎ、型が保つために削り出したエッジを丸めていきます。
不具合は界面の両側に現れます。金型側では、ガス抜き溝の閉塞がショートショット、ガス焼け、寸法のずれを招きます。シボが埋まると表面はのっぺりと灰色がかった仕上がりになり、堆積物が残ったままでは、どのような研磨の手順を組んでも戻りません。さらに劣化した離型剤は離型しなくなるため、作業者がより多く吹き付け、堆積はいっそう速く進みます。成型品側では、転写した離型剤が塗装のクレーター、印刷やホットスタンプ箔の浮き、接着や二次成型の接合不良、めっきの抜けの原因になります。シリコーンが最も厄介なのは、同じ工場内の他の仕事にまで移って汚染すること、そして塗装を台無しにするのに要る量が、目に見える量よりはるかに少ないことです。注型した光学レンズでは表面のかすみとして現れ、食品用の型では、劣化した油脂と離型剤は工程上の問題であると同時に衛生上の指摘事項になります。
超音波洗浄は、この問題を濡れの問題から機械的な問題へ置き換えます。キャビテーションは、スプレーのように表面が濡れることを必要としません。界面での気泡の潰れが膜を局所的に破り、膜が破れさえすれば洗浄剤がその下に入り込んで持ち上げられます。洗浄剤は離型剤に合わせる必要があります。ワックスや油脂は加温したアルカリ脱脂剤に反応し、硬化したシリコーンや PTFE の堆積には、それ向けの溶剤または特殊洗浄剤が要ります。既製の脱脂剤と実際の汚れがかみ合っていない、まさにこうした案件のために、LEO Ultrasonic は個別の工程要件に対して洗浄剤を自社で開発しています。
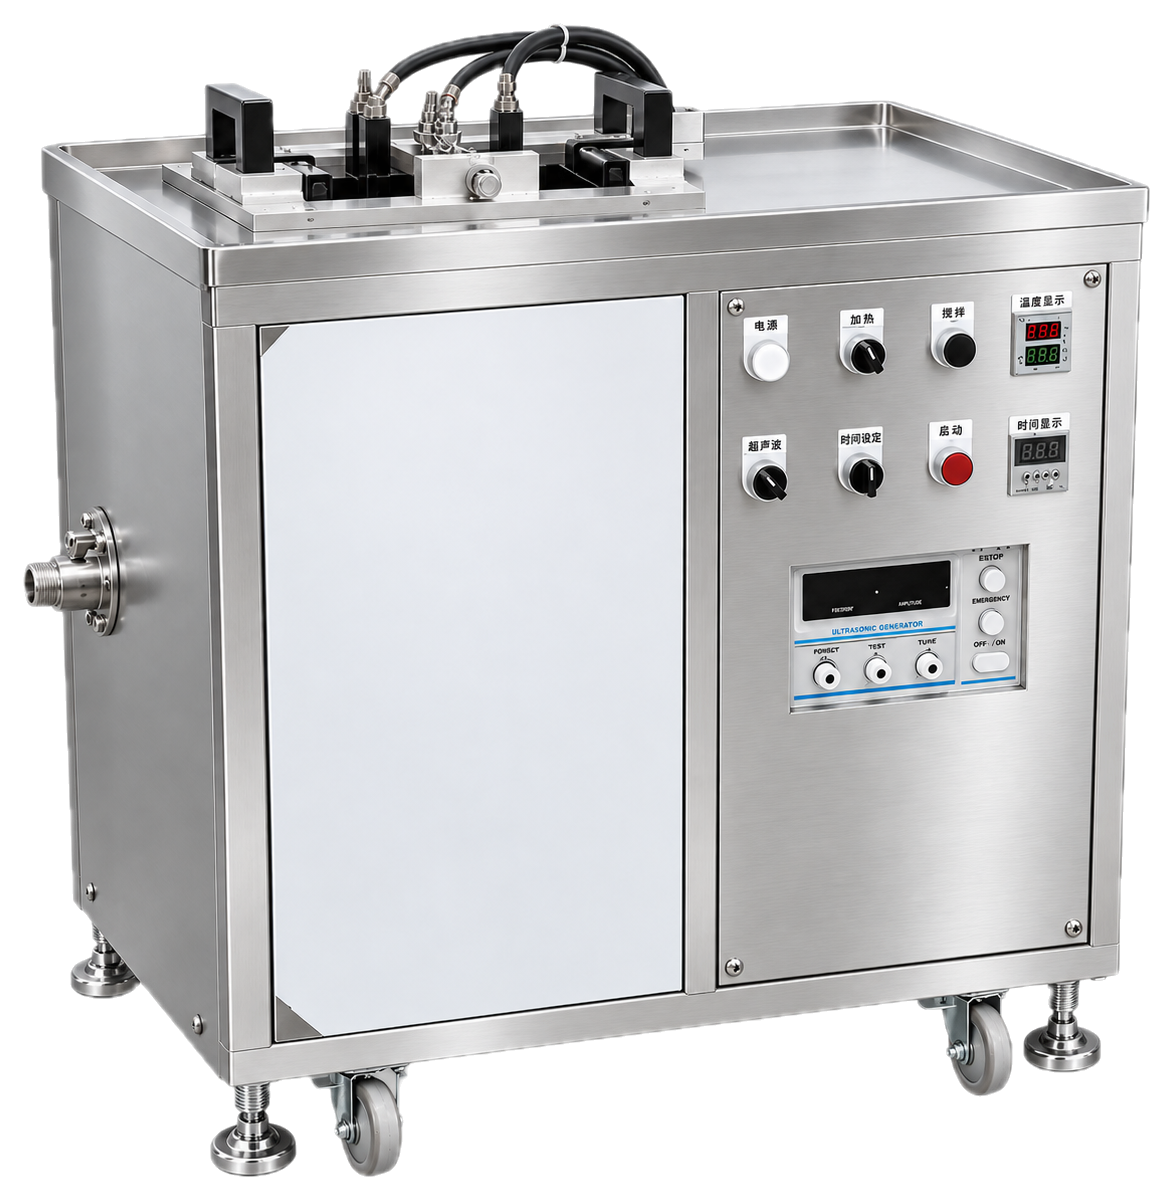
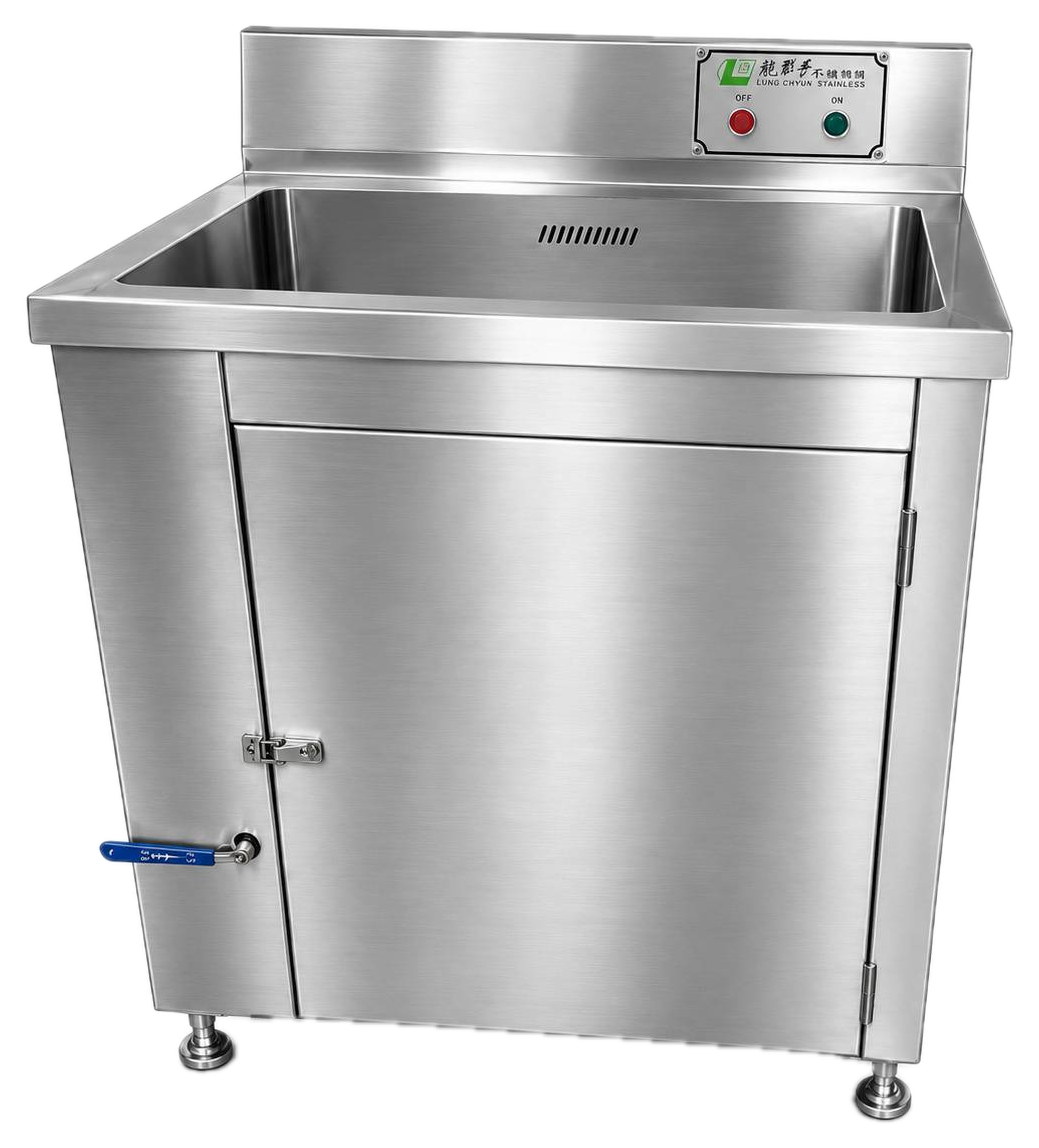
射出、ブロー、プレスの金型向けに、LEO Ultrasonic は金型電解超音波洗浄機を製作しています。公表されている除去対象には、ガス残渣、炭化物、硫化物、樹脂残渣、トナー残渣と並んで離型剤が挙げられており、稼働中のキャビティにたまる混合堆積物がひととおり含まれます。同機は金型本体を腐食させないものとして規定されており、この条件こそが他の手段の大半を除外します。鏡面やシボのキャビティにワイヤーホイールやブラストをかけてしまえば、その表面——すなわち製品表面——は永久に変わってしまうからです。離型膜がシリコーンではなく油脂である製菓・製パン用の型は洗浄剤こそ異なりますが、形状の問題は同じで、LEO Ultrasonic はその用途に二槽式および超音波食器洗浄設備を製作してきました。
洗浄工程
工程フロー
- ステップ
金型を冷まし、大きな残留物を落とす
金型は冷めた状態で、外れかけたバリ、パージ材、スプルーくずをあらかじめ落としてから槽に入れます。槽内の大きな材料くずは洗浄剤の寿命を縮め、キャビティをキャビテーションから遮ります。高温の型を冷たい液に入れること自体も熱衝撃の危険です。
- ステップ
離型剤に合わせた洗浄剤での超音波洗浄
ワックス、石けん、油脂は加温したアルカリ脱脂剤へ、硬化したシリコーンや PTFE の堆積にはそれ向けの溶剤または特殊洗浄剤を用います。キャビテーションが非粘着の膜を局所的に破り、洗浄剤が膜の下へ回り込めるようにします。シリコーンの付いた表面で、スプレー洗浄がどうしても届かないのがこの部分です。
- ステップ
焼入れした金型には電解工程を加える
射出、ブロー、プレスの金型では、堆積物は離型剤、ガス残渣、炭化物、樹脂の混合物であり、シボやガス抜き溝の中に入り込んでいます。電解の工程がこれを分解して剥がし、キャビテーションが外へ運び出します。キャビティ表面を変えうる介在物は一切使いません。
- ステップ
すすぎ、そしてガス抜き溝の確認
ガス抜き溝は最初に機能を失い、最後に点検される部位です。すすぎは、緩んだ堆積物を溝の奥へ押し込むのではなく、外へ出さなければなりません。金型は、最初のショートショットが出てからではなく、成形機に載せる前にガス抜きの通りを確かめます。
- ステップ
乾燥させ、防錆油を塗ってから保管する
洗い上げたキャビティには、離型膜も防錆膜も残っていません。濡れたまま保管した金型は、よりによって最も重要な場所で腐食します。熱風で乾燥させ、次に成形する材料に見合った防錆剤を塗るところまでが作業の最後の工程であり、任意の追加作業ではありません。

産業
対応業界
よくあるご質問
離型剤が濡れないことを理由に使われているのに対し、スプレー洗浄は濡れに全面的に頼っているからです。シリコーンの付いた表面では水が玉になって流れ落ちるため、洗浄剤は攻撃すべき膜に接触している時間をまったく持てません。キャビテーションは、表面が液を広げてくれることを必要としません。界面での気泡の潰れが膜を破り、洗浄剤に膜の下へ入る道をつくります。これが機構の違いであり、スプレー洗浄機では効かない同じ洗浄剤が超音波槽では効く理由です。
堆積物が成型品を変えてしまう前であって、変えてしまった後ではありません。手がかりになるのは外観ではなく工程のずれです。ショートショット率の上昇、充填末期に現れるガス焼け、シボのつやが落ちること、離型が重くなって作業者の吹き付け量が増えること。いずれもガス抜き溝やキャビティが埋まりつつあるという合図です。材料と金型に応じたショット数で洗浄を組むほうが、不良が出てから洗うより安く済みます。不良が現れるころには、堆積物はすでに数千ショットにわたって焼き付けられているからです。
危険は方法の側にあり、洗浄そのものにはありません。ワイヤーホイール、スクレーパー、ブラストはいずれもキャビティ表面を変えてしまい、金型ではキャビティ表面がそのまま製品表面です。これは元に戻りません。超音波洗浄と電解洗浄は固体の介在物を伴わず、LEO Ultrasonic は金型電解超音波洗浄機を金型本体に対して腐食性がないものとして規定しています。判断が要るのは、めっき、コーティング、軟質のキャビティに対する洗浄剤の決め方と、運転時間です。必要よりはるかに長く走らせた工程は、工程そのものとは別の話になります。
見積もり依頼
洗浄したいワークをお聞かせください
ワーク・汚れの種類・タクトタイムをお知らせください。当社の技術者が槽サイズ、周波数、工程構成を設計し、貴社ラインに合わせた仕様書でご回答します。