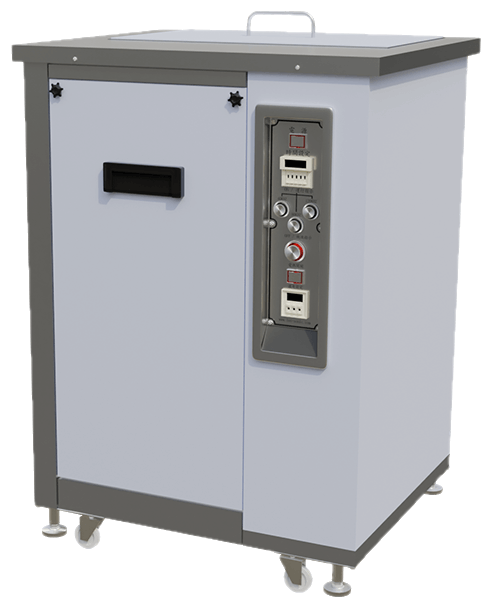
フラックス残渣
フロー、リフロー、手はんだが基板・端子・コネクタ・はんだ付け組立品に残す、ロジン、活性剤、イオン性の皮膜です。
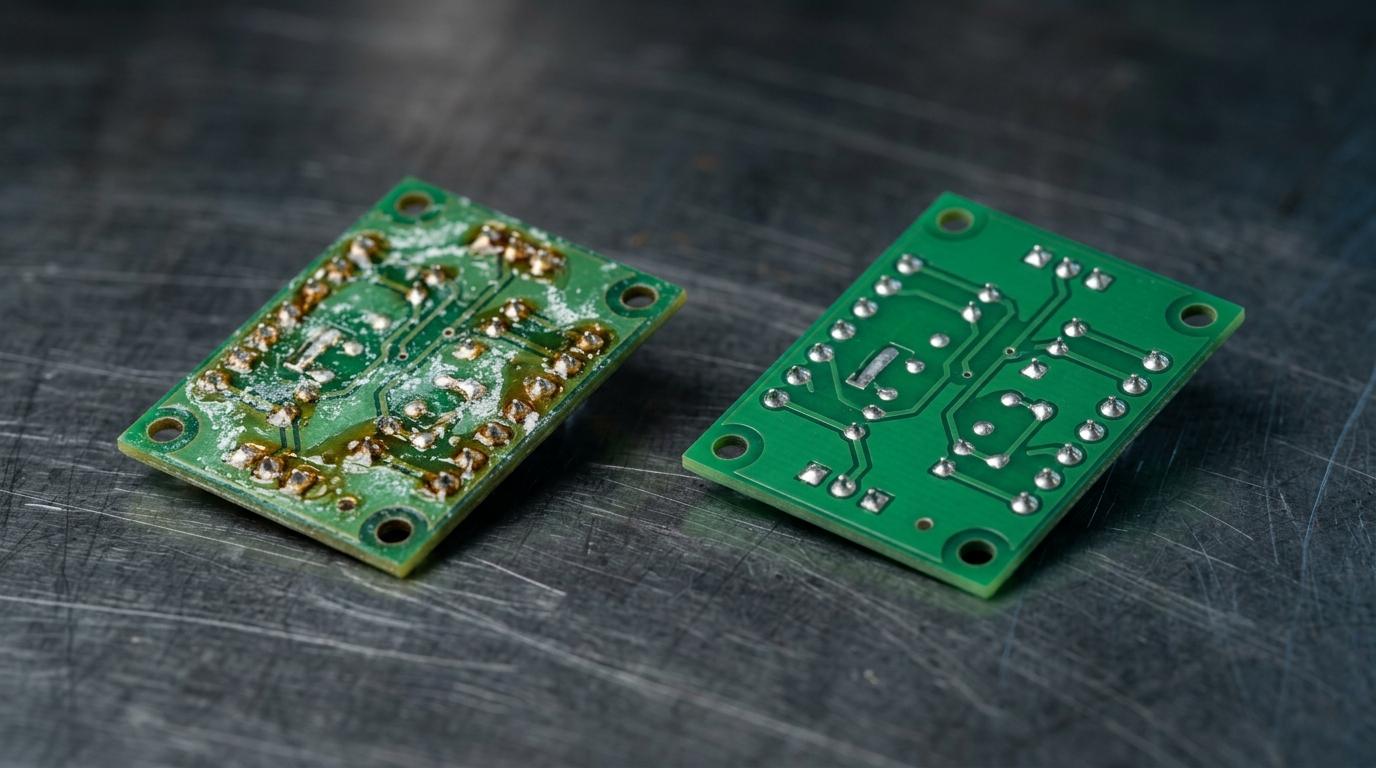
フラックス残渣とは、はんだ付けが基板・端子・コネクタに残す活性剤とロジンの皮膜です。酸性の活性剤は金属を侵し続け、ロジンはイオン性汚染を抱え込むため、腐食と漏れ電流の原因になります。40〜80 kHz の超音波洗浄を温めたけん化剤で行えば、スプレーが届かない部品の下にも作用します。
- 推奨周波数
- 40 / 80 kHz
フラックスは、働いている間は汚れではありません。その役目は、はんだ付け温度でランドとリードから酸化被膜を取り除き、はんだが金属に濡れるようにすることであり、化学的に活性であることによってそれを行います。問題は、接合部ができた後も化学的に活性なままだという点です。基板に残るのは、消費された活性剤と未消費の活性剤、ロジンまたは樹脂バインダー、そして活性剤が働く過程で生じた金属塩の混合物です。
この混合物が落ちにくい理由は二つあります。一つはリフローが焼き付けることです。ロジン担体が重合して硬いガラス状の皮膜になり、通常のスプレー洗浄はその上を滑るだけになります。もう一つは、最も問題になる残渣が、見えず手も届かない場所の残渣だという点です。BGA の下、チップ部品の下にある 100〜300 µm のスタンドオフ、コネクタシェルの内側、狭ピッチパッケージのピン間などです。スプレーの噴流は直進し、最初の障害物で止まります。そこはまさに、はんだペーストが印刷され、したがってフラックスが溜まった場所です。
残したままにすると、三つのことが起こります。未消費の活性剤がランド、リード、めっきを腐食し続けます。ロジン皮膜は吸湿性があり、イオン性残渣を金属に押し付けて保持します。これがバイアス電圧の下で隣接導体間にデンドライトを成長させ、やがて短絡させます。さらに、後から塗るものにとって密着性の悪い下地になるため、コンフォーマルコーティングは弾かれ、接着剤は付かず、後のリワークのはんだも乗りません。舶用や屋外向けの電子機器では、塩分を含む空気が残渣の待っていた電解質を供給するため、故障はさらに早く起こります。
超音波洗浄は、この形状の問題を解きます。キャビテーションは液中のどこでも起こるため、洗浄液が濡らせる場所には機械的作用も届きます。部品の下、スタンドオフの中、シェルの内側です。化学面は温めたけん化剤または水系の専用洗浄剤が担い、ロジンを水溶性のものに変えます。キャビテーションはそれを除去し、さらに重要なこととして、隙間に新しい液を送り続けて、反応が自らの生成物の中で止まらないようにします。周波数は安全側の管理項目です。狭ピッチ部品やボンディングワイヤを持つ実装基板は 80 kHz 以上で流し、そこではキャビテーション気泡が小さく穏やかになります。生基板、端子、コネクタ本体、プレス加工の導電部品は 40 kHz に耐え、そのほうが速く落ちます。
すすぎは洗浄と同じだけ重要です。フラックス洗浄はイオン性汚染の洗浄であり、溶けてもすすぎ落とされなかった残渣は、部品が乾くときにそのまま再付着します。フラックスラインが洗浄・第一すすぎ・純水最終すすぎというカスケード構成で組まれるのはそのためで、基板が最後に触れる水が機械の中で最も清浄な水になります。清浄度が目視ではなく溶剤抽出液の抵抗率で確認されるのも、同じ理由です。
洗浄工程
工程フロー
- ステップ
フラックスが温かいうちの予備すすぎ
基板はリフローまたはフローのラインから出たら、そのまま洗浄機へ送ります。冷えて硬くなる前のフラックスは、一晩置いたものよりはるかに容易に離れます。予備すすぎには、遊離したはんだボールがキャビテーションで隙間に押し込まれる前に流し去る役目もあります。
- ステップ
温けん化剤での超音波洗浄
45–60 °C の水系専用洗浄剤またはけん化剤がロジンバインダーを水溶性の石けんに変え、その間キャビテーションが部品下のスタンドオフへ新しい液を送り込み、化学反応が離した分を除去します。実装済み部品の下に届く工程はここだけです。
- ステップ
超音波すすぎ
溶けたフラックスも、それを運ぶ洗浄剤も、洗浄槽を出た時点ではどちらも汚染物です。超音波すすぎは、洗浄工程が届いたのと同じ見えない部位から持ち出し液を押し出します。外面で薄めるだけでは終わらせません。
- ステップ
抵抗率で管理する純水最終すすぎ
最終すすぎは純水で行い、時間ではなく抵抗率の数値で管理します。フラックス洗浄はイオン性汚染の洗浄であり、部品から出てくるすすぎ水そのものが測定対象です。カスケード構成は、最も清浄な水が最後に部品と接触する状態を保ちます。
- ステップ
コーティング工程前の熱風乾燥
部品の下に閉じ込められた水は後から出てきてコンフォーマルコーティングを膨れさせるため、乾燥は表面のエアブローではなく、スタンドオフまで届く加熱循環空気で行います。基板はコーティングや検査の前に、厚み方向まで乾いていなければなりません。

よくあるご質問
周波数、出力、温度、時間を汚れ側ではなく組立品側に合わせて選択すれば、問題なく行えます。高い周波数はキャビテーション気泡が小さくエネルギーも低いため、狭ピッチ部品、ボンディングワイヤ、支持のないリードには通常こちらを選びます。工程を固める前に評価が必要なのは、水晶振動子、MEMS デバイス、非密閉のリレー、半固定抵抗器、そして液が入って出てこない通気孔付きパッケージの部品です。LEO Ultrasonic は標準レシピからではなく、組立品を確認したうえで装置構成を決めています。
必要な場合は少なくありません。無洗浄とは、残渣が触れられず十分に加熱されていれば無害になるよう設計されているという意味であり、残渣がないという意味ではありません。この後にコンフォーマルコーティング、アンダーフィル、ワイヤボンディング、プレスフィット接続が続く組立品は、残渣が密着性の悪い下地になるため、結局は洗浄が必要になることがよくあります。高電圧、高インピーダンス、医療用、舶用の基板は、信頼性上の判断として洗浄するのが通常です。最も無害から遠いのは、加熱が不十分な残渣です。無洗浄基板の一部を手はんだでリワークした箇所がそれにあたります。
生基板、端子、コネクタシェル、プレス加工の導電部品は通常 40 kHz で洗浄します。焼き付いたロジン皮膜を短時間で壊すだけのキャビテーションが得られるためです。実装基板、狭ピッチパッケージ、ボンディングワイヤが露出したものは 80 kHz に上げ、半導体グレードの洗浄は 120 kHz にします。LEO Ultrasonic が二周波・三周波の槽を用意しているのは、多品種の工場ではこの範囲の両端が 1 台で必要になるからです。
見積もり依頼
洗浄したいワークをお聞かせください
ワーク・汚れの種類・タクトタイムをお知らせください。当社の技術者が槽サイズ、周波数、工程構成を設計し、貴社ラインに合わせた仕様書でご回答します。