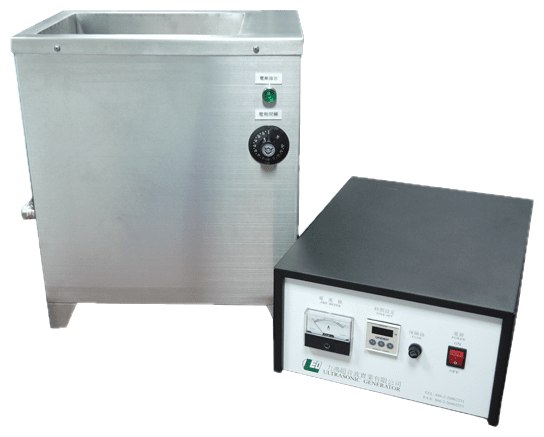
切削油・加工油
旋削・フライス・穴あけ・研削・ホーニングが部品に残す不水溶性油、水溶性エマルションまたは合成クーラントと、それが抱き込んだ切粉です。
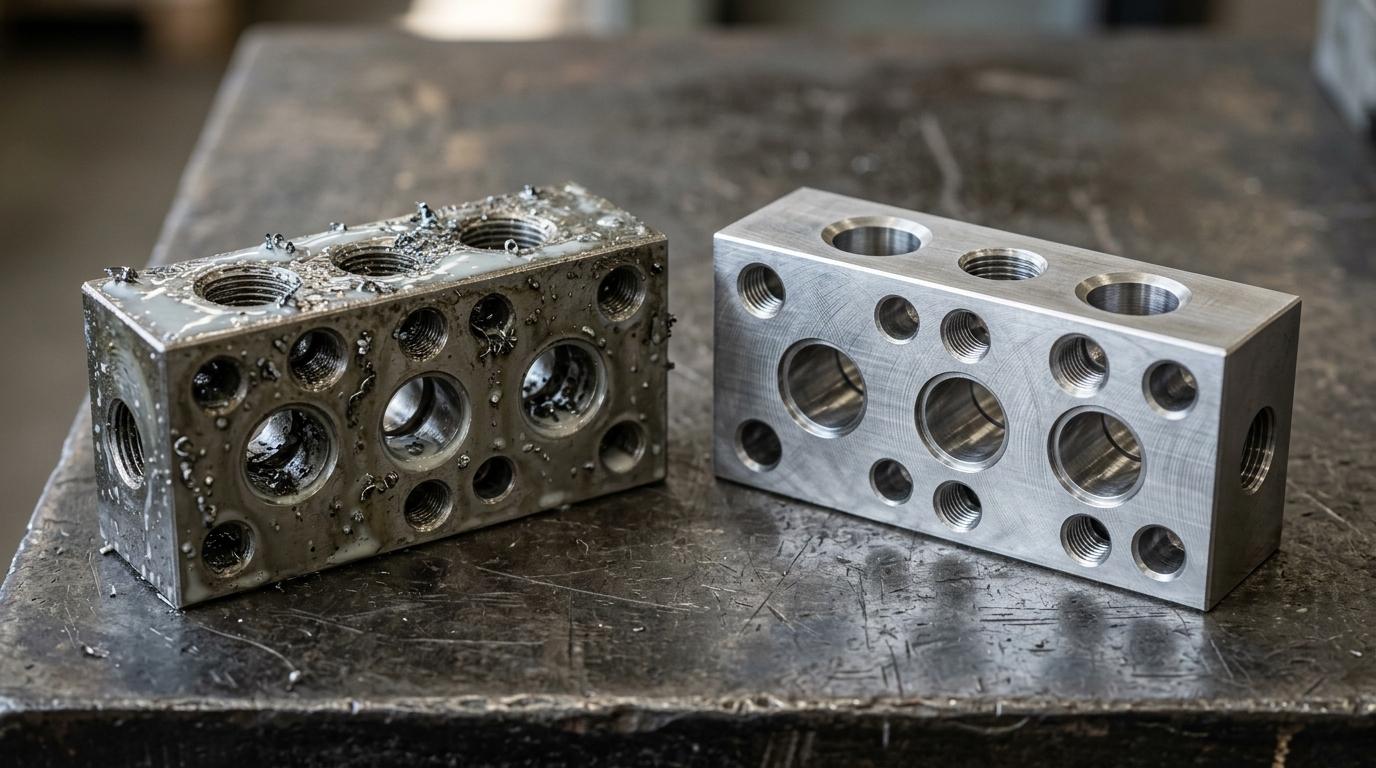
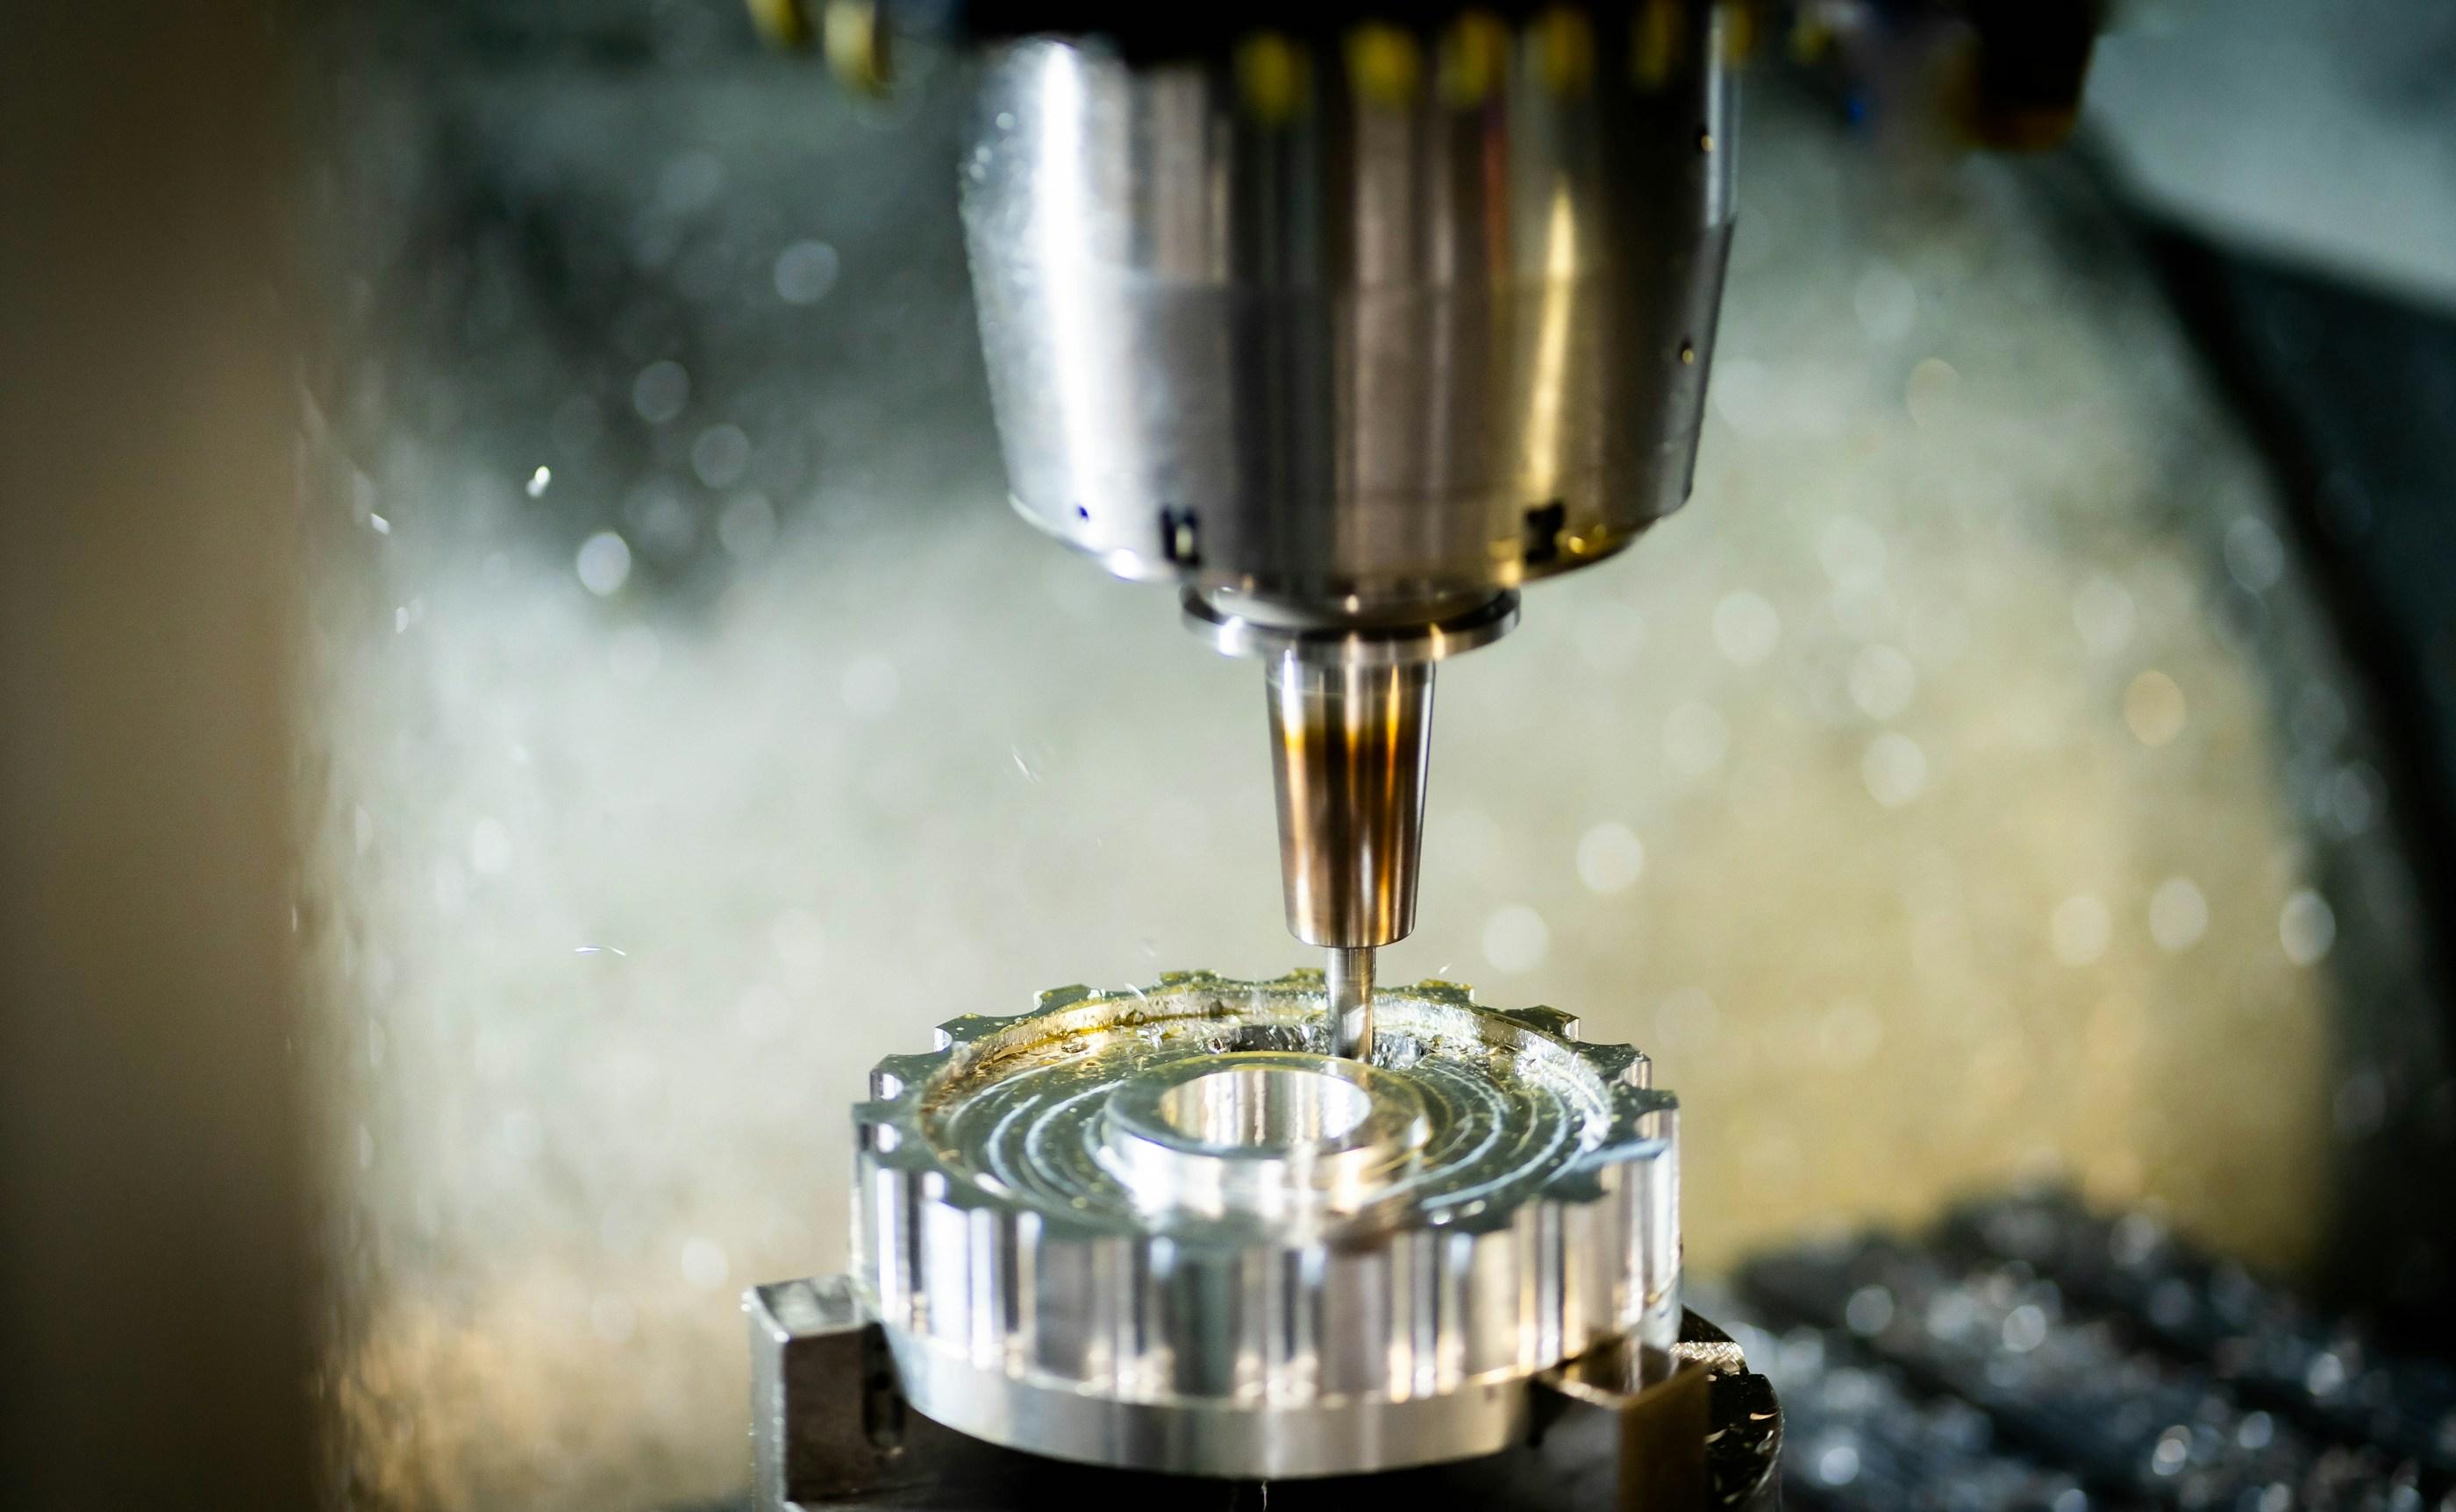
切削油とは、旋削・フライス・研削・ホーニングの後に部品へ残る油、エマルションまたは合成クーラントです。極圧添加剤が新生金属面と結合し、切粉をあらゆる隅部まで運び込みます。28〜40 kHz の超音波洗浄を温めたアルカリ脱脂剤で行うと、油膜と切粉の両方を引き剥がせます。
- 推奨周波数
- 28 / 40 kHz
切削油は切削点で、潤滑・冷却・切粉の排出という三つの仕事をしています。いずれも金属に密着していることが前提であり、現代の配合はよく密着するよう設計されています。不水溶性油には塩素系・硫黄系・リン系の極圧添加剤が入っており、工具刃先で露出したばかりの金属と反応して、化学的に結合した境界層をつくります。この層は表面に乗った膜ではなく、表面に結合したものです。
これを脱脂の問題ではなく洗浄の問題にしているのは切粉です。油と切粉は機械から一緒に出てきて、その混合物が交差穴、止まり穴、キー溝、ねじ谷部、内スプライン、油圧ボディのホーニング内面に詰まります。拭き取りが届くのは外面だけです。スプレーバー付きの部品洗浄機が届くのも外面だけです。二本の穴の交点に詰まった切粉は動かず、それを保持している油も動きません。油は、スプレーが残す溶剤膜よりも粘く、粘着性が高いからです。
部品に残った切削油は、その場ではなく後工程で問題になります。めっきや塗装はその上で弾かれ、あるいは膨れます。接着や溶接は強度が出ません。熱処理はそれを炭化したワニス状皮膜に焼き付け、はるかに落ちにくい汚れとして改めて除去することになります。エマルションは保管中に腐敗し、表面にシミを残します。最も厄介なのは、洗浄を生き延びた切粉は組立も生き延びるという点です。油圧バルブ、軸受軌道、燃料通路に入り込み、市場不具合の起点となる粒子になります。この分野で清浄度が外観ではなく粒子数と重量残渣で規定されるのは、そのためです。
超音波洗浄は、この問題の機械的な半分に直接効きます。表面近傍でのキャビテーション崩壊が局所的なせん断力を生み、結合した境界層を剥がします。液体が濡らせる場所すべてにエネルギーを運ぶため、平面と同じように止まり穴の内部でもそれが起こります。化学的な半分は温めたアルカリ脱脂剤が担い、油をけん化・乳化させて、キャビテーションが剥がしたものが再付着せず剥がれたままになるようにします。汚れが重く部品が丈夫な機械加工鋼、鋳鉄、構造部品は 28 kHz で流し、小型精密部品、薄肉部品、非鉄部品は 40 kHz に移します。
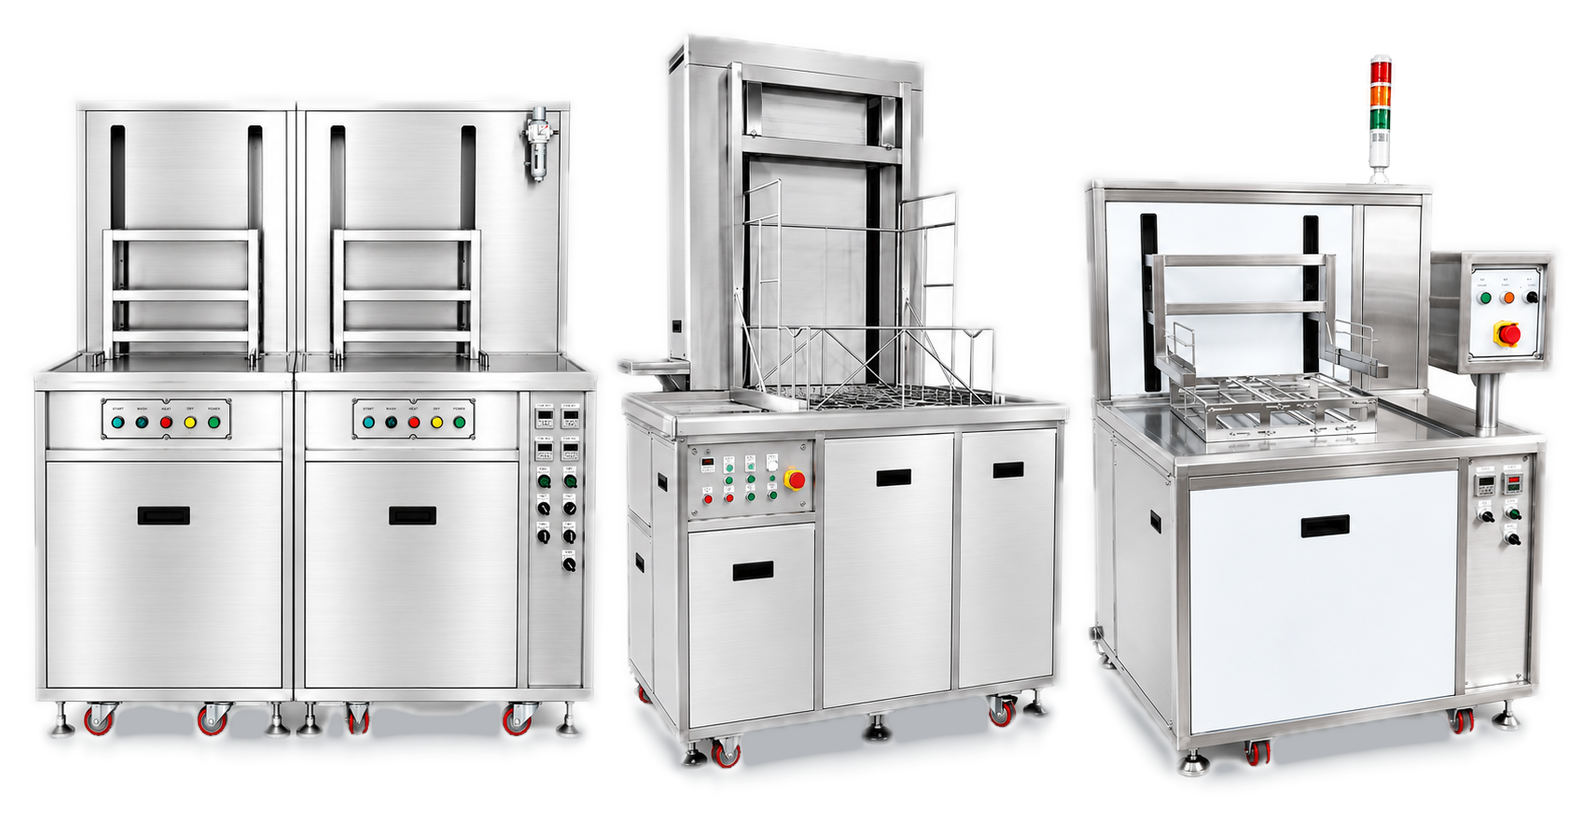
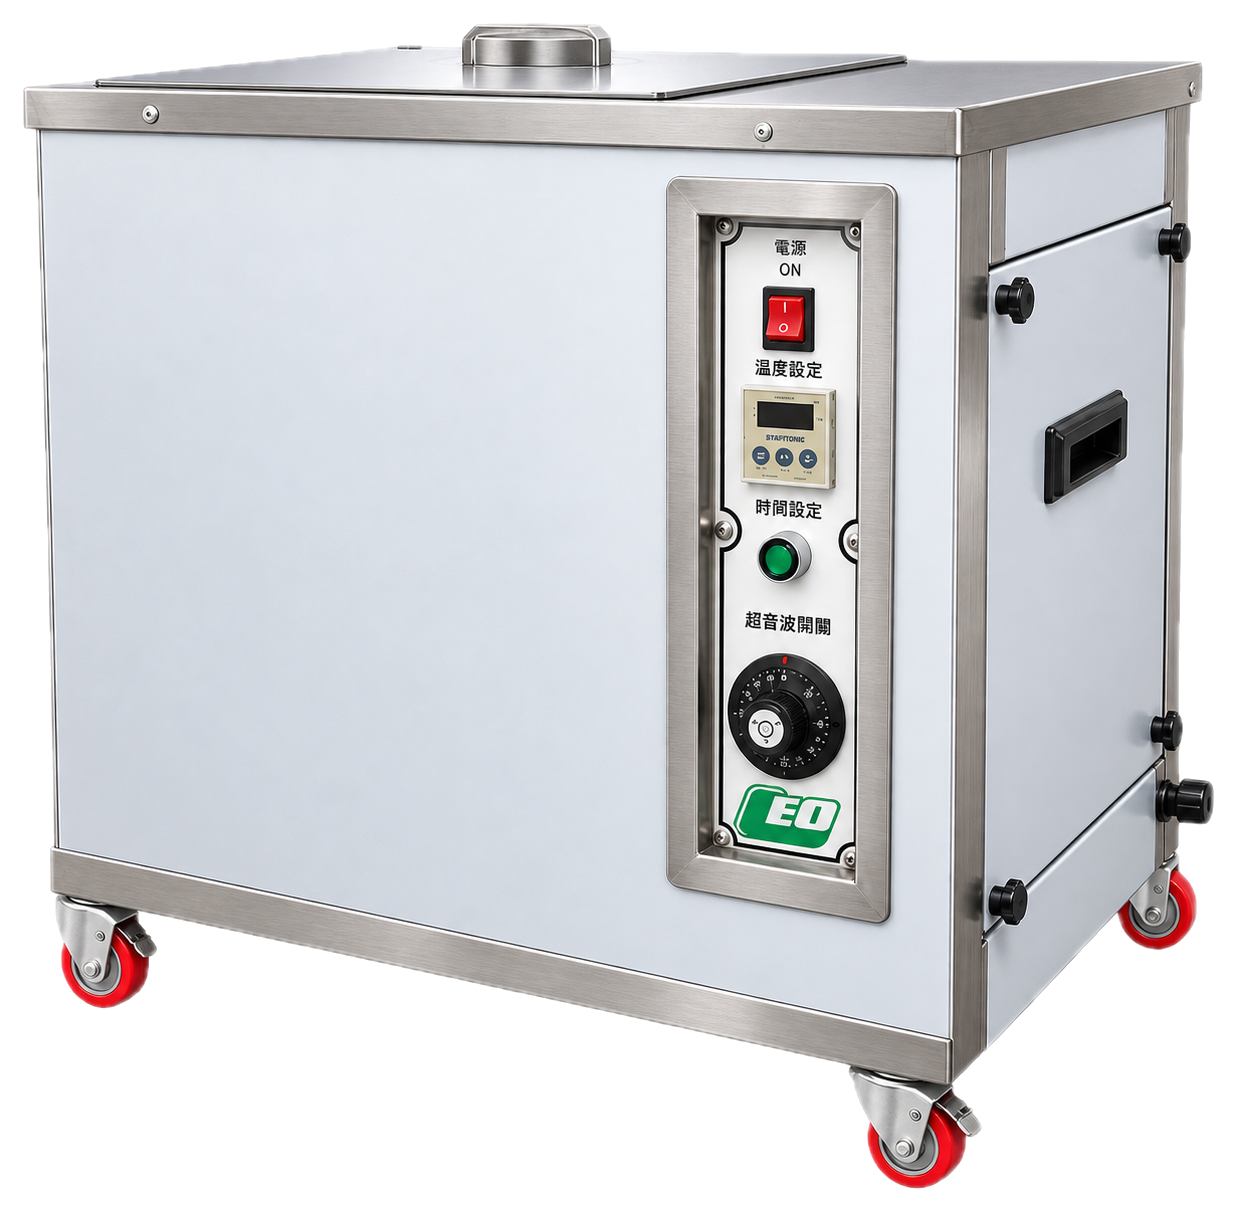
生産で成立するかどうかは、二つの工程上の要点で決まります。一つはろ過です。切粉を部品から出すことが目的なのですから、槽側もフィルターを通す十分な流量で切粉を浴の外へ出す必要があり、そうでなければ次のバスケットは前のバスケットの切粉ですすぐことになります。もう一つは油分離です。遊離油は浮上し、浮いた油層を通して引き上げられた部品は、出てくる途中で再汚染されます。LEO Ultrasonic は昇降、ろ過、オーバーフロー堰を機械の外付けではなく本体に組み込み、水系脱脂剤と洗浄後の防錆剤も同じ工程の一部として供給しています。
洗浄工程
工程フロー
- ステップ
液切りと予備洗浄による粗切粉の除去
バスケットは超音波洗浄槽に入る前に液切りし、粗い予備洗浄をかけます。ここで除去した大量の切粉と遊離油は本槽に入りません。それが洗浄液の寿命を保ち、フィルターが 1 シフトで目詰まりするのを防ぎます。
- ステップ
温アルカリ脱脂剤での超音波洗浄
50–65 °C の水系脱脂剤が油をけん化する一方、キャビテーションが極圧境界層を金属から剥がし、交差穴やねじ谷部から切粉を追い出します。丈夫な部品の重い汚れには 28 kHz、小型精密部品には 40 kHz を使います。
- ステップ
油分スキミングを伴う超音波すすぎ
すすぎ工程では、脱脂剤とそれが抱えた油の両方を除去します。浮上した油は堰またはスキマーで連続的に表面から取り除きます。浮いた油層を通して引き上げられた部品は、槽から出る途中で再汚染されるからです。
- ステップ
鉄系部品への防錆剤浸漬
清浄な素地の鋼や鋳鉄は、水系の浴から出て数分で初期発錆が始まります。乾燥の前に水置換型または水溶性の防錆剤を施し、部品の待ち時間と次工程(めっき・塗装・組立)に合わせて選定します。
- ステップ
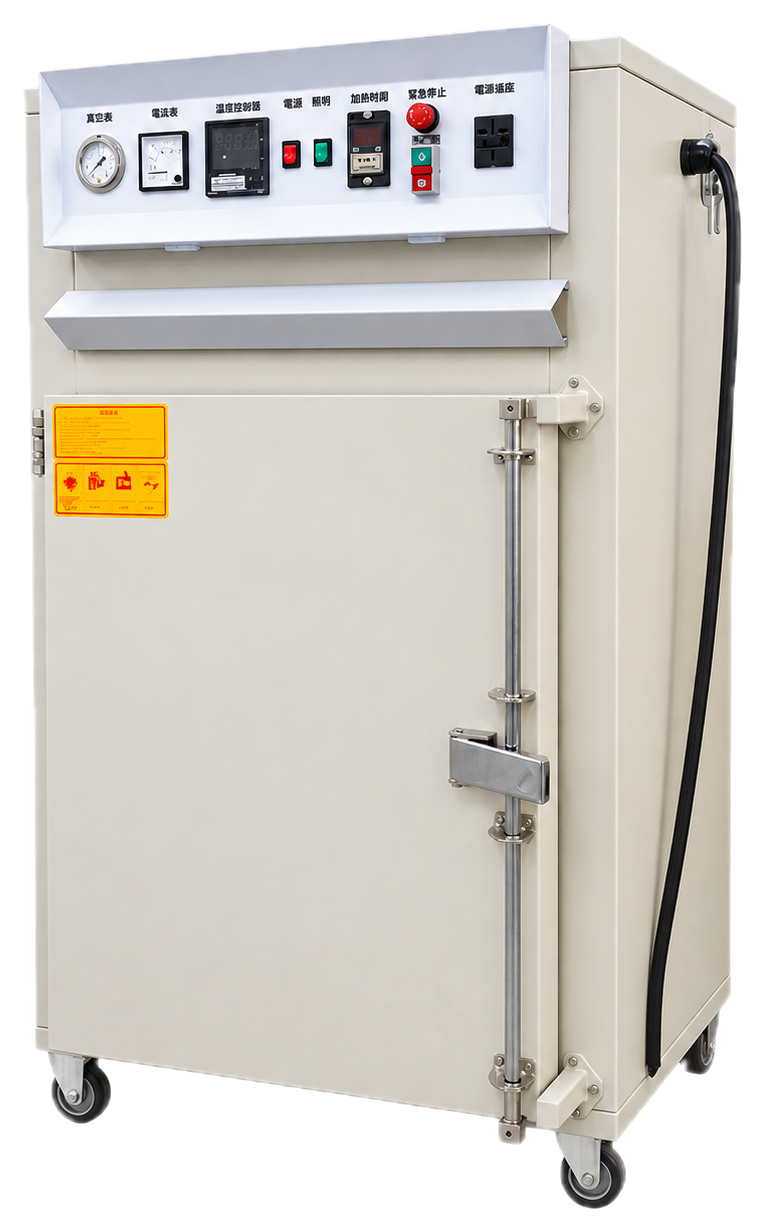
内径まで乾かす熱風乾燥
止まり穴やホーニング内面は、表面が乾いて見えても水を保持しています。加熱した循環空気を、部品の肉厚方向まで乾く時間だけ当てることが、組立後は誰も検査しない部位の内部でシミや腐食が起きるのを防ぎます。

よくあるご質問
高い周波数は、より強く落とすのではなく、より細かく落とします。80 kHz や 120 kHz のキャビテーション気泡は小さく、崩壊も穏やかで、微細な形状や傷つきやすい表面にはそれが必要です。しかし化学的に結合した極圧層をせん断したり、詰まった切粉を動かしたりするには足りません。28 kHz はより大きく高エネルギーな気泡を生み、まさにそれを行います。判断基準は汚れだけではなく、汚れと部品の組み合わせです。丈夫な鋼上の重い油なら低い周波数へ、同じ油でも薄肉のアルミ部品ならエロージョンを避けるため 40 kHz にします。
扱えますが、槽への負荷のかかり方が異なり、それが保全設計を決めます。不水溶性油は浮上するので堰やスキマーで取り除きます。したがって槽には油分離が必要です。水溶性エマルションはすでに分散しており、洗浄浴中でも分散したままで、表面よりも洗浄液そのものに負荷をかけます。ですから代わりに、浴寿命と補給の方針が必要になります。両方を流す工場は通常 2 槽を求めます。二槽式や多槽式の構成はそのためにあります。
初期発錆はタイミングの問題であり、洗浄の失敗ではありません。油分を完全に除去した直後の素地鋼は、最も反応しやすい状態にあります。対策は、最終すすぎと乾燥の間に防錆工程を置くこと、そして止まり穴から水を抜けるだけの温度と時間を乾燥工程に与えることです。LEO Ultrasonic は水系脱脂剤と並べて金属用防錆剤シリーズを供給しており、別々に調達するのではなく互いに整合させて使えます。
見積もり依頼
洗浄したいワークをお聞かせください
ワーク・汚れの種類・タクトタイムをお知らせください。当社の技術者が槽サイズ、周波数、工程構成を設計し、貴社ラインに合わせた仕様書でご回答します。