カーボン堆積とコーキング
油、燃料、高分子が高温に保たれる場所ならどこにでも生じる、焼き付いたカーボン、コークス、ワニス、燃料ガムです。インジェクター、ピストン、タービン部品、金型のガス抜き溝、加熱調理面などで見られます。
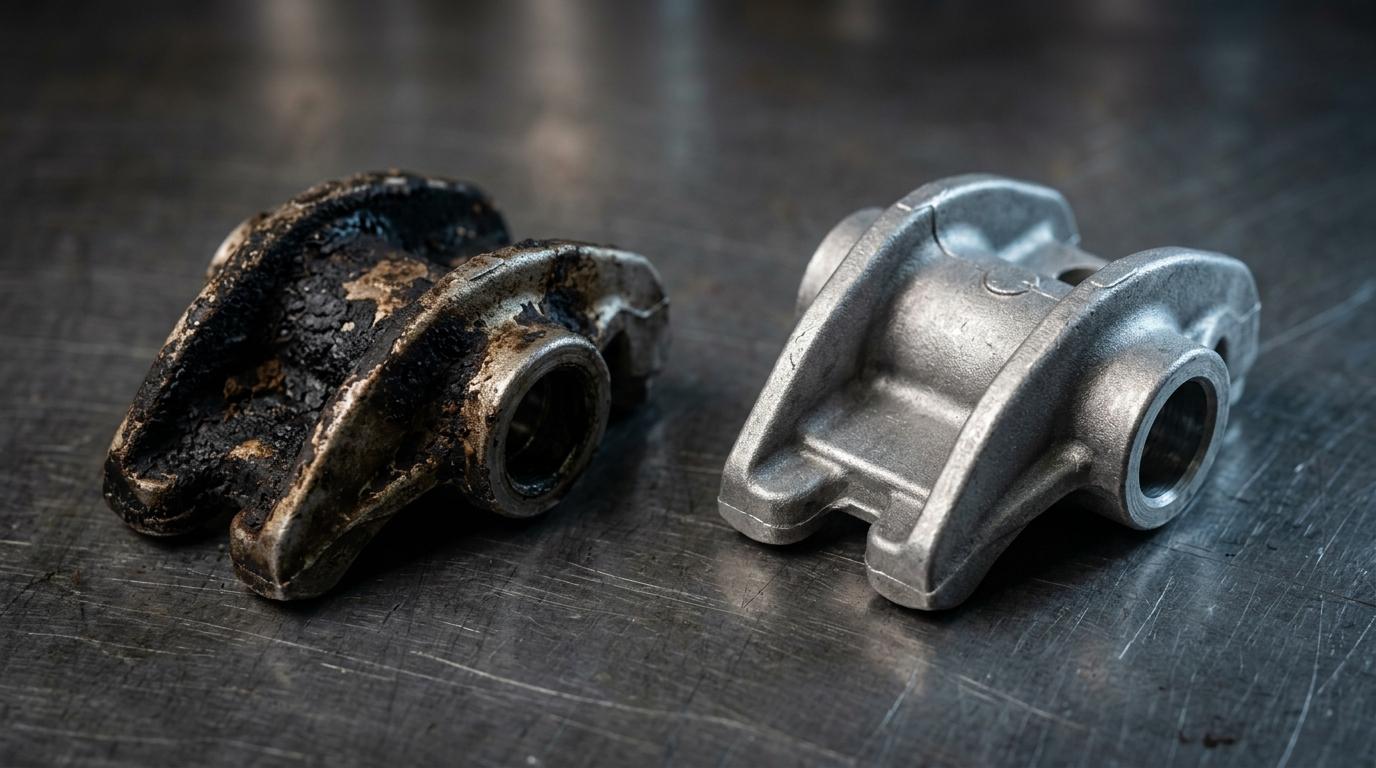
カーボン堆積とは、油、燃料、高分子が、燃え切るだけの酸素がない状態で高温に保たれたときに生じる硬い架橋膜です。金属と結合し、溶剤をはねつけます。除去には、この膜を攻撃する洗浄剤と 28 kHz のキャビテーション、あるいは金型では電解が要ります。
- 推奨周波数
- 28 / 40 kHz
カーボン堆積とは、油が油でいることを許されなくなったときの姿です。酸素が限られた状態で熱の限界を超えて保たれると、炭化水素は単に燃え尽きるのではなく、分解し、重合し、架橋します。水素を失って構造を得ていき、最後に残るのは硬く不溶で、部分的に黒鉛質の、下地の金属にかみ合った膜です。燃料ガムやワニスは同じ過程を早い段階で捉えたもの、タービンやターボチャージャー部品のコークスは同じ過程がさらに進んだものです。金型の場合、供給源は燃料ではなく樹脂自身のガス発生であり、それがガス抜き溝とキャビティ壁に焼き付きます。
洗いにくいのには理由があり、脱脂剤をいくら使っても解決しません。脱脂剤が溶かすのは油ですが、これはもう油ではありません。溶剤に溶ける成分は生成の過程で焼け飛んでおり、堆積物がそこにあるのはまさにそのためです。残っているものには界面活性剤がつかむ極性の足がかりがなく、表面の粗さに機械的にかみ合っています。しかも層状に成長するため、古い堆積物は上に新しい油、下に硬いカーボンに近いものが重なった成層構造になっており、上の層を持ち上げる洗浄剤はそこで止まったまま、効いたように見えることがあります。
もたらす損害は熱的なものと寸法的なものです。カーボンは断熱材であるため、コークスの付いた熱交換器、オイルクーラー、シリンダーヘッドは温度が上がり、それがさらにカーボンを増やします。コークスの詰まったインジェクターのノズルはもはや定まった噴霧形状を出せず、燃焼の質が落ちて堆積物がさらに増えます。金型では、ガス抜き溝のガス残渣が排気を止めるため、ショートショット、焼け跡、寸法のずれが出ます。プレス型では、カーボンと焼き付きがキャビティ寸法を直接変えます。加熱調理面や焼成面では、炭化した糖と脂は衛生上の指摘事項であると同時に、伝熱の問題でもあります。
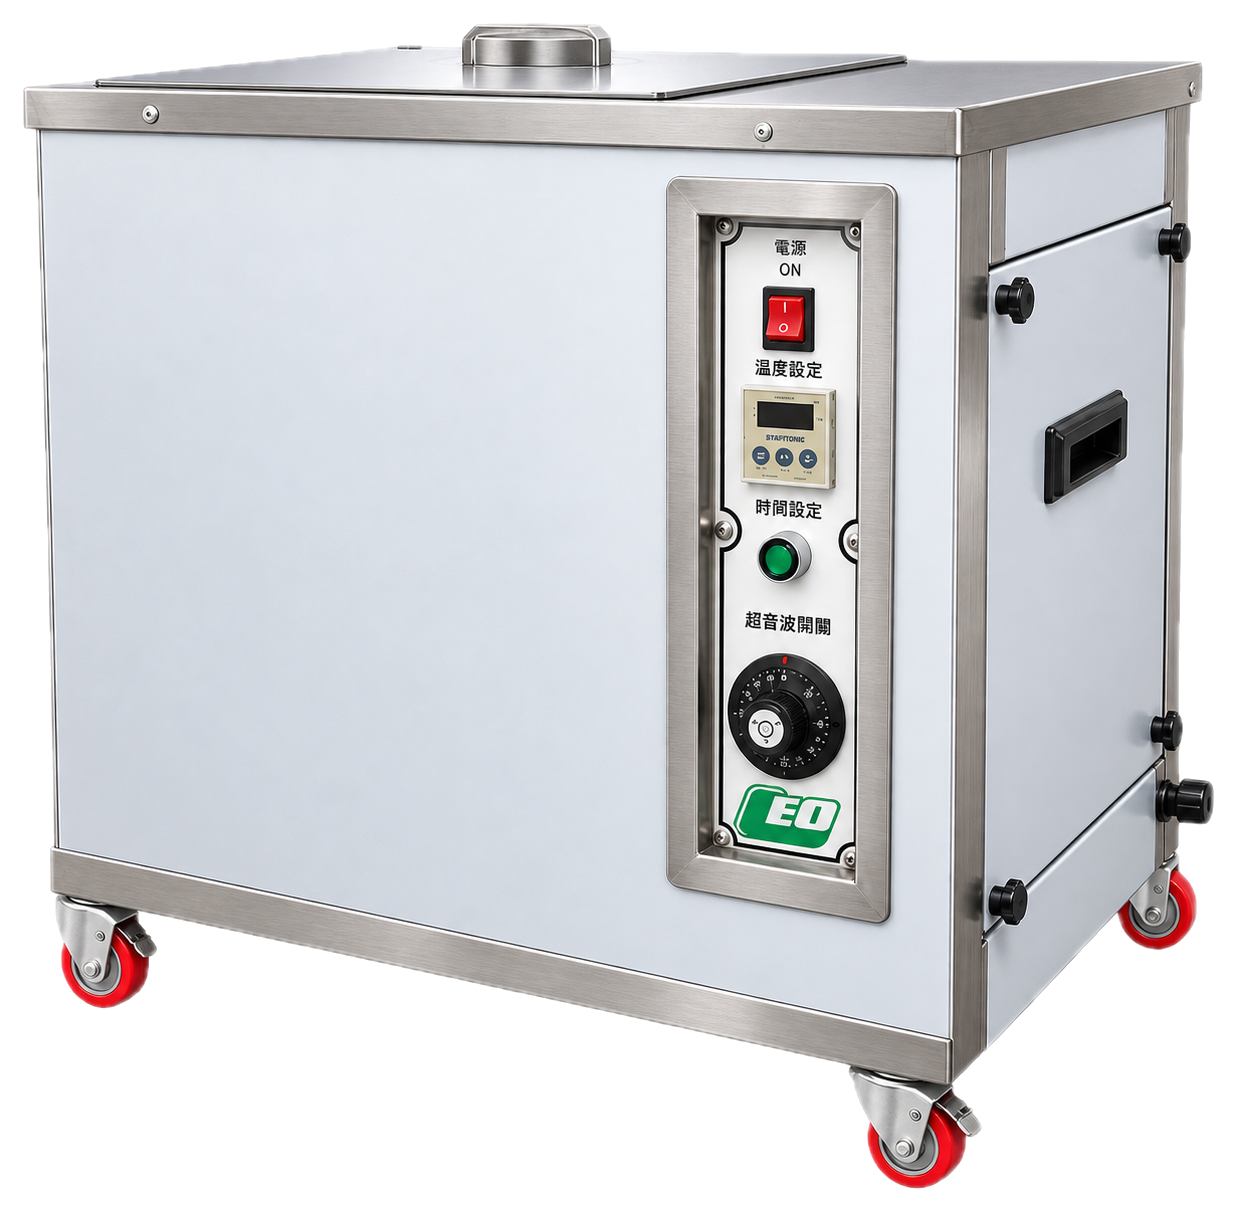
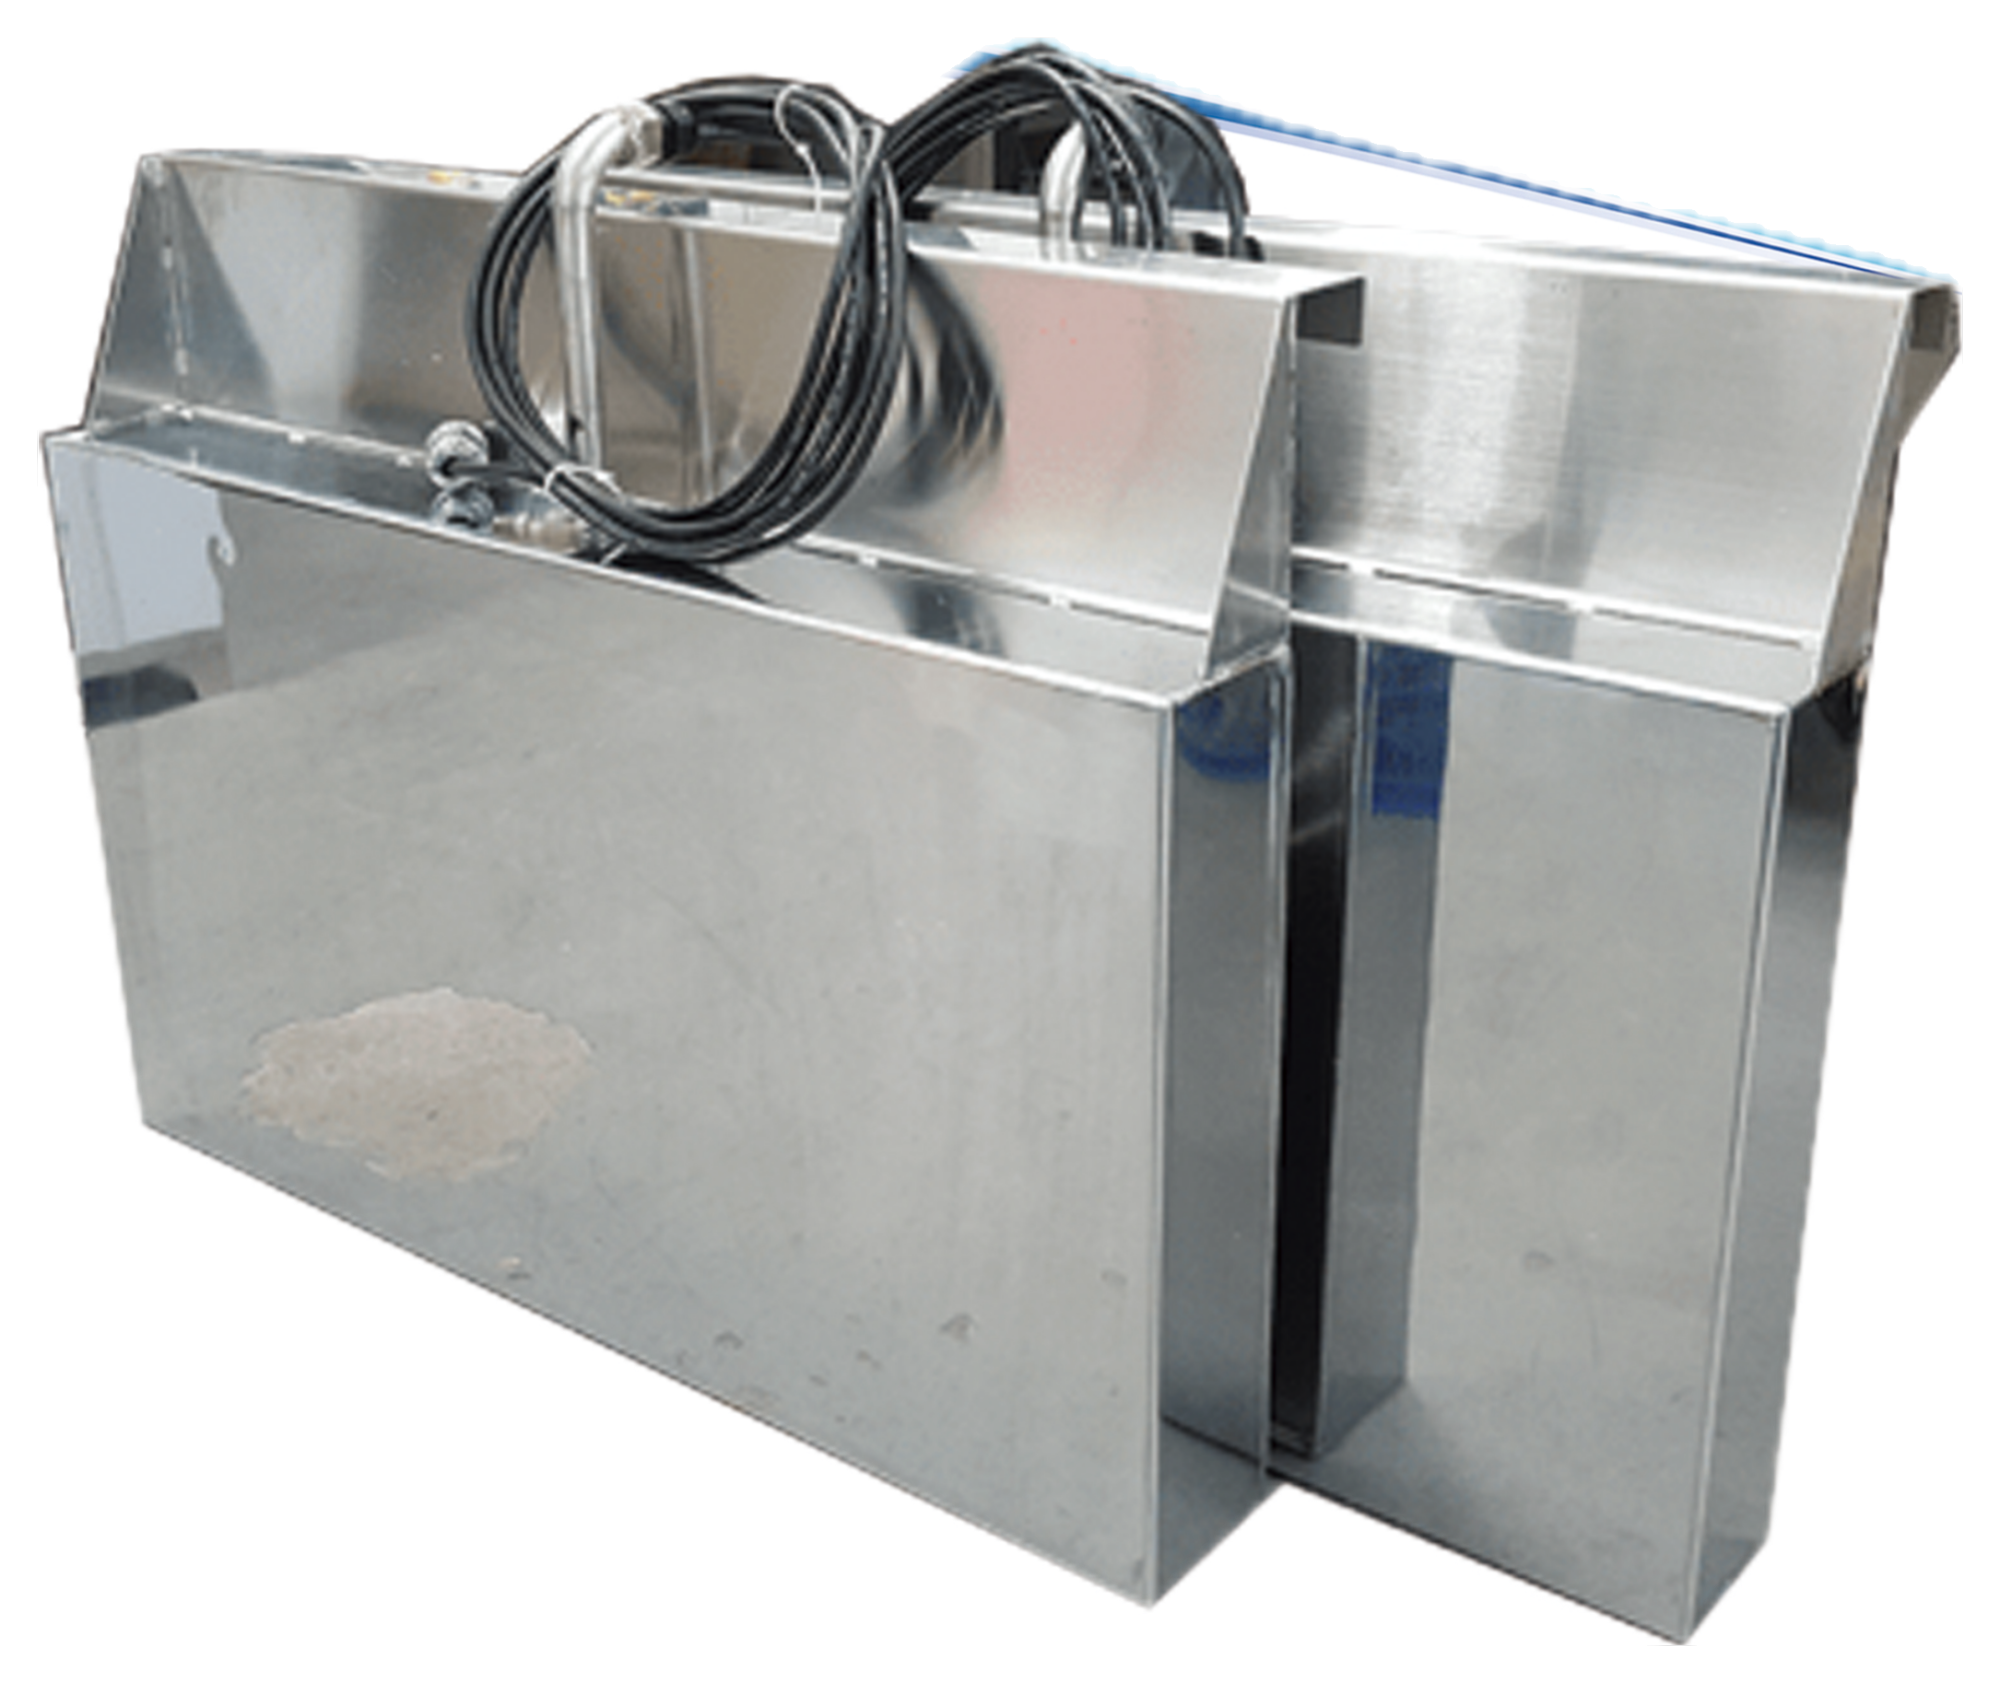
超音波洗浄が現実的な答えになるのは、カーボンがちょうど手の届かない場所に居座るからです。インジェクターの噴孔、ピストンの内部通路、熱交換器の管束、金型のガス抜き溝、オイルクーラーのフィン。そこを人手で落とすとなれば削るかブラストするかであり、どちらも表面を変えてしまいます。削られた噴孔やブラストされたキャビティは廃棄品です。28 kHz のキャビテーションは、液が届くところならどこにでも強い機械的な仕事を送り込み、スクレーパーと違って母材に食い込むことがありません。加温したアルカリ性またはカーボン除去用の特殊洗浄剤が外側の層を軟らかくするので、キャビテーションは膜を粒ごとに削るのではなく、下から掘って面のまま剥がせます。
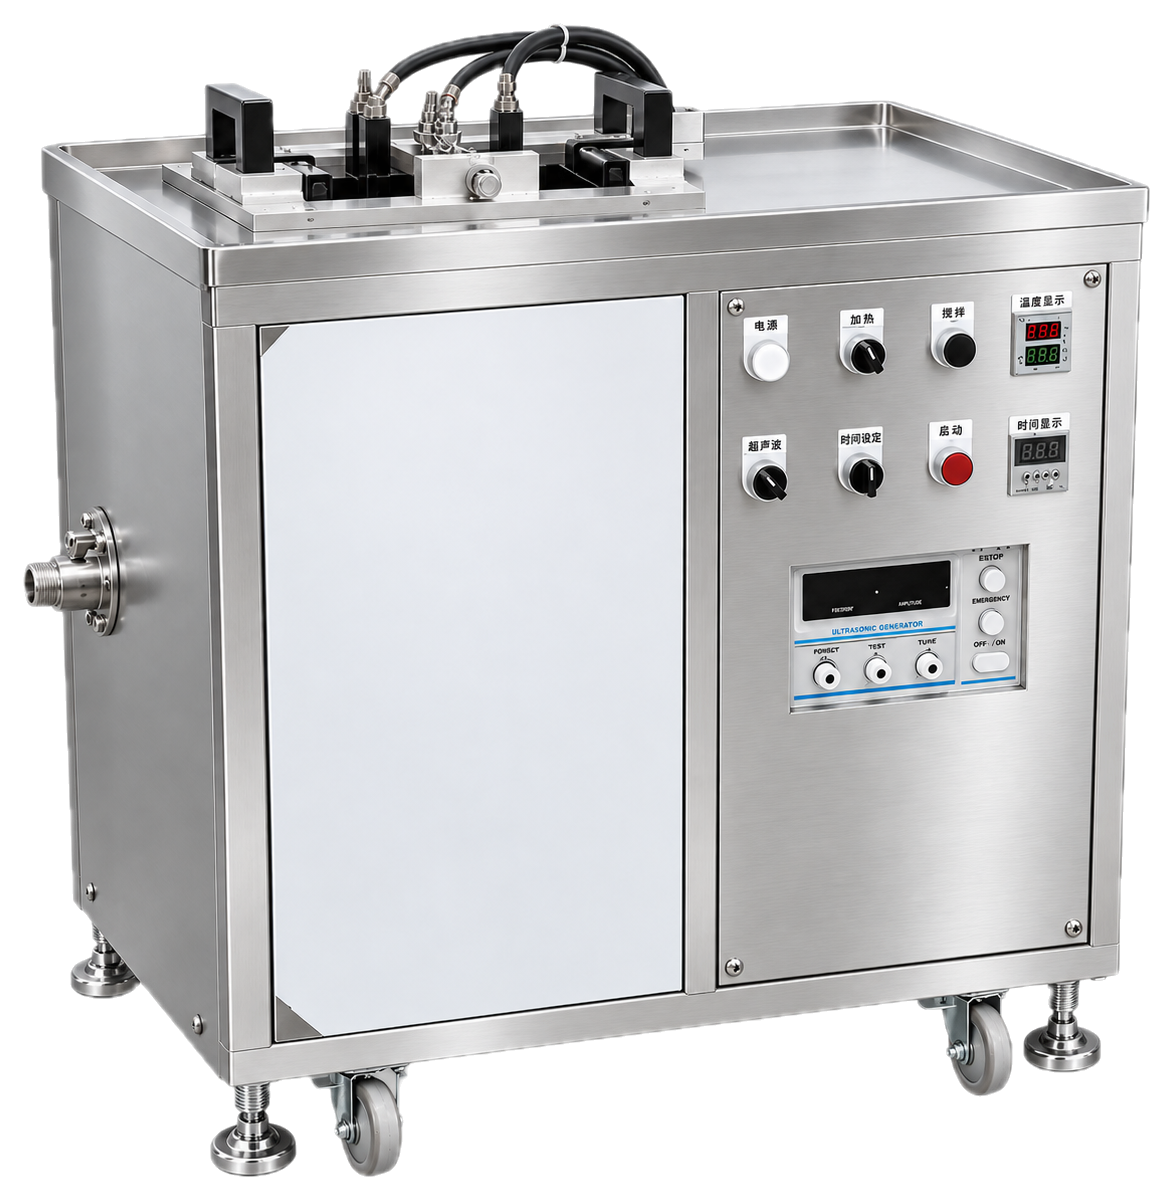
金型については、LEO Ultrasonic は超音波に電解の工程を加えた金型電解超音波洗浄機を製作しています。特殊な電解液に電流を流すことで堆積物が分解して表面から離れ、キャビテーションがそれを微細な穴やガス抜き溝の外へ運び出します。LEO Ultrasonic は同機を、金型表面とキャビティからガス残渣、炭化物、硫化物、離型剤、樹脂残渣を、金型本体を腐食させずに除去するものと説明しています。焼入れされ研磨された、成形機に戻して寸法を保たなければならない工具では、それがすべてです。
洗浄工程
工程フロー
- ステップ
加温浸漬で外側の層を軟らかくする
カーボンは層をなして成長し、硬い堆積物の上により新しい油が載っています。加温した薬液への浸漬がまず軟らかい上層を上から順に崩していくので、超音波の工程は、その上に載った油脂にエネルギーを使うのではなく、結合した膜から取りかかれます。
- ステップ
28 kHz での超音波洗浄
低い周波数は最も大きく激しいキャビテーションを生み、架橋したカーボン膜にはそれが要ります。インジェクターの噴孔、内部通路、管束にも届きます。そうした場所での代わりの手段は削ることであり、削ることこそ、まだ使える部品を廃棄品に変える行為です。
- ステップ
金型には電解の工程を加える
焼入れされ研磨された工具では、母材に触れずに堆積物を落とさなければなりません。特殊な電解液に流した電流が膜を分解して剥離させ、キャビテーションが微細な穴やガス抜き溝の外へ運び出します。LEO Ultrasonic が金型電解機を製作したのは、この仕事のためです。
- ステップ
中和すすぎ
カーボン除去の洗浄剤は侵食性があり、行き止まりの通路やガス抜き溝に残ったものは、ワークが槽を出た後も働き続けます。希釈するだけでなく中和するすすぎが、残った洗浄剤が保管中にワークを侵すのを止めます。
- ステップ
乾燥と防錆をしてから現場に戻す
カーボン除去を終えたワークは、たいてい保護膜となるワニスが失われた素地の鋼や鋳鉄です。通路の中まで熱風で乾燥させ、すぐには組み付けないものには防錆剤を塗ります。カーボンを落とした金型を濡れたまま置けばキャビティの中で錆び、それは元のカーボンより重い不具合です。

産業
対応業界
よくあるご質問
脱脂剤が溶かすのは油で、カーボン堆積はもう油ではないからです。可溶な成分は堆積物が生成する過程で焼け飛んでおり、あとに残ったのは架橋した部分的に黒鉛質の固体で、界面活性剤が付く極性のサイトを持たず、表面に機械的にかみ合っています。その構造を攻撃するように定めた洗浄剤と、本物の機械的エネルギーが要ります。そしてインジェクターの孔の底や管束の内部では、そのエネルギーを送り込めるのはキャビテーションだけです。
代わりの手段と比べれば安全な方です。代わりの手段は削り取り、ワイヤーホイール、ブラストで、いずれもキャビティ表面を変えてしまい、金型のキャビティ表面はそのまま製品表面です。キャビテーションは固体の介在物を伴わず、母材に食い込むことができません。LEO Ultrasonic の金型電解超音波洗浄機が金型本体に対して腐食性がないと規定されているのは、まさにこの理由によります。それでも注意が要るのは、軟質、めっき、シボのキャビティに対する洗浄剤の決め方であり、それは既定のレシピではなく個別の評価です。
洗浄が取り除くのは堆積物であって、金属を戻すわけではありません。コークスが噴孔を狭めたり覆ったりして噴霧形状がずれているなら、コークスの除去は原因への対処になります。噴孔そのものが侵食されている場合や、以前の洗浄で孔の中に針金や研磨材を通してしまった場合は、形状はもう失われており、どのような洗浄工程でも戻せません。この区別があるからこそ、ここでは超音波洗浄が好まれます。二つ目の問題をつくり出さない除去方法だからです。
見積もり依頼
洗浄したいワークをお聞かせください
ワーク・汚れの種類・タクトタイムをお知らせください。当社の技術者が槽サイズ、周波数、工程構成を設計し、貴社ラインに合わせた仕様書でご回答します。